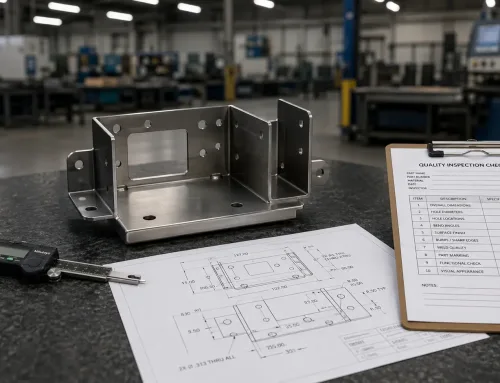
Die Maßprüfung wird oft als “Prüfen eines Teils gegen seine Zeichnung” beschrieben. Diese Beschreibung ist nicht falsch, aber sie ist unvollständig auf eine Weise, die echte Probleme verursacht. Sie verschleiert die Tatsache, dass die Maßprüfung vier verschiedene technische Entscheidungen erfordert — das Verständnis dessen, was die Toleranz tatsächlich bedeutet, die Auswahl eines Messgeräts mit ausreichender Präzision, die Identifizierung der wichtigsten Maße und die Aufzeichnung der Ergebnisse in einer Weise, die einem Streitfall standhält. Wenn eine dieser Entscheidungen versagt, ist das Ergebnis entweder ein gutes Teil, das zurückgewiesen wird, oder ein schlechtes Teil, das akzeptiert wird. Dieser Glossareintrag erklärt, was die Maßprüfung wirklich umfasst, wo die häufigen Missverständnisse liegen und was Ingenieure und Beschaffungsteams wissen müssen, um es richtig zu machen.
Warum “Gut genug” keine Toleranz ist
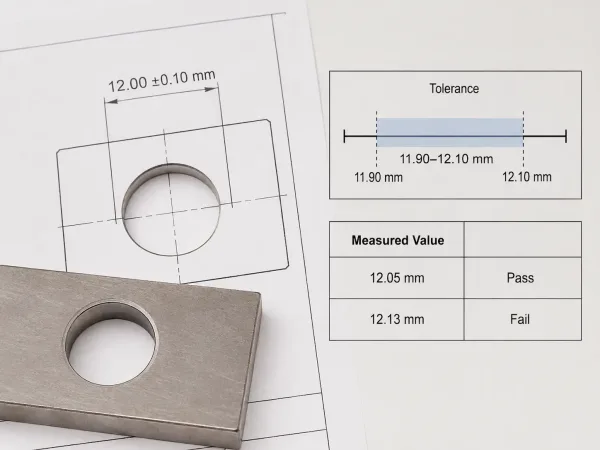
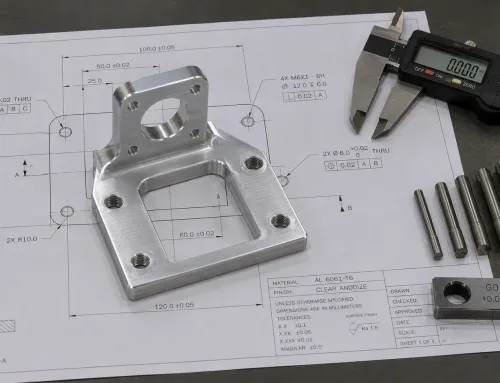
Die Maßprüfung erfordert, dass die gemessenen Werte innerhalb des spezifizierten Toleranzbands bleiben.
Das häufigste Missverständnis über die Maßprüfung ist, dass es sich um ein qualitatives Urteil handelt. Das ist es nicht. Eine Zeichnung, die einen Bohrungsdurchmesser von 12,00 ±0,10 mm angibt, bedeutet genau das: Der gemessene Wert muss zwischen 11,90 mm und 12,10 mm liegen. Ein Messwert von 12,13 mm liegt außerhalb der Spezifikation, selbst wenn das Teil “gut aussieht.”
Der Grund, warum dies wichtig ist, ist einfach. Toleranzen sind keine willkürlichen Zahlen auf einer Zeichnung. Sie sind technische Randbedingungen, die sicherstellen, dass Teile zusammenpassen, Dichtungen Druck halten und Mechanismen sich frei bewegen. Wenn ein Prüfer entscheidet, dass ein Maß “gut genug” ist, übergeht er effektiv die Konstruktionsabsicht des Ingenieurs — oft ohne zu verstehen, warum diese bestimmte Toleranz überhaupt spezifiziert wurde.
Deshalb muss die Maßprüfung quantitative, rückverfolgbare Ergebnisse. liefern. Ein gemessener Wert zusammen mit einem Toleranzband liefert eine klare Fertigungsabnahmekriterien für eine Bestehens- oder Nichtbestehensentscheidung. “Sieht gut aus” tut das nicht.
Das richtige Werkzeug wählen: Die 10:1-Regel und wann was verwendet wird
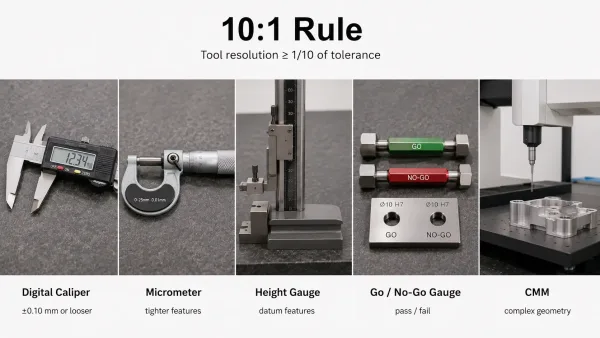
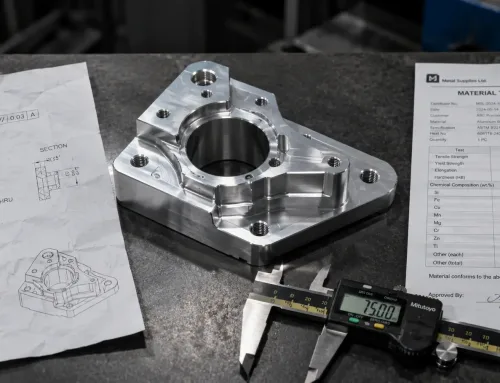
Messwerkzeuge sollten eine ausreichend feine Auflösung für die zu prüfende Toleranz bieten.
Eine der praktischsten Fragen in der Maßprüfung ist, welches Messinstrument verwendet werden soll. Die 10:1-Regel bietet einen Ausgangspunkt: Die Auflösung Ihres Instruments sollte mindestens ein Zehntel der Toleranz betragen, die Sie prüfen. Für eine ±0,10 mm Toleranz, bedeutet das eine Auflösung von 0,01 mm oder besser. Einige Branchen und Normen verwenden andere Verhältnisse — 4:1 wird manchmal als Minimum genannt, während 20:1 für kritische Messungen bevorzugt wird — aber das Prinzip ist dasselbe: Wenn Ihr Werkzeug nicht deutlich präziser ist als die Toleranz, kann die Messunsicherheit selbst einen Zustand außerhalb der Spezifikation verschleiern.
Handwerkzeuge: Messschieber, Mikrometer und Höhenmessgeräte
Digitale Messschieber (Auflösung 0,01 mm) sind das vielseitigste Handinstrument für allgemeine Maße — Gesamtlänge, Breite, Lochdurchmesser, Stufenhöhe. Sie sind gut geeignet für Toleranzen von ±0,10 mm oder lockerer. Außenmikrometer (Auflösung 0,001 mm) bieten eine bessere Präzision für engere Merkmale wie Bohrungs- oder Wellendurchmesser. Höhenmessgeräte, verwendet auf einer Messplatte, messen Stufenhöhen und auf Bezugselemente referenzierte Merkmale mit ähnlicher Präzision.
Lehren: Gut-/Schlecht-Prüfstifte, Gewindelehren und Profillehren
Gut-/Schlecht-Prüfstifte und Gewindelehren ermöglichen eine schnelle Gut-/Schlecht-Prüfung von Bohrungen und Gewinden, ohne einen numerischen Wert zu liefern. Sie sind effizient für Produktionsumgebungen, in denen die Frage einfach lautet “in der Toleranz oder nicht.” Profillehren prüfen, ob eine Oberfläche oder Kontur innerhalb eines Toleranzbands liegt. Die Einschränkung von Attributlehren besteht darin, dass sie nicht anzeigen, wie nah ein Merkmal an der Grenze liegt — sondern nur, ob es bestanden wurde.
Koordinatenmessgeräte und wann Handmessmittel nicht ausreichen
Wenn die Toleranzen enger sind als ±0,01 mm, oder wenn das Teil eine komplexe Geometrie mit vielen zusammenhängenden Maßen aufweist, Koordinatenmessgeräte (KMG) zum geeigneten Werkzeug. Ein KMG verwendet einen Tastkopf zur Erfassung von 3D-Koordinaten und kann Messgenauigkeiten bis zu ±0,005 mm oder besser. erreichen. KMGs sind besonders wertvoll für Teile mit Profiltoleranzen, Positionsangaben oder Merkmalen, die mit Handmessmitteln schwer zugänglich sind.
Ein praktisches Qualitätskontrolle und Inspektion Framework verwendet Messschieber für Toleranzen ab ±0,10 mm oder lockerer, Mikrometer und Lehren für Toleranzen zwischen ±0,05 und ±0,01 mm sowie ein KMG für alles Engere oder geometrisch Komplexe. Im Zweifelsfall prüfen Sie, ob die Auflösung Ihres Werkzeugs mindestens 10-mal feiner als das Toleranzband.
Nicht jedes Maß ist kritisch — So unterscheidet man sie
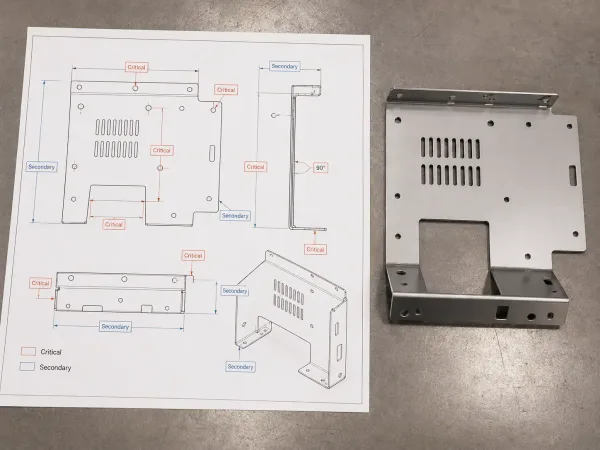
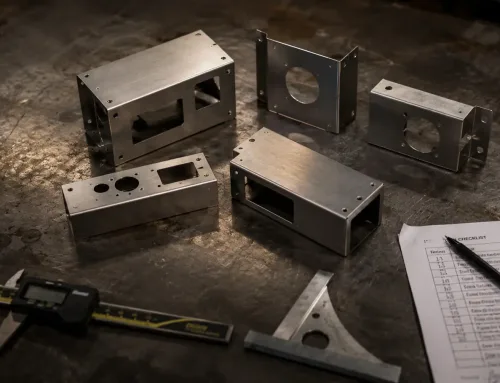
Kritische Maße steuern Passung und Funktion, während sekundäre Maße in der Regel seltener stichprobenartig geprüft werden können.
Eine typische Zeichnung kann Dutzende von Maßen enthalten. Alle mit gleicher Priorität zu behandeln, verschwendet Prüfzeit und verdeckt die Maße, die tatsächlich Passung und Funktion steuern. Die praktische Unterscheidung ist die zwischen kritischen Maßen und sekundären Maßen.
Kritische Maße sind solche, die direkt beeinflussen Montage, Dichtheit, strukturelle Integrität oder mechanische Funktion. Bei einem Blechteil umfassen diese typischerweise:
- Positionen von Montagelöchern relativ zu einem Bezug
- Biegewinkel und Flanschlängen an Umformmerkmalen
- Längen und Breiten von Paarungsflächen
- Merkmal-zu-Merkmal-Abstände, die die Passung mit angrenzenden Teilen bestimmen
Diese Maße sollten bei der Prüfung priorisiert werden — geprüft an jedem Teil oder mit engen Stichprobenplänen. Sekundäre Maße umfassen Außenkantenprofile, kosmetische Ausschnitte, nicht-funktionale Radien und Merkmale mit lockeren Allgemeintoleranzen. Sie können seltener stichprobenartig geprüft werden, ohne die Integrität der Prüfung zu beeinträchtigen.
Der Grund, warum diese Unterscheidung wichtig ist, ist praktischer Natur. Prüfressourcen sind begrenzt. Wenn der Prüfplan eines Lieferanten jedes Maß nach demselben Standard prüft, dauert es entweder zu lange oder verteilt die Aufmerksamkeit zu dünn. Ein besserer Blechprüfplan konzentriert den Prüfaufwand auf die Maße, bei denen ein Fehler tatsächlich die Funktion des Teils beeinträchtigen würde — und kommuniziert, welche Maße in der Zeichnung oder Bestellung kritisch sind.
Prüfaufzeichnungen: Was enthalten sein muss und warum sie wichtig sind
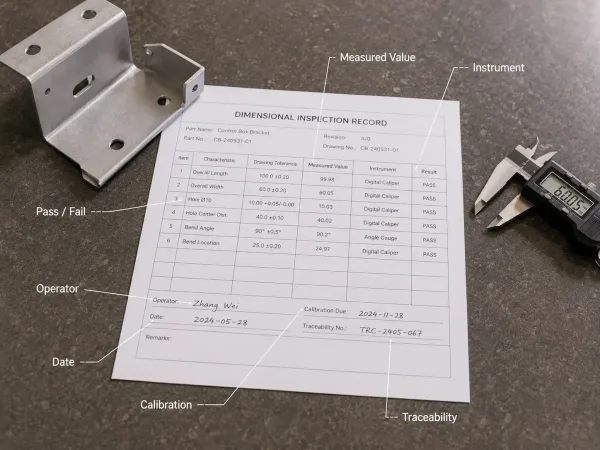
Ein vollständiger Prüfbericht sollte gemessene Werte, Instrumentendetails, Kalibrierungsstatus, Rückverfolgbarkeit und Gut-/Schlecht-Ergebnisse enthalten.
Der Prüfbericht ist der einzige objektive Nachweis, dass ein Teil zum Zeitpunkt der Lieferung der Spezifikation entsprach. Wenn ein Maßstreit entsteht — ein Teil passt nicht, ein Kunde lehnt eine Lieferung ab, ein Auditor verlangt einen Nachweis — ist der Bericht das, was ihn klärt. Ohne ihn können Messungen nicht auf eine bestimmte Charge oder einen Bediener zurückverfolgt werden, und Gut-/Schlecht-Entscheidungen werden zu einer Aussage gegen eine andere.
Ein vollständiger Prüfbericht sollte enthalten:
- Gemessener Wert mit Einheiten (z. B. 12,05 mm, nicht nur “bestanden”)
- Verwendetes Instrument — Typ und Kennung (z. B. Mitutoyo Digitalmessschieber, ID# C-042)
- Kalibrierungsstatus — Bestätigung, dass das Instrument innerhalb seines Kalibrierungszeitraums lag
- Name des Bedieners
- Prüfdatum
- Rückverfolgbarkeit — Chargennummer, Seriennummer oder Arbeitsauftragsreferenz
- Pass- oder Fehlentscheidung gegen die spezifizierte Toleranz
Für Beschaffungsteams ist der effektivste Weg, vollständige Aufzeichnungen sicherzustellen, die Definition der Fertigungsqualitätsanforderungen im Voraus. Nehmen Sie Prüferwartungen in Ihre RFQ und Zeichnungen auf: Identifizieren Sie, welche Maße kritisch sind, geben Sie die Abnahmekriterien an, spezifizieren Sie das erwartete Berichtsformat und fordern Sie Instrumenten- und Kalibrierungsreferenzen an. Klare Anforderungen in der RFQ-Phase verhindern die häufigsten prüfungsbezogenen Streitigkeiten: Uneinigkeiten darüber, welche Maße geprüft werden sollten, Unsicherheit darüber, ob das richtige Werkzeug verwendet wurde, und fehlende Nachweise bei der Ablehnung von Teilen.
Was Blechteile unterscheidet
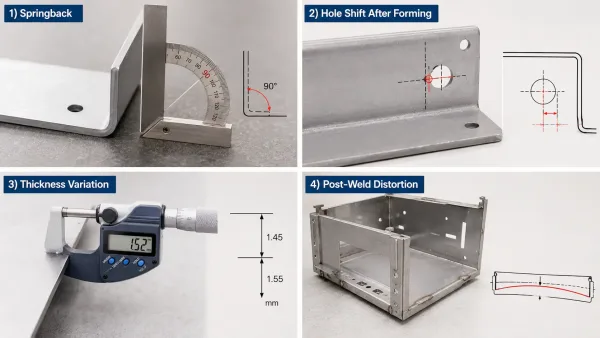
Die Blechprüfung muss Rückfederung, Lochverschiebung nach der Umformung, Dickenvariation und Verzug nach dem Schweißen berücksichtigen.
Die Blechfertigung bringt dimensionale Herausforderungen mit sich, die bei spanend bearbeiteten Teilen nicht existieren. Das Verständnis dieser Herausforderungen ist der Unterschied zwischen einem Prüfplan, der funktioniert, und einem, der Fehlablehnungen erzeugt oder fehlerhafte Teile durchlässt.
Biegewinkel-Rückfederung. Wenn Blech gebogen wird, federt das Material nach dem Lösen der Abkantpresse leicht zurück. Eine 90°-Biegung, die auf der Zeichnung spezifiziert ist, kann mit 88° oder 91° aus der Presse kommen, abhängig von Materialtyp und -dicke, Biegeradius, Werkzeugsetup und ob die Abkantpresse CNC-gesteuert oder manuell ist. Die erreichbare Toleranz hängt von diesen Faktoren ab — nicht nur von dem, was die Zeichnung vorgibt.
Lochpositionsgenauigkeit nach der Umformung. Löcher, die vor dem Biegen gestanzt oder gebohrt werden, verschieben ihre Position während des Umformvorgangs. Wenn ein Teil mehrere Löcher in verschiedenen Biegezonen hat, kann der kumulierte Positionsfehler erheblich sein. Deshalb erfordern Loch-zu-Loch- und Loch-zu-Kante-Maße an umgeformten Teilen besondere Aufmerksamkeit während der Prüfung.
Materialdickenvariation. Blechmaterial bringt seine eigene Dickentoleranz mit — ein nominales 1,5-mm-Blech könnte je nach Standard und Lieferant irgendwo zwischen 1,42 und 1,58 mm messen Diese Variation beeinflusst den Biegeradius, den resultierenden Winkel und die Gesamthöhe umgeformter Merkmale. Sie sollte im Prüfplan berücksichtigt werden.
Verzug nach dem Schweißen. Geschweißte Baugruppen können sich durch Eigenspannungen verziehen, wodurch sich Maße von ihren Vorschweißwerten wegbewegen. Der Prüfplan sollte die Variation nach dem Schweißen berücksichtigen, nicht nur die nominale Geometrie.
Die dimensionale Blechprüfung erfordert Urteilsvermögen — das Verständnis dafür, welche Toleranzen mit dem Umformprozess erreichbar sind, nicht nur das Abgleichen von Zahlen mit einer Zeichnung.
Wichtige Erkenntnisse
- Die dimensionale Prüfung ist eine quantitative Messung mit rückverfolgbaren Ergebnissen. “Sieht gut aus” ist keine Prüfung.
- Die 10:1-Regel leitet die Instrumentenauswahl: Die Auflösung Ihres Werkzeugs sollte mindestens ein Zehntel der Toleranz betragen, die Sie prüfen.
- Nicht jedes Maß ist gleich wichtig. Konzentrieren Sie den Prüfaufwand auf kritische Maße — diejenigen, die Montage und Funktion bestimmen.
- Prüfaufzeichnungen sind der Nachweis, der Streitigkeiten löst. Spezifizieren Sie, was Sie benötigen, in Ihrer RFQ und Ihren Zeichnungen, nicht nach der Lieferung.
- Blechteile haben ihre eigenen Prüfherausforderungen — Rückfederung, Lochverschiebung nach der Umformung, Materialdickenvariation und Verzug nach dem Schweißen — die Fertigungsurteilsvermögen erfordern, nicht nur einen numerischen Vergleich.
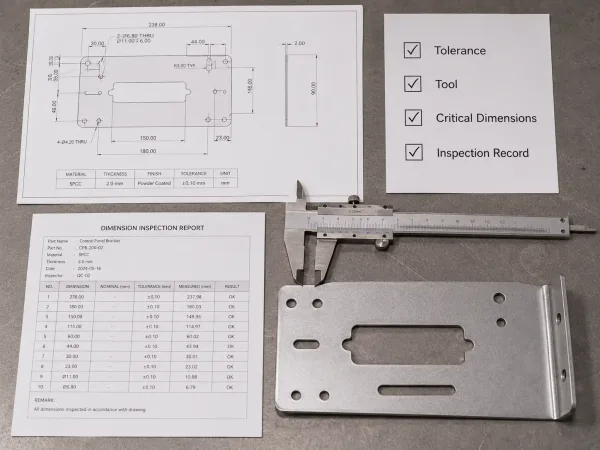
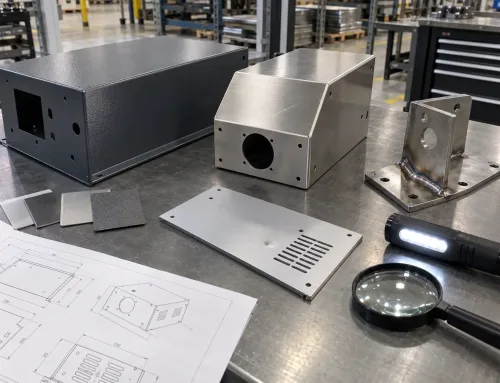
Eine praktische Überprüfung der dimensionalen Prüfung sollte Toleranz, Werkzeugauswahl, kritische Maße und rückverfolgbare Aufzeichnungen bestätigen.