A Eine einzelne Toleranzangabe auf einer Blechzeichnung kann 20–40 % zum Angebotspreis hinzufügen — oder denselben Betrag einsparen, wenn sie richtig optimiert wird. Für OEM-Ingenieure und Beschaffungsteams ist die Frage nicht, ob Toleranzoptimierung funktioniert. Die Frage ist, ob die Investition für Ihre spezifischen Teile, Ihr Produktionsvolumen und Ihre aktuelle Projektphase sinnvoll ist.
Dieser Artikel erläutert, was Toleranzoptimierung in der Blechfertigung tatsächlich umfasst, was sie kostet, was sie einsparen kann und — am wichtigsten — wie Sie entscheiden, ob sie für Ihren nächsten Auftrag sinnvoll ist.
Was Toleranzoptimierung bei Blechteilen tatsächlich bedeutet
Toleranzoptimierung ist der Prozess der Überprüfung jedes Maßes auf einer Zeichnung, der Identifizierung funktional notwendiger Toleranzen und der Lockerung derjenigen, die es nicht sind. Es ist keine pauschale Lockerung der Spezifikationen. Es ist eine gezielte Neuzuweisung: enger, wo die Funktion es erfordert, Standard überall sonst.
Der Begriff wird oft mit zwei verwandten, aber unterschiedlichen Aktivitäten verwechselt. Eine DFM-Prüfung (Design for Manufacturability) betrachtet das gesamte Teil — Biegeradien, Lochplatzierung, Materialwahl, Schweißzugänglichkeit — und kennzeichnet Merkmale, die schwierig oder teuer herzustellen sind. Die Toleranzoptimierung ist enger gefasst: Sie konzentriert sich speziell darauf, ob die Maß- und Geometrieangaben auf der Zeichnung durch die Funktion des Teils gerechtfertigt sind. Eine Toleranzkettenanalyse berechnet, wie sich Abweichungen über mehrere Teile in einer Baugruppe kombinieren. Die Toleranzoptimierung kann Stack-up-Ergebnisse nutzen, aber ihr Umfang erstreckt sich auf jedes Maß auf der Zeichnung, nicht nur auf die in einer kritischen Baugruppenkette.
Warum sich Blechtoleranzen anders verhalten als bei spanend oder spritzgegossenen Teilen
Bei der CNC-Bearbeitung folgt das Schneidwerkzeug einem programmierten Pfad und kann ±0,005″ (0,13 mm) oder enger mit relativer Konsistenz halten. Beim Spritzgießen ist das Werkzeug fest und produziert Schuss für Schuss nahezu identische Teile. Die Blechfertigung ist anders.
Laserschneiden kann ±0,005″ (0,13 mm) bei Konturmaßen halten, aber Bietoleranzen sind von Natur aus weniger präzise — typischerweise ±0,5° beim Winkel und ±0,010″ (0,25 mm) bei der Schenkellänge für Standard-Gesenkbiegearbeiten. Jede Biegung führt zu Rückfederung, und die Rückfederung variiert mit Material, Walzrichtung, Werkzeugverschleiß und Umgebungstemperatur. Wenn ein Teil mehrere Biegungen aufweist, kann der kumulative Fehler über diese Biegungen ±0,020–0,030″ (0,5–0,75 mm) erreichen, ohne dass ein einzelnes Maß außerhalb der Spezifikation liegt.
Das bedeutet, dass die Angabe einer ±0,005″-Toleranz für ein Merkmal, das von drei Biegungen abhängt, nicht nur teuer ist — sie kann ohne Sekundäroperationen wie spanende Bearbeitung oder iteratives Handanpassen physisch unerreichbar sein. Das Verständnis dieser Fertigungsrealität ist der Ausgangspunkt für jede sinnvolle Toleranzdiskussion.
Wo übermäßige Tolerierung die Kosten in einem Blech-Angebot versteckt
Wenn ein Fertiger eine Zeichnung mit engen Toleranzen bei jedem Maß erhält, spiegelt das Angebot das Risiko wider. Der Fertiger weiß nicht, welche Toleranzen kritisch sind und welche aus einem früheren Design übernommen oder “nur zur Sicherheit” verschärft wurden.” Also kalkuliert er für den Worst Case. Hier schlagen diese Kosten tatsächlich nieder.
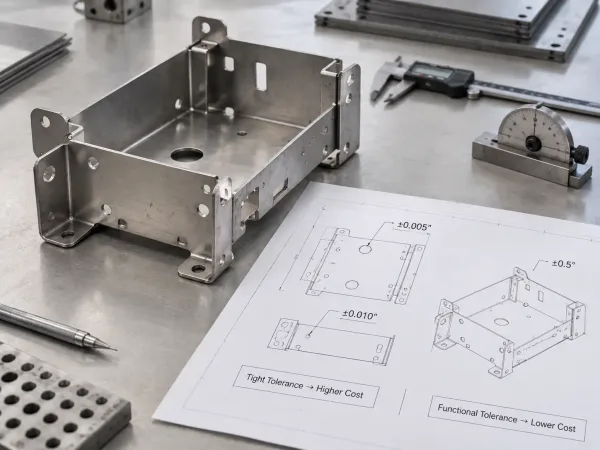
Übermäßige Tolerierung kann Rüst-, Prüf-, Ausschuss- und Sekundärbearbeitungskosten erhöhen.
Laserschneiden: Engere Toleranzen verlangsamen Vorschubgeschwindigkeiten und erhöhen den Ausschuss bei dünnen Blechstärken
Standard-Laserschneidertoleranzen für Blech sind ±0,005″ (0,13 mm). Wenn eine Zeichnung ±0,002″ (0,05 mm) für Schnittmerkmale vorschreibt, muss der Bediener die Vorschubgeschwindigkeit reduzieren, feinere Gasdruckeinstellungen verwenden und häufiger Kalibrierungsprüfungen durchführen. Bei dünnen Blechstärken (unter 1 mm) erhöhen engere Toleranzen auch das Risiko thermischer Verformung — die wärmebeeinflusste Zone wird zu einem größeren Prozentsatz der Merkmalsgröße, und die Ausschussraten steigen.
Die Kostenauswirkung ist für ein einzelnes Merkmal nicht dramatisch, aber sie summiert sich. Ein Teil mit 30 Löchern, alle mit ±0,002″ statt ±0,005″ spezifiziert, benötigt länger zum Schneiden und weist bei der Prüfung mehr Ausschuss auf als ein Teil, bei dem nur die 4 Montagelöcher die engere Spezifikation tragen.
Biegen: Winkel- und Schenkellängentoleranzen treiben die Gesenkbiege-Rüstzeit
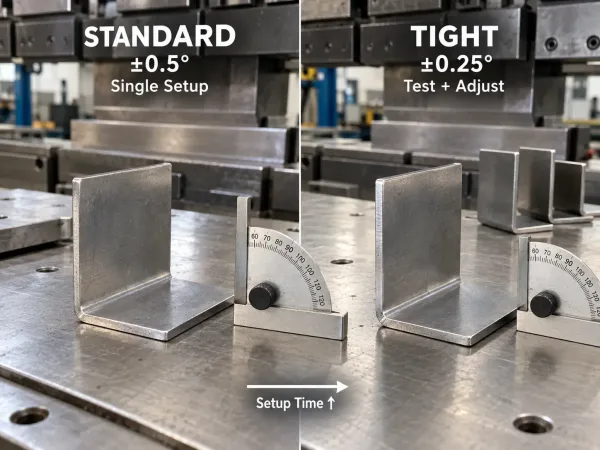
Beim Biegen eskalieren die Toleranzkosten im Blech am sichtbarsten. Eine Winkeltoleranz von ±0,5° ist mit Standardwerkzeugen und einer einzigen Einrichtung erreichbar. Verschärfen Sie diese auf ±0,25°, muss der Bediener Testbiegungen durchführen, mit einem Winkelmesser oder CMM messen, die Stempelhöhe anpassen und wiederholen — oft zwei oder drei Iterationen bis zum ersten guten Teil. Bei einer Kleinserie von 50 Teilen kann diese Rüstzeit 30–50 % der gesamten Biegekosten ausmachen.
Engere Biegetoleranzen erfordern oft Testbiegungen, zusätzliche Messungen und wiederholte Einrichtungsanpassungen.
Schenkellängentoleranzen folgen demselben Muster. ±0,010″ ist Standard; ±0,005″ erfordert eine sorgfältige Positionierung des Hinteranschlags und möglicherweise eine spezielle Vorrichtung, wenn der Flansch kurz oder das Material dick ist. Der Kostenunterschied zwischen diesen beiden Toleranzstufen bei einer einzelnen Biegung kann 0.50–2,00 pro Teil betragen — multipliziert über Hunderte von Teilen und mehrere Biegungen summiert sich das schnell.
Schweißen und Montage: Verformung nach dem Umformen macht einige enge Toleranzen physisch unerreichbar
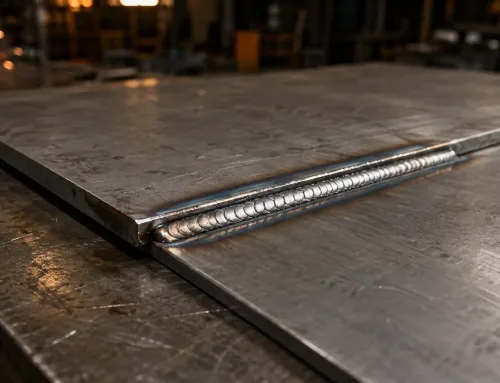
Blechteile, die geschweißt werden müssen, stehen vor einer zusätzlichen Herausforderung: Wärmeverformung. Eine WIG-Schweißnaht an 1,5 mm Edelstahl kann eine lokale Verformung von 0,5–1,0 mm verursachen. Wenn die Zeichnung eine Toleranz von ±0,010″ für ein Maß angibt, das eine Schweißzone kreuzt, kann das Teil möglicherweise nicht ohne Nachbearbeitung nach dem Schweißen oder eine Vorrichtung hergestellt werden, die das Teil während des Schweißens in einem eingespannten Zustand hält — beides verursacht erhebliche Zusatzkosten.
Dies ist eine der häufigsten Konfliktquellen zwischen Designabsicht und Fertigungsrealität. Der Konstrukteur gibt eine enge Toleranz basierend auf der nominellen Geometrie des CAD-Modells vor. Der Fertiger weiß, dass das Schweißen das Material über diese Toleranz hinaus verschieben wird. Das Ergebnis ist entweder ein hohes Angebot (das die Kosten für Vorrichtungen und Nacharbeit widerspiegelt) oder eine Anfrage zur Klärung, die das Projekt verzögert.
Inspektion: Jedes zusätzliche kritische Maß erhöht die KMM-Zeit und die Vorrichtungskosten
Jedes als kritisch gekennzeichnete Maß auf einer Zeichnung muss verifiziert werden. Bei Blechteilen bedeutet Verifikation typischerweise KMM-Prüfung (Koordinatenmessmaschine) oder optischer Vergleich. Ein Teil mit 5 kritischen Maßen benötigt möglicherweise 10–15 Minuten für die Inspektion. Ein Teil mit 20 kritischen Maßen — wobei 15 davon nicht-funktionale “Absicherungs”-Toleranzen sind — kann 45–60 Minuten dauern.
Bei typischen KMM-Prüfsätzen von **75–**150/Stunde, fügen diese zusätzlichen 30–45 Minuten 37–112 pro Teil allein an Inspektionskosten hinzu. Bei einer Charge von 200 Teilen sind das 7,400–400, die für die Verifizierung von Maßen ausgegeben werden, die Form, Passung oder Funktion nicht beeinflussen.
Was Toleranzoptimierungs-Beratung tatsächlich kostet
Die Kosten der Toleranzoptimierung hängen davon ab, wer sie durchführt, wie viele Teile beteiligt sind und wie die Zusammenarbeit strukturiert ist.
Stundensatzbereiche
Offshore-Spezialisten für GD&T und Toleranzanalyse (typischerweise in Indien, Osteuropa oder Südostasien) berechnen **15–**35/Stunde. Inländische Berater in den USA, Kanada oder Westeuropa berechnen **150–**350/Stunde, wobei die Sätze die Komplexität der Analyse und die Branche widerspiegeln (Luft- und Raumfahrt sowie Medizintechnik erzielen die höchsten Sätze).
Für die meisten OEM-Blechprojekte ist der Offshore-Satzbereich für einfache Toleranzprüfungen relevant, während inländische Berater besser für komplexe Baugruppen mit sicherheitskritischen Schnittstellen geeignet sind.
Projektbasierte Preisgestaltung
Ein typisches Toleranzaudit von 10–50 Blechteilen — einschließlich Maßklassifizierung, Stack-up-Analyse bei kritischen Passungen und Empfehlungen zur Lockerung — kostet **3,000–**15,000 je nach Komplexität und Standort des Beraters. Größere Audits mit 100+ Teilen oder Multi-Baugruppen-Systemen können ** erreichen25,000–**50,000.
Die Kennzahl ist Kosten pro Teil. Bei $5.000 für ein Audit mit 30 Teilen zahlen Sie etwa $167 pro Teil für eine Überprüfung, die 0.50–5,00 pro Teil in der Produktion einsparen kann — eine Rendite, die sich bei den meisten Mittelserienaufträgen innerhalb des ersten Produktionslaufs amortisiert.
Die versteckten Kosten: Was Ihr Lieferant berechnet, wenn er Toleranzprobleme für Sie behebt
Wenn ein Fertiger eine Zeichnung mit übertolerierten Maßen erhält, lockert er nicht einfach die Toleranzen und gibt ein neues Angebot ab. Er kennzeichnet die Probleme, fordert Klärung an, wartet auf eine Antwort und gibt ein neues Angebot ab — ein Zyklus, der typischerweise 3–7 Werktage zum Angebotsprozess hinzufügt. Wenn der Fertiger gemäß der Zeichnung wie sie ist anbietet (ohne das Problem zu kennzeichnen), enthält das Angebot eine Risikoprämie, die seine Erwartung von Nacharbeit, höherem Ausschuss oder längeren Rüstzeiten widerspiegelt.
In der Praxis absorbieren viele Fertiger einen Teil dieser Kosten, indem sie Toleranzlockerungen während der DFM-Überprüfung vorschlagen. Aber dieses DFM-Feedback ist nur in dem Sinne kostenlos, dass der Fertiger es nicht direkt berechnet. Die Kosten sind in der Beziehung eingebettet: Ein Lieferant, der wiederholt übertolerierte Zeichnungen erhält, wird irgendwann Kunden priorisieren, deren Zeichnungen sauberer sind.
Ein Entscheidungsrahmen — Wann lohnt sich die Investition in Toleranzoptimierung?
Nicht jedes Projekt profitiert gleichermaßen von der Toleranzoptimierung. Der ROI hängt von vier Faktoren ab.
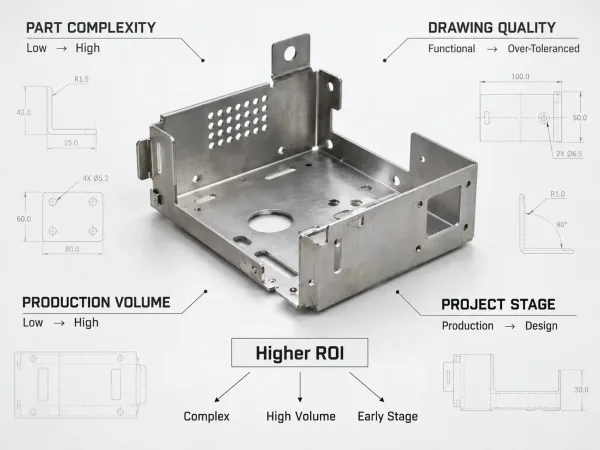
Die Toleranzoptimierung liefert den stärksten ROI bei komplexen Teilen mit höherem Volumen früh im Projekt.
Faktor 1 — Teilekomplexität: Wie viele kritische Passungen und Paarungsschnittstellen hat die Zeichnung?
Ein einfacher Halter mit 3 Bohrungen und 1 Biegung hat sehr wenige Maße, die übertoleriert sein könnten. Die Kosteneinsparungen durch Optimierung sind gering, und die Beratungsinvestition amortisiert sich möglicherweise nicht. Ein Gehäuse mit 40+ Merkmalen, mehreren Biegungen, Schweißnähten und 10 Montageschnittstellen, die mit einer anderen Baugruppe gepaart werden, bietet weit mehr Spielraum dafür, dass Toleranzen Kosten verursachen — und weit mehr Spielraum für Optimierung zur Kosteneinsparung.
Faustregel: Wenn Ihr Teil weniger als 10 Maße hat, die plausibel funktionskritisch sein könnten, wird die Toleranzoptimierung wahrscheinlich keine bedeutenden Einsparungen bringen. Wenn es 20 oder mehr hat, geht die Rechnung normalerweise auf.
Faktor 2 — Aktuelle Zeichnungsqualität: Sind die Toleranzen funktionsbasiert oder “Absicherungs”-Toleranzen?
Manche Zeichnungen tragen Toleranzen, die sorgfältig aus Montageanforderungen, Stack-up-Analysen und Funktionstests abgeleitet wurden. Andere tragen Toleranzen, die von einem ähnlichen Teil kopiert, auf der engsten Stufe angegeben wurden, die die CAD-Software bot, oder nach einem früheren Qualitätsvorfall verschärft wurden, der nichts mit dem aktuellen Design zu tun hatte.
Wenn Ihre Zeichnung in die zweite Kategorie fällt — und die Branchenerfahrung legt nahe, dass 60–80% der Toleranzen auf einer typischen technischen Zeichnung enger sind als es die funktionalen Anforderungen verlangen — das Einsparpotenzial ist erheblich. Ein Toleranzaudit kann feststellen, welche Angaben gerechtfertigt sind und welche Geld kosten, ohne einen Mehrwert zu liefern.
Faktor 3 — Produktionsvolumen: Niedriges vs. hohes Volumen verändert die Kosten-pro-Teil-Rechnung
Bei einer Prototypenfertigung von 10 Teilen sind die absoluten Einsparungen durch Toleranzoptimierung gering. Das Aufweichen einer Toleranz könnte $2 pro Teil einsparen — insgesamt $20. Die Beratungskosten amortisieren sich nicht.
Bei einer Produktionsserie von 5.000 Teilen werden aus denselben $2 Einsparung pro Teil $10.000. Bei einem Produkt mit einem Jahresvolumen von 20.000 Teilen und einem 5-Jahres-Lebenszyklus werden daraus $200.000. Die Beratungsinvestition von $5.000–$15.000 sieht auf jeder Volumenstufe anders aus.
Der Break-even-Punkt: Die meisten Investitionen in die Toleranzoptimierung amortisieren sich innerhalb der ersten Produktionsserie, wenn das Jahresvolumen 500–1.000 Teile. überschreitet. Darunter ist der ROI marginal, es sei denn, die Teile sind hochkomplex oder die aktuellen Toleranzen sind dramatisch über spezifiziert.
Faktor 4 — Projektphase: Konstruktion, Angebotserstellung, Prototyp oder Produktion — wo Sie sich befinden, bestimmt den ROI
Die Toleranzoptimierung liefert den höchsten ROI, wenn sie vor dem Versand des ersten Angebots durchgeführt wird. In der Konstruktionsphase dauert es Minuten, eine Toleranz auf einer Zeichnung zu ändern, und kostet nichts. In der Angebotsphase kann sie verhindern, dass ein Risikozuschlag zum Angebot hinzugefügt wird. In der Prototypenphase kann sie die Notwendigkeit von Nacharbeit oder Sekundäroperationen eliminieren. In der Produktionsphase kann sie noch die Prüfkosten und den Ausschuss reduzieren, aber die Werkzeug- und Prozessentscheidungen sind bereits fixiert, und die Einsparungen sind geringer.
Die 10×-Regel gilt hier: Ein Toleranzproblem, dessen Behebung in der Konstruktion $1 kostet, kostet $10 bei der Angebotserstellung, $100 beim Prototyp und $1.000+ in der Produktion.
Was ein Blech-Toleranzaudit liefert
Ein strukturiertes Toleranzaudit folgt einer definierten Abfolge. So sieht der Prozess aus, wenn er auf Blechteile angewendet wird.
Schritt 1 — Jedes Maß klassifizieren: funktionskritisch vs. nicht kritisch
Der Auditor überprüft jedes Maß auf der Zeichnung und klassifiziert es als CTF (funktionskritisch) — d. h. es beeinflusst direkt Passung, Dichtheit, Ausrichtung oder strukturelle Leistung — oder nicht kritisch, d. h. es kann auf Standard-Prozesstoleranzen aufgeweicht werden, ohne die Funktion des Teils zu beeinträchtigen.
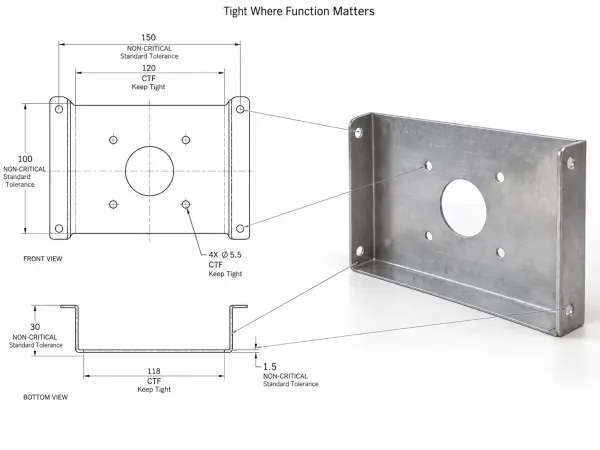
Die Toleranzoptimierung hält kritische Funktionsmaße eng und weicht nicht kritische Maße auf.
In der Praxis machen CTF-Maße typischerweise 5–15% aller Maße auf einer Blechzeichnung aus. Der Rest sind Durchgangslöcher, Beschnittkanten, nicht gepaarte Oberflächen und Merkmale, deren Toleranzen übernommen statt abgeleitet wurden.
Schritt 2 — Toleranzkettenanalysen an Paarungsschnittstellen durchführen
Für jedes CTF-Maß, das an einer Baugruppe beteiligt ist, führt der Auditor eine Toleranzkettenanalyse durch — entweder Worst-Case (für sicherheitskritische Schnittstellen) oder statistisch (RSS oder Monte Carlo, für die meisten kommerziellen Anwendungen). Dies bestimmt, ob die spezifizierte Toleranz notwendig, ausreichend oder unnötig eng ist, gemessen am Toleranzbudget der Baugruppe.
Ein häufiger Befund: ein Befestigungslochbild, das mit ±0,005″ spezifiziert ist, während das Gegenstück Durchgangslöcher mit ±0,010″ hat. Die Toleranzkette zeigt, dass ±0,010″ an den Befestigungslöchern noch die erforderliche Passung erzielen würde — und deutlich weniger in der Herstellung kostet.
Schritt 3 — Toleranzen an die Prozessfähigkeit anpassen
Der Auditor gleicht jede CTF-Toleranz mit der Prozessfähigkeit des vorgesehenen Fertigungsverfahrens ab. Für Blech sind die Referenzpunkte:
| Verfahren | Typische Fähigkeit | Enger erfordert |
|---|---|---|
| Laserschneiden (Profil) | ±0,005″ (0,13 mm) | Reduzierte Vorschubgeschwindigkeit, mehr Ausschuss |
| Stanzen | ±0,003″ (0,08 mm) | Werkzeugzustand, Stempel-Matrizen-Spiel |
| Biegen (Winkel) | ±0,5° | Iterative Einrichtung, Testbiegungen |
| Biegen (Schenkellänge) | ±0,010″ (0,25 mm) | Dedizierte Vorrichtung, KMG-Verifikation |
| Schweißen (Position nach Umformung) | ±0,020–0,030″ (0,5–0,75 mm) | Schweißvorrichtung, Nachbearbeitung nach dem Schweißen |
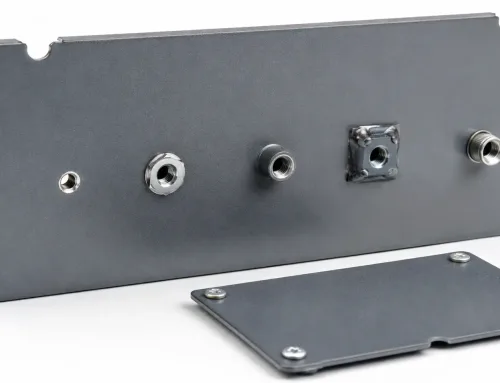
| PEM-Hardware-Installation | ±0,010″ (0,25 mm) | Manuelle Ausrichtung, Vorrichtung |
Toleranzen, die innerhalb der natürlichen Prozessfähigkeit liegen, sind unkompliziert herzustellen. Toleranzen, die eine Fähigkeit über den Standardbereich hinaus erfordern, verursachen einen Kostenaufschlag, der durch die Funktion gerechtfertigt sein sollte.
Schritt 4 — Die optimierte Zeichnung liefern
Das endgültige Ergebnis ist eine überarbeitete Zeichnung (oder ein kommentiertes Prüfpaket) mit:
- CTF-Maße beibehalten mit ihren ursprünglichen (oder verfeinerten) Toleranzen
- Nicht kritische Maße gelockert auf ISO 2768-m (mittel) Allgemeintoleranzen oder prozessstandardbezogene Bereiche
- GD&T-Angaben hinzugefügt oder korrigiert, wo sie die Kommunikation der funktionalen Absicht verbessern
- Eine Zusammenfassung der Änderungen mit Kosteneffektschätzungen
Das Ziel ist eine Zeichnung, die genau das kommuniziert, was wichtig ist, und nichts mehr — sie gibt dem Fertiger die Flexibilität, das Teil effizient zu produzieren, während jedes Maß geschützt wird, das die Leistung beeinflusst.
Wie Sie Toleranzoptimierung in Ihrer Lieferantenbeziehung durchsetzen
Selbst wenn das Engineering-Team den Wert der Toleranzoptimierung versteht, stockt die Umsetzung oft an der Lieferantenschnittstelle. Hier erfahren Sie, wie es in der Praxis funktioniert.
Was Sie in Ihre RFQ aufnehmen sollten, um frühzeitig Toleranz-Feedback zu erhalten
Die meisten Fertiger werden offensichtliche Toleranzprobleme beim Angebot melden — aber nur, wenn die RFQ ihnen genügend Kontext dafür gibt. Fügen Sie Folgendes Ihrem Zeichnungspaket bei:
- Montagekontext: eine Notiz oder separate Zeichnung, die zeigt, wie dieses Teil mit benachbarten Komponenten zusammenpasst
- Liste der kritischen Maße: markieren Sie explizit, welche 3–5 Maße CTF sind und warum
- Menge und Jahresvolumen: Fertiger bewerten das Toleranzrisiko bei 50 Teilen anders als bei 5.000
- Oberfläche und Material: diese beeinflussen die erreichbaren Toleranzen und sollten vor der Angebotserstellung bestätigt werden
Eine Zeichnung mit 40 engen Maßen und ohne Angabe, welche davon wichtig sind, zwingt den Fertiger entweder, hoch zu kalkulieren (in der Annahme, dass alle kritisch sind), oder Zeit mit Rückfragen zu verbringen, die das Angebot um Tage verzögern.
Wie man die DFM-Kommentare eines Lieferanten zu Toleranzen liest
Wenn ein Fertiger vorschlägt, eine Toleranz zu lockern, versucht er nicht, Abkürzungen zu nehmen. Er teilt Ihnen mit, dass die spezifizierte Toleranz Kosten verursacht — und dass basierend auf seiner Erfahrung mit der Produktion ähnlicher Teile eine weitere Toleranz funktional gleichwertig wäre.
Die richtige Antwort ist nicht standardmäßig “auf Zeichnung bestehen”. Sie lautet, zu fragen: “Welches ist das funktionale Risiko, wenn diese Toleranz gelockert wird auf [ihr Vorschlag]?” Wenn der Fertiger erklären kann, warum die gelockerte Toleranz die Montageanforderung weiterhin erfüllt, akzeptieren Sie sie. Wenn nicht, halten Sie die Toleranz — aber verstehen Sie, dass Sie für Präzision bezahlen, die möglicherweise nicht notwendig ist.
Wann Sie den Vorschlag des Lieferanten akzeptieren sollten und wann Sie widersprechen sollten
Akzeptieren Sie den Vorschlag, wenn:
- Der Fertiger auf eine spezifische Maßbeziehung hinweist (z. B. “dieses Loch passt mit einem Freigabeschlitz am anderen Teil zusammen — ±0,010″ ist ausreichend”)
- Die Toleranz aus einem früheren Design ohne spezifische funktionale Begründung übernommen wurde
- Die Toleranzkettenanalyse den gelockerten Wert unterstützt
Widersprechen Sie, wenn:
- Das Maß eine Dichtungsfläche, einen Presssitz oder eine sicherheitskritische Ausrichtung steuert
- Der Vorschlag des Fertigers auf seinen Prozessbeschränkungen statt auf Ihren funktionalen Anforderungen basiert (in diesem Fall könnte die Lösung eine andere Fertigungsmethode sein, nicht eine gelockerte Toleranz)
- Sie Testdaten oder Feldausfallhistorie haben, die die ursprüngliche Toleranz validieren
Das Ziel ist ein kollaboratives Gespräch, keine Verhandlung. Die besten Ergebnisse entstehen, wenn der OEM funktionalen Kontext und der Fertiger Prozesskontext teilt — und beide Seiten diese Informationen nutzen, um die Toleranz zu finden, die eng genug und nicht enger ist.
FAQs