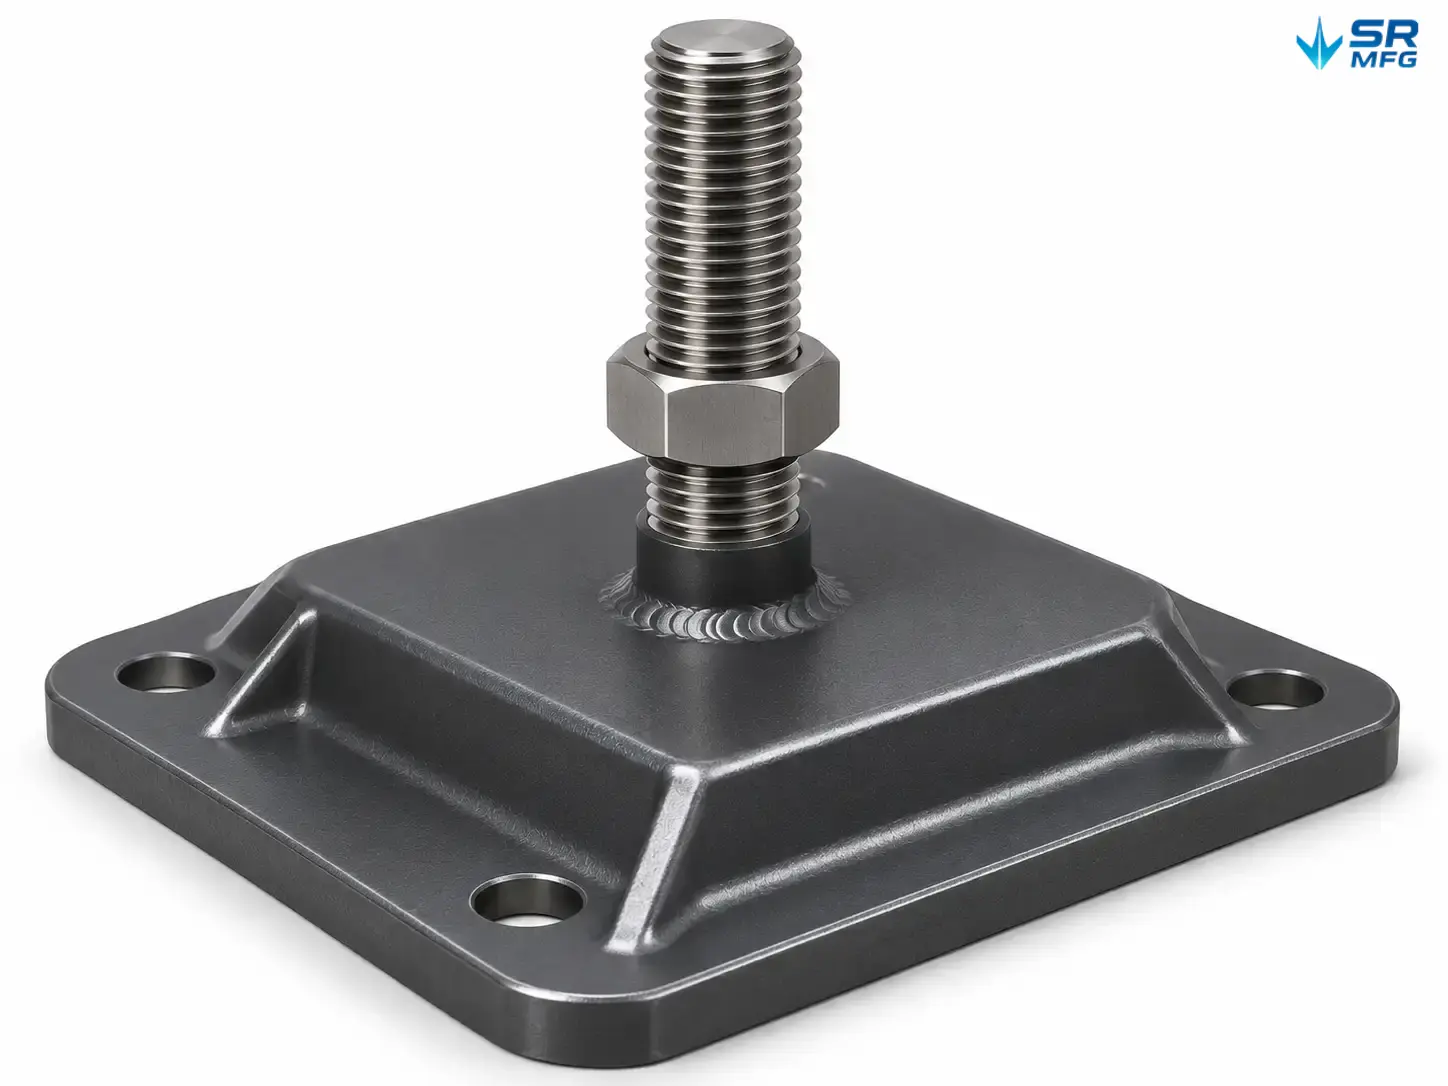
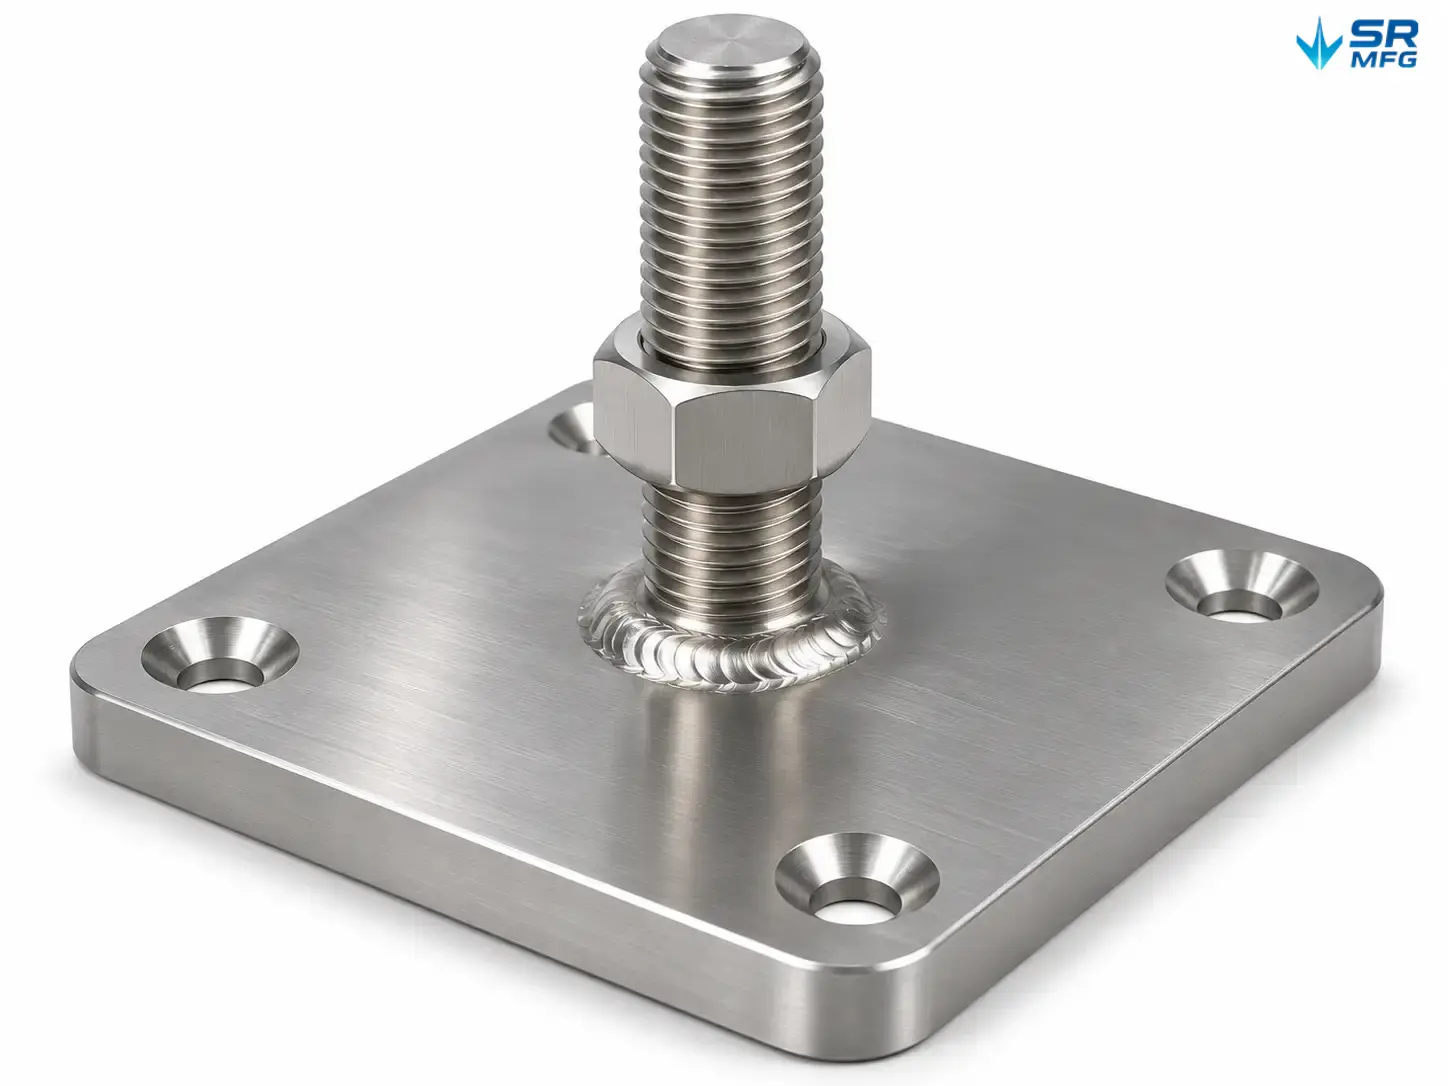
Ausgleichsbasisplatten für Maschinen
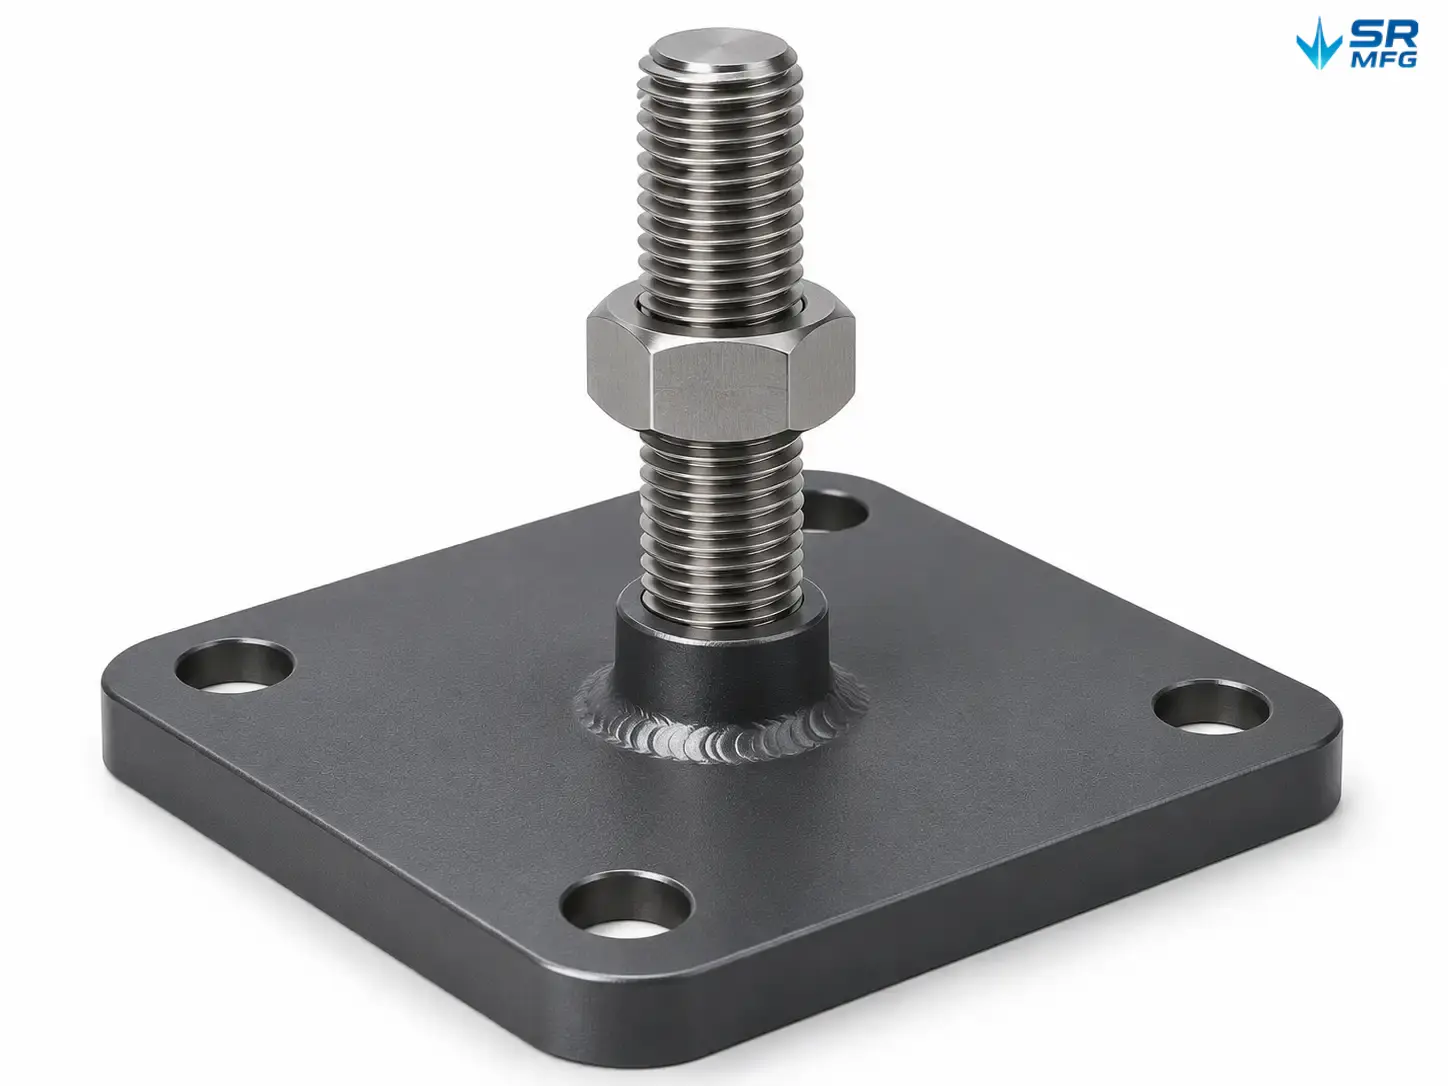
Lasergeschnittene Ausgleichssockelplatten für Werkzeugmaschinen, Industriestrahlen und Schwerlaststützungen. Erhältlich in Baustahl, verzinktem Stahl, Edelstahl und Aluminium mit geschweißtem Gewindebolzen, geschnittener Gewindebasis oder Gewindeeinsatz-Schnittstellen. Lastklassen von leichten Werkbankgeräten bis hin zu schweren Maschinenfundamenten. Standardgrößen werden aus Lagerkonfigurationen versandt; kundenspezifische Umrisse, Lochbilder und Bolzenlängen werden nach Zeichnung gefertigt. Fordern Sie ein Angebot mit Ihrem Gerätegewicht, den Grundmaßen oder einer CAD-Datei an.
Produktdetails
| Spezifikation | Details |
|---|---|
| Produkttyp | Gefertigte Ausgleichsbasisplatte für Maschinen und Anlagen |
| Grundmaterial | Baustahl / verzinkter Stahl / Edelstahl / Aluminium |
| Plattendicke | Ausgewählt nach Lastklasse und Spannweite – bestätigt je Anwendung |
| Grundriss | Rund, quadratisch, rechteckig, tropfenförmig oder kundenspezifisches Profil |
| Grundgröße | Kleine / mittlere / große Standardbänder; kundenspezifische Größen nach Zeichnung |
| Gewindeanschluss | Geschweißter Bolzen / Gewindebohrung in der Basis / Gewindeeinsatz |
| Gewindegröße | Metrische und Zoll-Bereiche verfügbar |
| Bolzenlänge | Standard und erweitert; auf Grunddicke und Verfahrweg-Anforderung geschnitten |
| Einstellmethode | Gewindelängenverstellung mit Kontermutter-Sicherung |
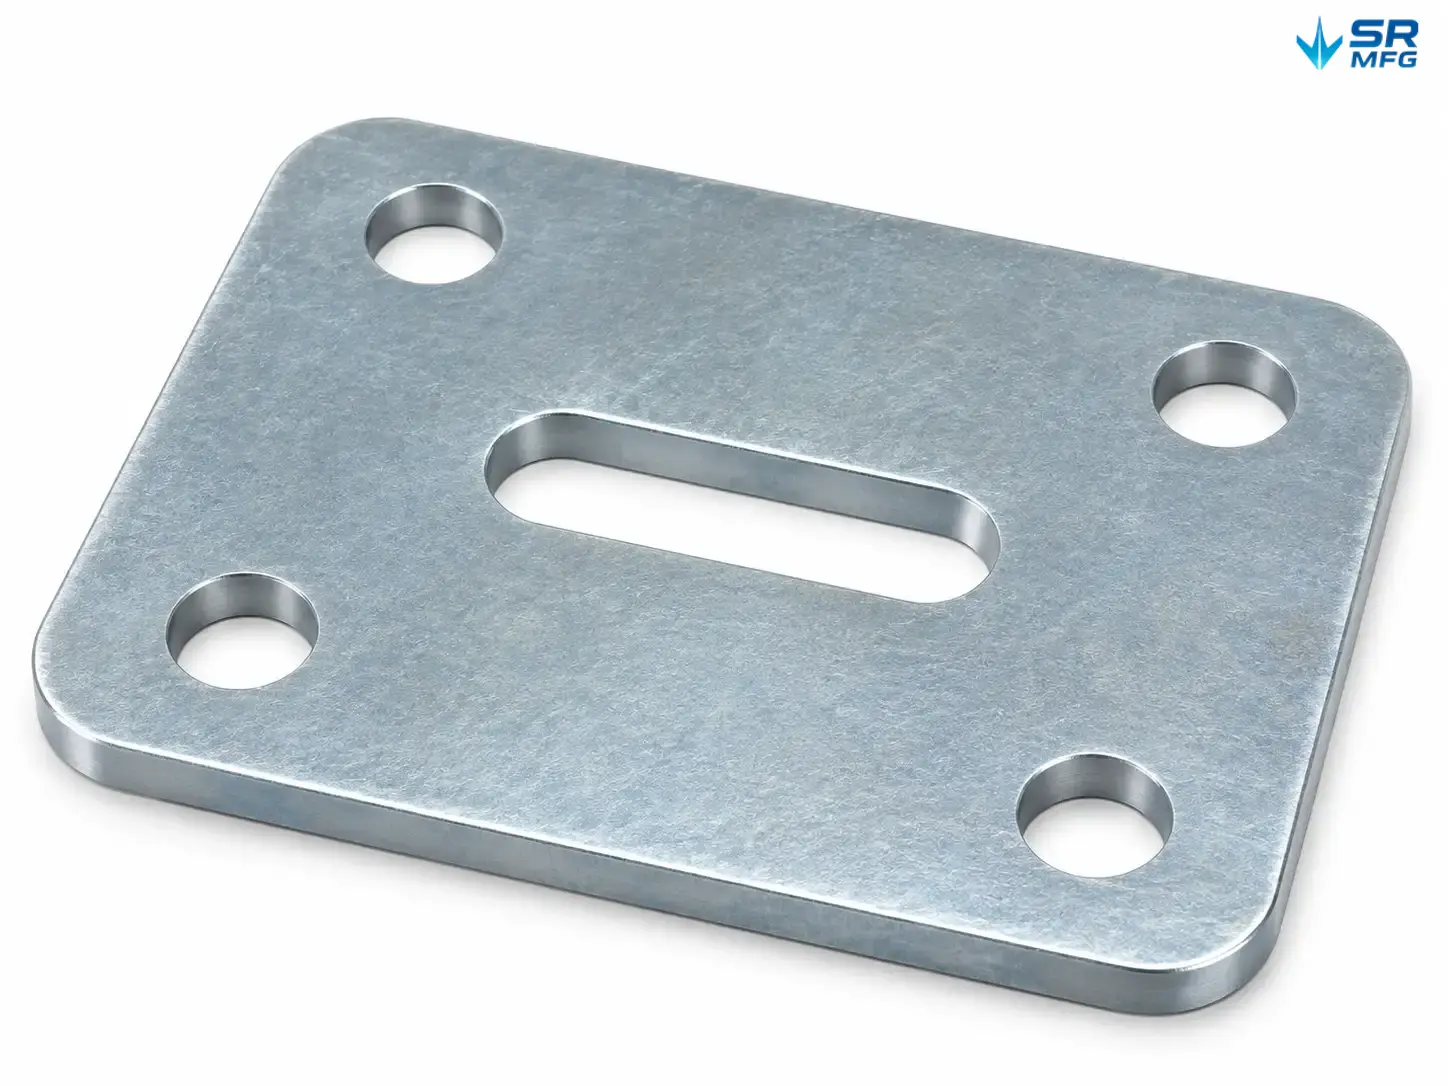
| Montagebohrungen | Glatt, durchgeschraubt, versenkt, geschlitzt oder nach kundenspezifischem Muster |
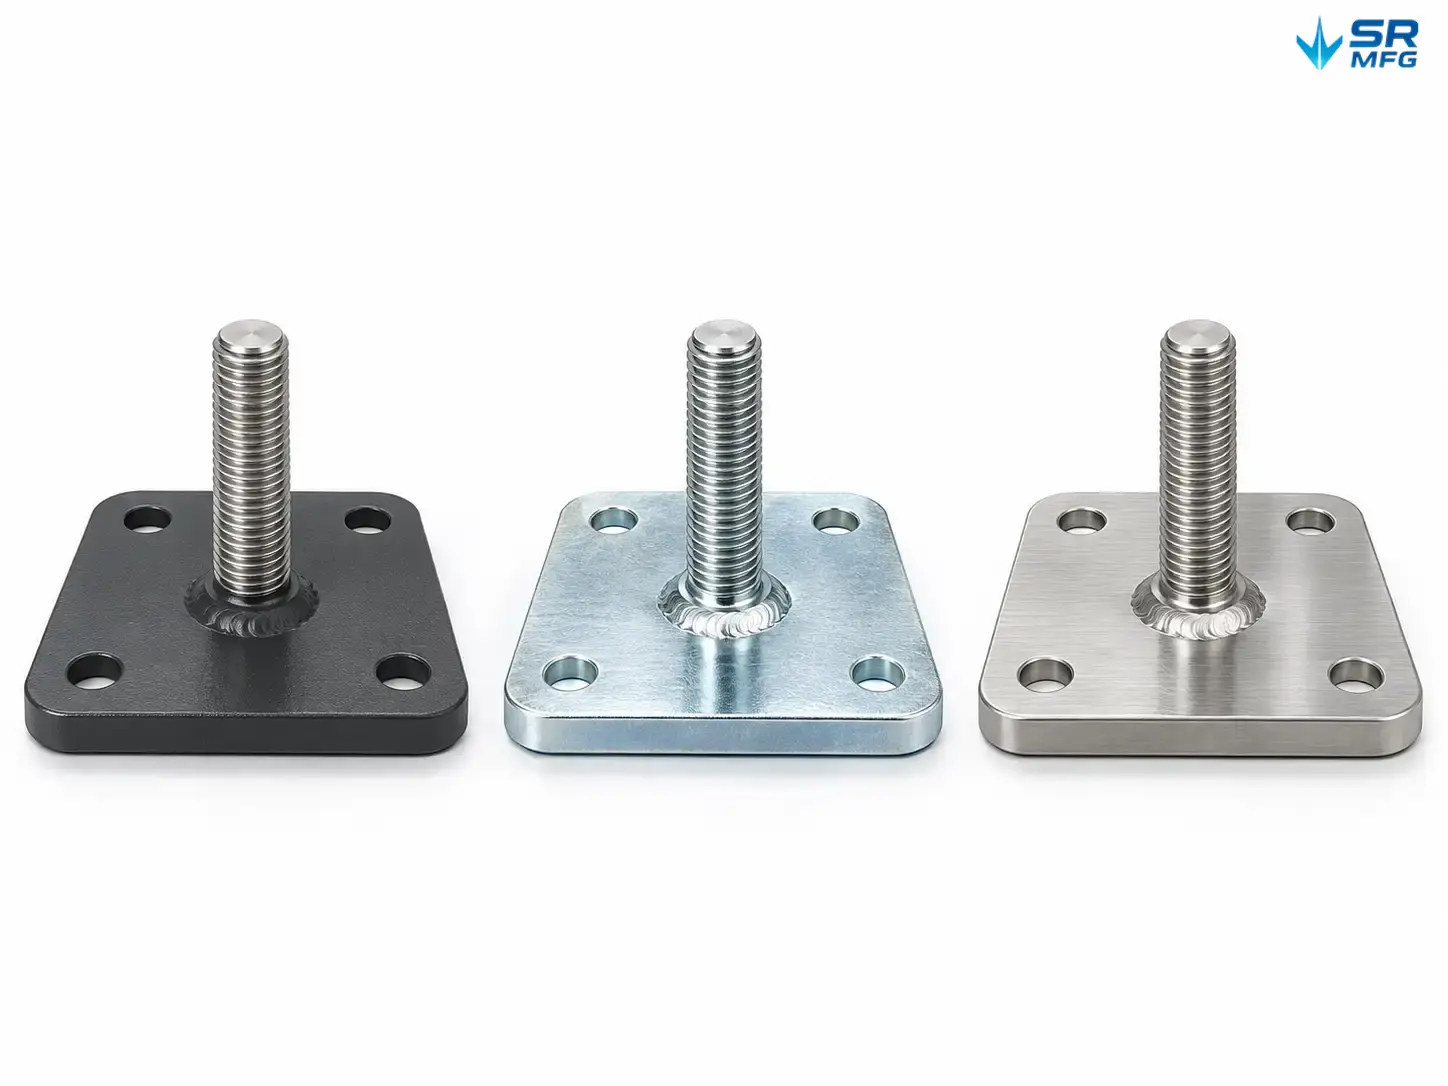
| Oberflächenbehandlung | Pulverbeschichtung, Zinkbeschichtung, Schwarzoxid, Passivierung oder nach Vorgabe |
| Rutschfeste Unterlage | Optionale Gummi- oder Elastomerplatte |
| Ebenheit | Standard-Fertigungstoleranz; auf Anfrage enger |
| Lochpositionstoleranz | Gemäß Zeichnung; Laserschnitt-Präzisionsstandard |
| Fertigungsverfahren | Laserschneiden → Umformen → Schweißen oder Gewindeschneiden → Oberflächenbehandlung → Prüfung |
| Prüfung | Kontur, Lochposition, Gewindelehre, Sichtprüfung der Beschichtung |
| Verpackung | Großgebinde oder pro Satz; Exportverpackung verfügbar |
| Prototyp | Vor der Produktion für die Passprüfung verfügbar |
| Produktions-MOQ | Bestätigt je Projekt |
| Grundlage der Lieferzeit | Angebot nach Zeichnungsprüfung und Auswahl der Oberflächenbehandlung |
| Dokumentation | Maßprüfbericht, Werkstoffangabe und Oberflächenbestätigung auf Anfrage |
Wofür diese Platten verwendet werden
Maschinenausgleichs-Basisplatten sitzen zwischen Maschinengestell und Boden. Sie verteilen die Last, gleichen unebenen Beton aus und bieten eine stabile Referenzfläche für Präzisionsmaschinen.
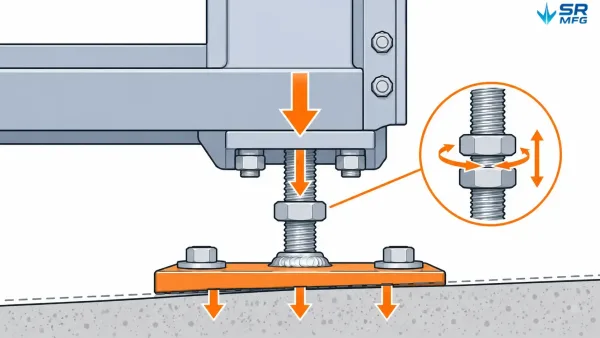
Ein Schnittdiagramm, das eine Ausgleichssockelplatte zwischen einem Maschinenfuß und einem Betonboden zeigt, mit Lastpfeilen und Höhenverstellung.
Jede Platte ist ein gefertigtes Metallbauteil — geschnitten aus Blech- oder Plattenmaterial, wo nötig geformt und mit einer Gewindeschnittstelle versehen, die einen Nivellierbolzen oder eine Verstellschraube aufnimmt. Das Ergebnis ist ein Stützpunkt, den Sie verstellen, sichern und unter dauerhafter Belastung vertrauensvoll einsetzen können.
Im Gegensatz zu gegossenen Nivellierelementen kann eine gefertigte Grundplatte neu geschnitten, nachgebohrt und nachbearbeitet werden, um exakt zu Ihrem Aufstellraster zu passen. Das ist wichtig bei Maschinenumrüstungen, kundenspezifischen Rahmenkonstruktionen oder der Standardisierung bei gemischten Maschinenparks.
Typische Geräte- und Standortbedingungen
| Anwendung | Wofür die Platte verwendet wird |
|---|---|
| Werkzeugmaschinen (Drehmaschinen, Fräsmaschinen, Pressen) | Schwingungsisolierung und präzises Ausrichten in Werkshallen |
| Industrielle Rahmen und Arbeitsplätze | Gleichmäßige Auflage unter T-Nut- oder geschweißten Konstruktionen |
| Verpackungs- und Förderlinien | Höhenabgleich über mehrteilige Aufbauten |
| Pumpen, Gebläse, Kompressorbasisplatten | Lastverteilung auf vergossenen oder schwimmenden Fundamenten |
| Prüfstände und Laborausrüstung | Kontrollierte Auflage unter messempfindlichen Lasten |
| Nachrüst- und Umzugsprojekte | Ersatzplatten nach vorhandenen Lochbildern zugeschnitten |
Standortbedingungen, für die wir fertigen: unebene oder geneigte Böden; feuchte oder ölige Produktionsumgebungen mit Edelstahl- oder beschichteten Platten; Außenbereiche oder Waschzonen mit verzinktem oder nichtrostendem Stahl; saubere Produktionsräume mit glatten, versiegelten Oberflächen.
Anwendungsbeispiel. Ein Verpackungsintegrator, der eine dreiteilige Förderlinie installierte, stellte fest, dass jeder Abschnitt auf einer leicht unterschiedlichen Höhe saß. Standard-Ausgleichsfüße bogen unter der gemeinsamen Last durch. Maßgefertigte Sockelplatten mit Langlöchern und verlängerten Bolzen ermöglichten es der Montagecrew, jeden Abschnitt mit Unterlegscheiben in eine Ebene auszurichten und zu fixieren, ohne den Boden nachzubohren. Die Platten wurden nach dem vorhandenen Fußmuster zugeschnitten; die Bolzenlängen richteten sich nach der Rahmenstärke.
Plattenbau und Fertigung
Dies sind Blechfertigteile, keine Gussstücke. Der Fertigungsweg ist festgelegt und reproduzierbar:
- Laser- oder Plasmaschneiden — Kontur, Befestigungslöcher und Freischneidungen in einer Aufspannung aus Blech- oder Plattenmaterial.
- Umformen — Bördel oder erhöhte Kanten, wo Steifigkeit benötigt wird, ohne zusätzliche Dicke.
- Gewindeanschluss — Bolzen auf die Platte geschweißt, Grundplatte angebohrt und geschnitten oder Gewindeeinsatz eingesetzt. Jede Methode verändert den Lastpfad und die Wartbarkeit.
- Oberflächenbehandlung — Beschichtung oder Konversionsbehandlung nach der Fertigung und Prüfung.
- Maßprüfung — Kontur, Lochpositionen, Gewindeeinschraublänge und Ebenheit vor der Verpackung geprüft.
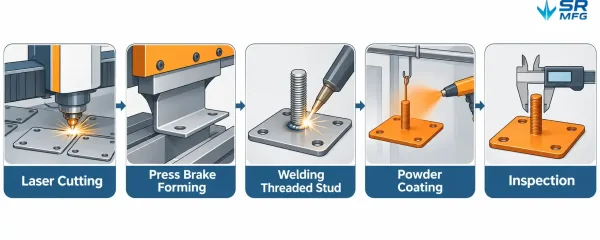
Ein horizontaler Prozessablauf, der die Schritte Laserschneiden, Umformen, Gewindebefestigung, Oberflächenbehandlung und Maßprüfung für eine Ausgleichssockelplatte zeigt.
Plattendicke und Auswahllogik der Last
Die Tragfähigkeit ist eine Funktion von Plattendicke × Konturgröße × Verstärkung — nicht eine einzelne Katalognummer.
| Lastklasse | Typischer Auslegungseinsatz | Plattenansatz |
|---|---|---|
| Leichte Ausführung | Tischgeräte, leichte Rahmen, Laborstative | Dünnere Platte, kompakte Bauform |
| Standardausführung | Werkzeugmaschinen, Baugruppen mittleren Gewichts | Mittlere Dicke, optionale Flanschung |
| Schwere Ausführung | Pressen, große Pumpen, schwere Maschinensockel | Dickere Platte, verstärkte Kante oder Steg |
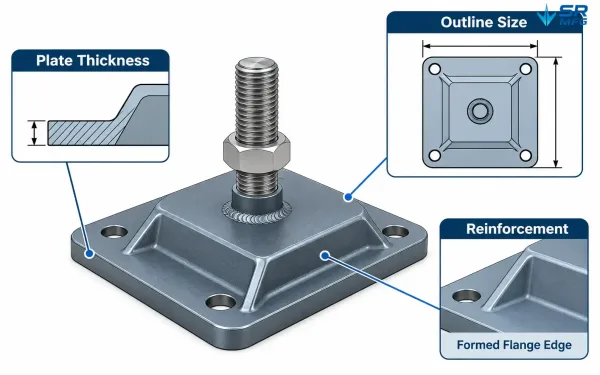
Diagramm, das Plattendicke, Konturgröße und Verstärkung als drei Faktoren der Tragfähigkeit von Ausgleichssockelplatten zeigt
Wir bemessen die Platten nach dem Gewicht Ihrer Anlage und der Anzahl der Auflagerpunkte. Ein Maschinensockel mit vier Auflagerpunkten benötigt nicht dieselbe Platte wie ein einpunktiger Sockel. Teilen Sie uns die Last pro Auflagerpunkt mit, und wir bestätigen Dicke und Kontur.
Gewindeverbindungsarten
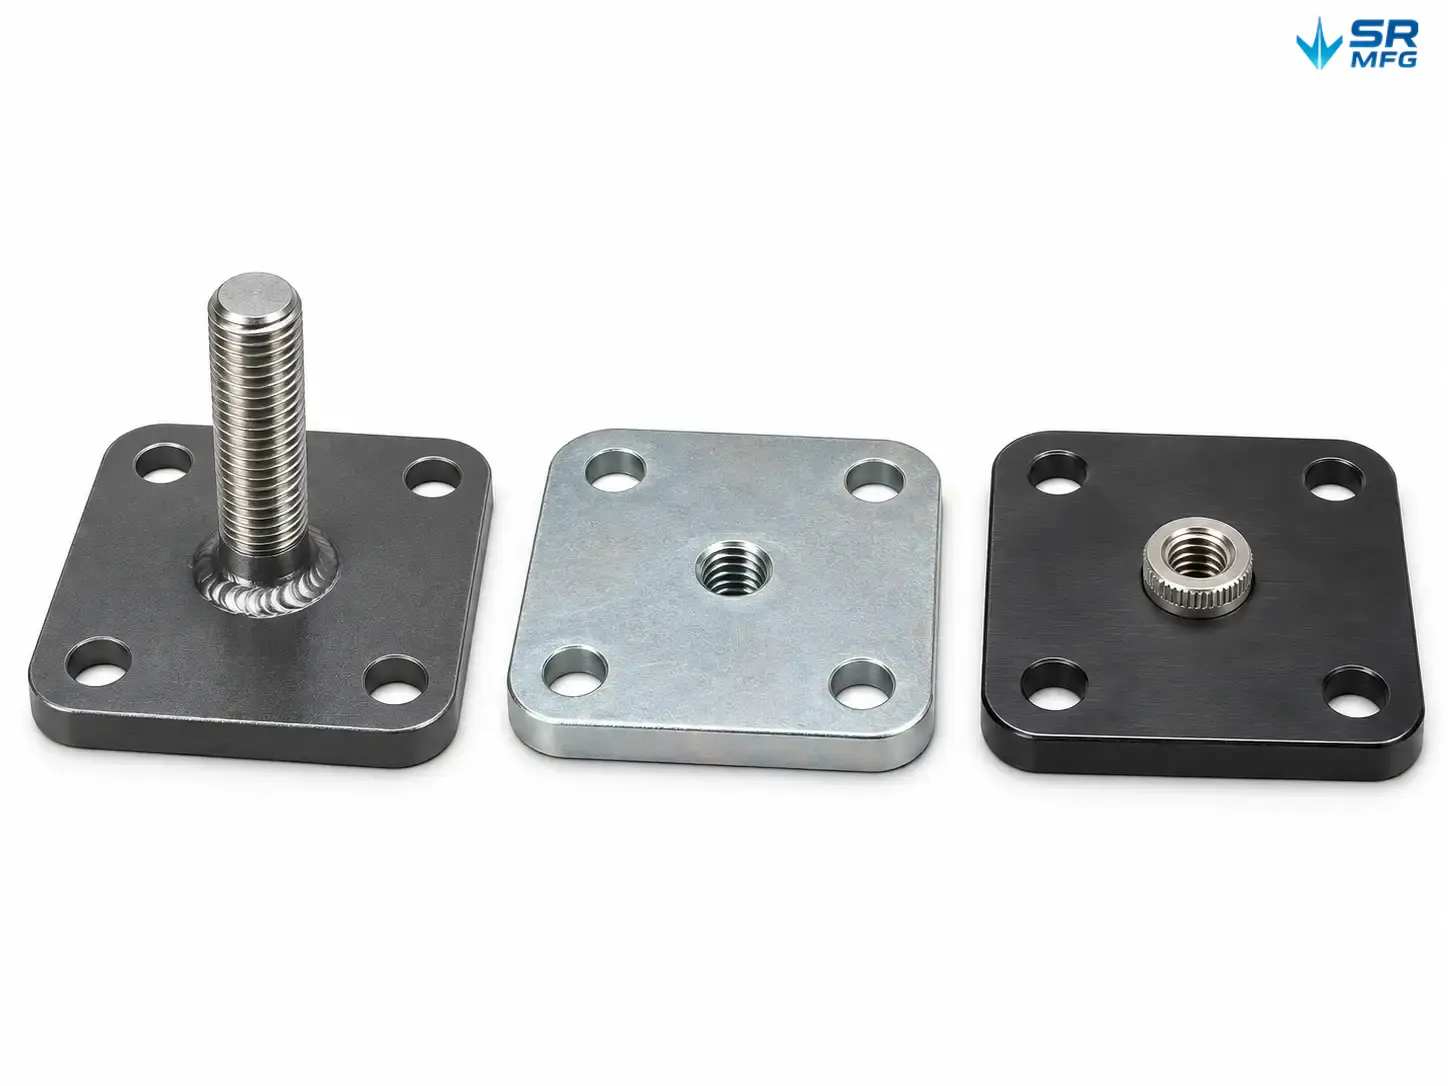
| Verbindung | Konstruktion | Wann einsetzen |
|---|---|---|
| Aufgeschweißter Bolzen | Bolzen auf die Plattenfläche geschweißt | Einfache, hochfeste Verbindung; Bolzenlänge leicht anpassbar |
| Gewindeloch im Sockel | Loch direkt in die Platte geschnitten | Flache Baugruppen; wartbar mit Standard-Schrauben |
| Gewindeeinsatz | Einpress- oder Einschweißmutter | Dünne Platten, die keine volle Gewindeübergreifung aufnehmen können |
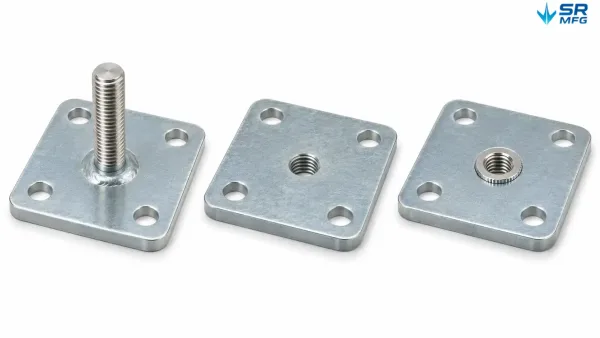
Drei gefertigte Sockelplatten nebeneinander mit geschweißtem Bolzen, geschnittenem Gewinde und Gewindeeinsatz als Anschlussarten.
Metrische und Zoll-Gewindegrößen sind verfügbar. Die Bolzenlänge richtet sich nach der Dicke des Maschinensockels und dem erforderlichen Verstellweg — wir fertigen nach Ihrer Länge, nicht nach festen Katalogstufen.
Funktionsweise des Nivelliersystems
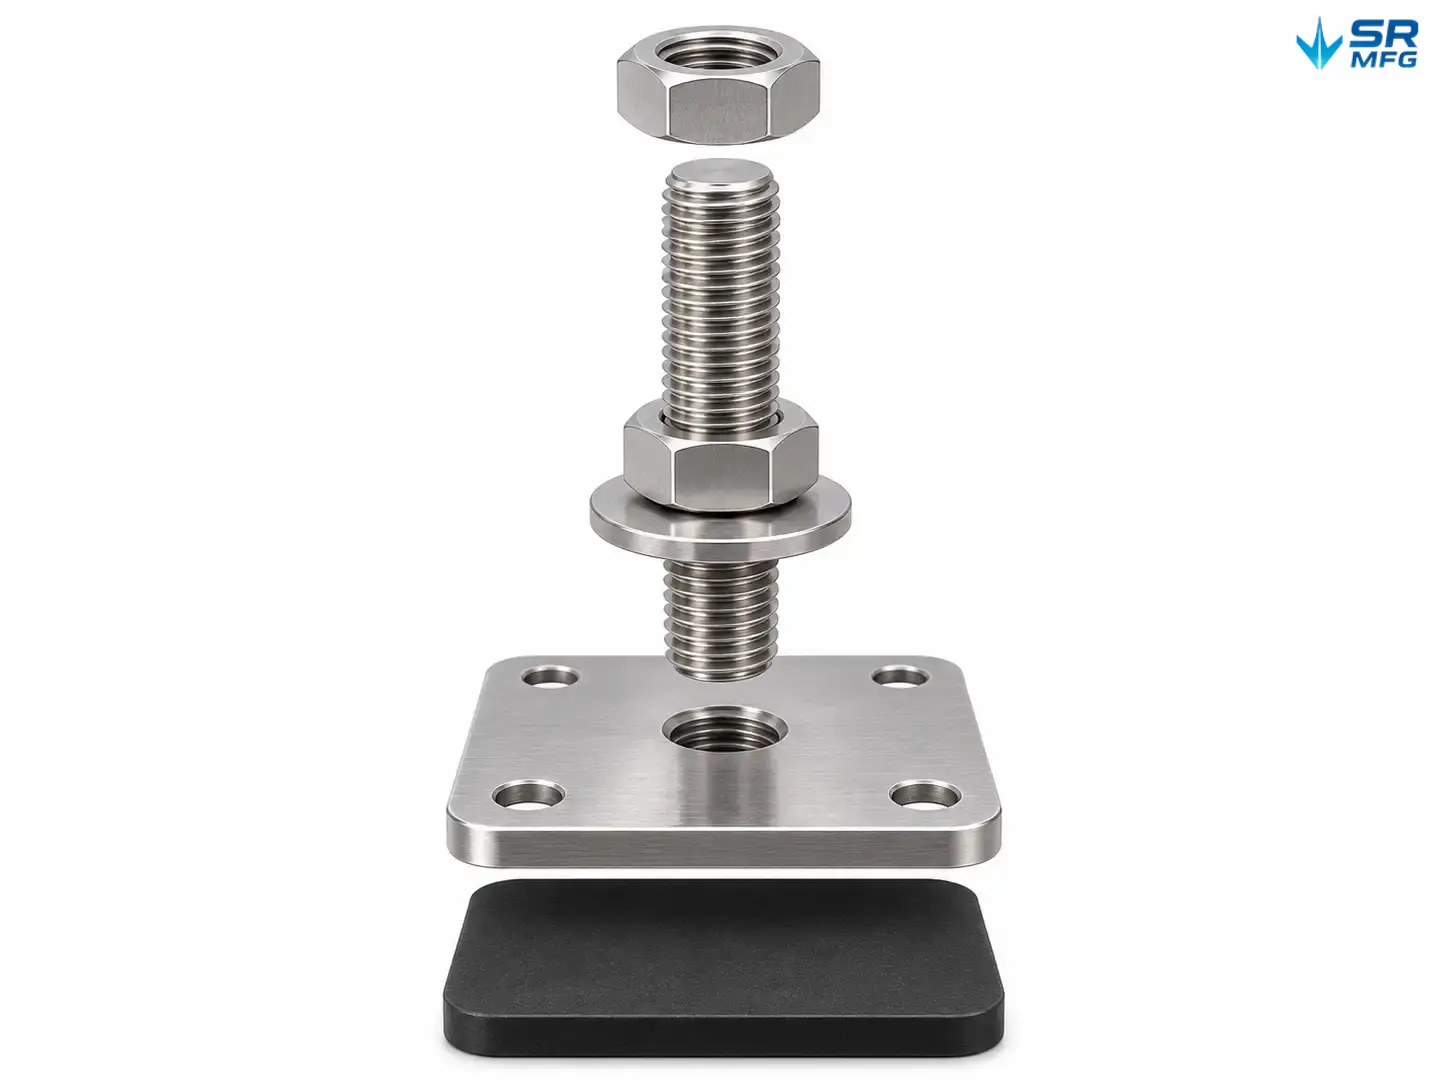
Die Platte bleibt am Boden oder am Maschinenfuß befestigt. Der Gewindebolzen dreht sich in der Platte (oder in der Einpressmutter) und hebt oder senkt die Last. Eine Kontermutter sichert die Einstellung.
- Der Verstellweg hängt von der Bolzenlänge ab. Verlängerte Bolzen sind bei dicken Maschinensockeln Standard.
- Bei großen Höhenkorrekturen unterlegen Sie den Sockel mit Unterlegscheiben, anstatt den Bolzen am Ende seines Verstellwegs zu betreiben.
- Rutschfeste Gummi- oder Elastomerpolster verringern das Kriechen auf glatten Böden und verbessern die Schwingungsentkopplung.
Dies ist ein einfacher Mechanismus — und genau deshalb entscheiden Plattenqualität und Qualität der Gewindeschnittstelle darüber, ob er unter Dauerlast hält.
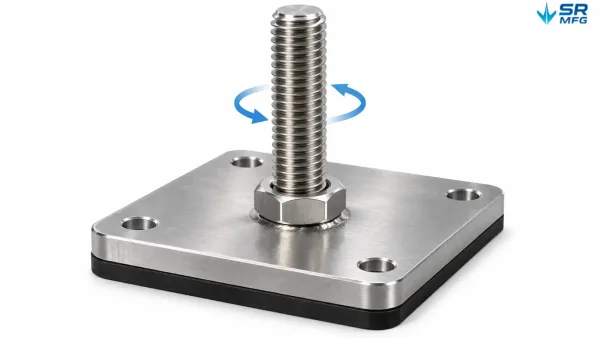
Nahaufnahme einer Ausgleichssockelplatte mit Gewindebolzen, Kontermutter und Rutschhemmungspad als Verstell- und Fixierelemente.
Bestell- und Passhinweise
Bestätigen Sie vor der Bestellung oder Angebotsanfrage vier Punkte:
- Maschinengewicht und Anzahl der Auflagepunkte → bestimmt Lastklasse und Plattendicke.
- Fußabdruck des Maschinensockels und Lochbild → bestimmt Kontur und Art der Befestigungslöcher.
- Gewindeanschluss und Bolzenlänge → bestimmt, wie die Platte mit der Maschine verbunden wird.
- Betriebsumgebung → bestimmt Werkstoff und Oberflächenbeschaffenheit.
Mengenbezug. Typische Werkzeugmaschinen benötigen 4 bis 8 Stützpunkte. Rahmen und Förderer variieren je nach Spannweite. Bestellen Sie nach der Gesamtzahl der Stützpunkte, nicht allein nach der Anzahl der Maschinen.
Keine Zeichnung? Senden Sie uns das Anlagenmodell, ein Foto des Sockels und ungefähre Abmessungen. Wir schlagen eine Plattenanordnung vor und markieren die Passpunkte vor der Fertigung.
Kundenspezifische Fertigung nach Ihren Anforderungen
Standardgrößen decken gängige Maschinensockel ab. Alles andere wird nach Ihrer Zeichnung geschnitten.
| Kundenspezifisches Element | Was wir leisten können |
|---|---|
| Kontur | Nicht runde, nicht quadratische, tropfenförmige oder an den Fußabdruck angepasste Profile |
| Dicke | Verstärkter Plattenquerschnitt für höhere Last oder größere Spannweite |
| Lochbild | An vorhandene Maschinenfüße angepasst; Schlitze für die Vor-Ort-Verstellung |
| Gewinde | Individuelle Bolzenlänge, Doppelgewinde oder Einpressmuttern-Typ auf einer Platte |
| Oberfläche | Beschichtungsfarbe, -struktur und -behandlung passend zur Umgebung gewählt |
| Kennzeichnung | Teilenummer, Lastkennzeichnung oder Orientierungsstempel |
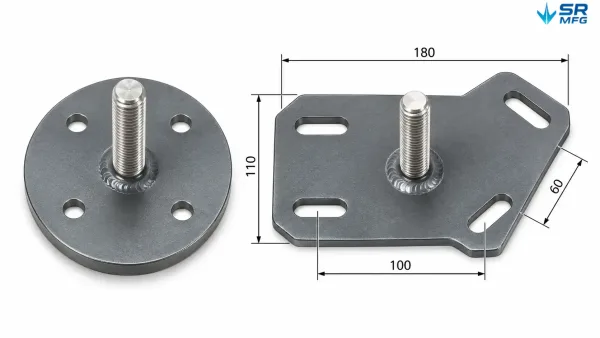
Ein direkter Vergleich einer standardmäßigen runden Ausgleichsplatte und einer kundenspezifisch zugeschnittenen Platte mit Kontur, die einem bestimmten Maschinenfußabdruck entspricht.
Zuerst wird ein Prototyp erstellt – das ist normal. Bei neuen Maschinen oder Nachrüstungen mit knappen Bauraumverhältnissen fertigen wir vor der Serienfreigabe eine Musterplatte zur Passprüfung. Die Produktions-MOQ wird projektbezogen bestätigt — kleine Serien sind bei Maschinenbauern und Instandhaltungsteams üblich.
Warum gefertigte Platten statt Gusssockeln
| Faktor | Gefertigte Ausgleichs-Basisplatte | Typische Gussbefestigung |
|---|---|---|
| Individuelle Kontur | Zuschnitt nach Ihrer Vorlage | Feste Katalogformen |
| Lochanordnung | Beliebiges Muster; bei Bedarf geschlitzt | Fest oder begrenzt |
| Lastanpassung | Dicke und Verstärkung nach Last ausgelegt | Durch Kataloggröße festgelegt |
| Oberflächenreparatur | Leicht nachbeschichtbar oder nachveredelbar | Gussfinish schwer nachzuarbeiten |
| Nachrüst-Passform | Passend zum vorhandenen Fußabdruck | Erfordert oft Adapter |
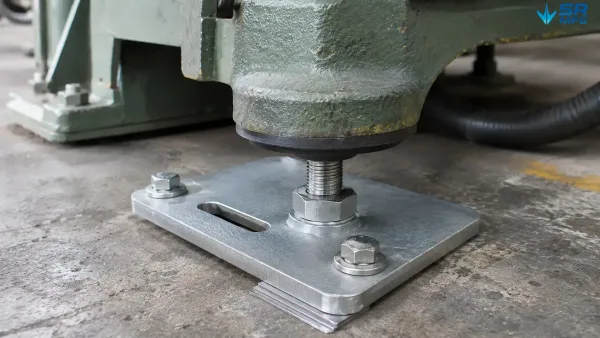
Eine gefertigte Ausgleichsbasisplatte, die einen Maschinenfuß auf einem rauen Industrieboden abstützt, mit Unterlegscheiben und einem Langloch für die Justierung vor Ort.
Gussbefestigungen funktionieren weiterhin für Standardgeräte auf sauberen Böden. Wenn die Aufstellfläche nicht standardmäßig ist, der Boden rau ist oder die Last außerhalb der Katalogbereiche liegt, ist eine gefertigte Platte die zuverlässigere Lösung.
Anfrage-CTA
Angebot für kundenspezifische Ausgleichssockelplatten anfordern
Senden Sie uns Ihre Zeichnung, Ihr Musterblech oder Ihre Gerätedetails — Gewicht je Auflagepunkt, Grundmaße, Gewindeart, Oberflächenfinish und Stückzahl. Wir prüfen die Passgenauigkeit, bestätigen die Lastklasse und den Fertigungsweg und senden Ihnen ein Angebot mit Lieferzeit und Prototypenoptionen zurück. Wiederholaufträge erfolgen auf Basis der freigegebenen Zeichnungsrevision.