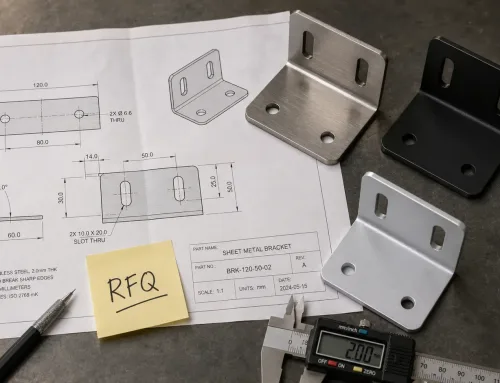
Ein Trial Order lässt sich leicht gedanklich als eine größere Musterbestellung abhaken. Genau dieser Kurzschluss lässt Trial Orders bei ihrer eigentlichen Aufgabe scheitern. Ein Muster beantwortet eine Frage: Kann dieses Teil nach Zeichnung gefertigt werden? Ein Trial Order beantwortet eine andere Reihe von Fragen — ob sich der Prozess über eine echte Charge hinweg wiederholt, ob die Qualität ohne besondere Aufmerksamkeit innerhalb der Spezifikation bleibt und ob die Bestellung vollständig, geschützt und termingerecht ankommt.
Dieser Glossareintrag definiert, was ein Trial Order in der kundenspezifischen Fertigung bedeutet, was er belegen muss und welche Nachweise die Freigabe zur Massenproduktion rechtfertigen.
Was ein Trial Order in der kundenspezifischen Fertigung bedeutet
Ein Trial Order ist ein begrenzter Produktionslauf, der vor einer größeren Beauftragung platziert wird und mit produktionsnahen Werkzeugen, Prozessen und Materiallosen gefertigt wird, um zu verifizieren, dass ein Lieferant das Ergebnis im Chargenumfang wiederholen kann. (In der Gerichtssprache ist ein “trial order” eine richterliche Anordnung vor einem Prozess; in der Fertigungsbeschaffung bedeutet der Begriff den hier definierten Validierungslauf.)
Der Begriff liegt zwischen einer Musterbestellung und der Freigabe zur Massenproduktion. Es ist die erste Bestellung, die die vollständige Produktionsroute durchläuft — echte Verschachtelung und Rüsteinstellungen, echte Prüfentnahme, echte Verpackung und Versand.
Einordnung: Muster → Trial → Massenproduktion
Eine typische Bestellsequenz für ein kundenspezifisches Blechteil durchläuft drei Stufen, die jeweils ein anderes Risiko beantworten:
- Musterbestellung — ein Einzelstück bis wenige Teile, oft mit zusätzlicher Überwachung gefertigt. Bestätigt, dass das Design fertigungsgerecht ist und die Zeichnung korrekt interpretiert wird.
- Pilotbestellung — eine kleine Charge unter normalen Produktionsbedingungen. Bestätigt, dass der Prozess reproduzierbar ist, die Qualität stabil bleibt und die Lieferung funktioniert.
- Serienfertigung — wiederkehrende Lieferung in zugesagten Mengen und Lieferzeiten.
Das Überspringen der mittleren Stufe überträgt ungeprüfte Annahmen direkt in die Produktion, wo die Kosten einer falschen Annahme eine Charge oder ein Programm sind statt einer Kiste.
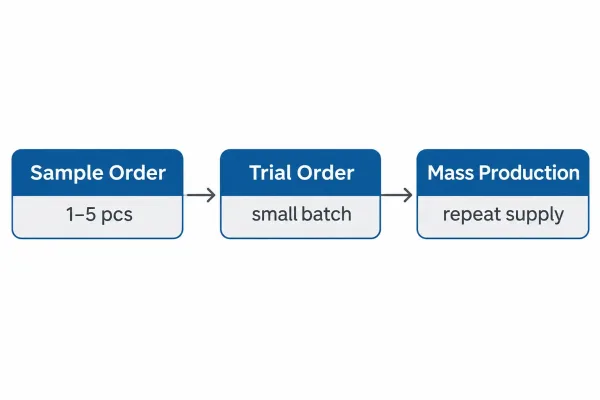
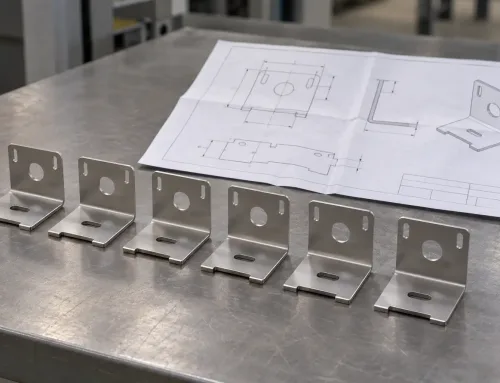
Die dreistufige Bestellabfolge: Muster, Pilot und Serienfertigung.
Trial Order vs. Musterbestellung vs. Pilotlauf
Diese drei Begriffe überschneiden sich im Gespräch, aber nicht in der Funktion. Die Unterscheidungen sind wichtig, wenn Sie sie in eine Bestellung (PO) aufnehmen:
| Musterauftrag | Testauftrag | Pilotlauf | |
|---|---|---|---|
| Leitfrage | Kann das Teil nach Zeichnung gefertigt werden? | Wiederholt sich der Prozess im Chargenumfang? | Läuft die Linie im Takt? |
| Typische Menge | Einzelstück bis wenige Stücke | Ausreichend für Rüsteinstellungen und ein Materiallos | Nahe Produktionslosgröße |
| Bedingungen | Zusätzliche Überwachung | Normale Produktion | Vollständige Arbeitsplanung und Besetzung |
| Hauptnachweis | Erstmusterprüfbericht | Chargenprotokolle, Verpackung, Lieferung | Taktzeit- und Ratenstabilität |
“Pilotlauf” wird teils als Synonym für die Vorserie verwendet, teils für einen ersten Lauf mit voller Produktionsrate. Wenn Ihr Programm diesen Begriff verwendet, geben Sie im Auftrag an, welche Bedeutung gemeint ist — sonst zeichnen zwei Teams mit unterschiedlichen Erwartungen ab.
Warum ein Muster keine Vorserie ersetzen kann
Muster erhalten besondere Aufmerksamkeit. Sie werden oft Stück für Stück gefertigt, wobei Programmierer, Prüfer oder Schichtleiter genau zuschauen, und alles Grenzwertige wird korrigiert, bevor es die Zelle verlässt. Damit ist bewiesen, dass das Teil herstellbar ist. Damit ist nicht bewiesen, dass der Prozess stabil ist.
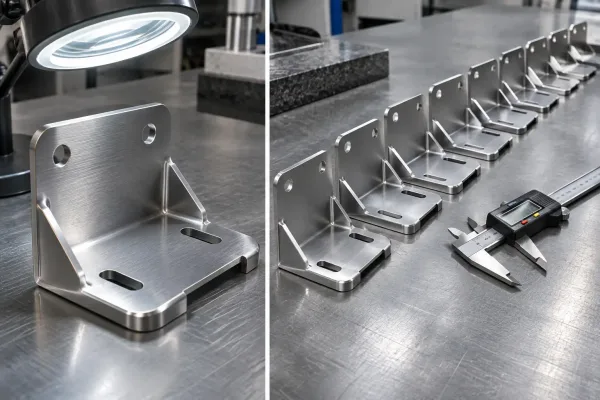
Eine Musterbestellung weist nach, dass ein Teil herstellbar ist; eine Pilotcharge zeigt, ob jedes Teil übereinstimmt.
Vom einzelnen guten Teil zu gleichbleibenden Teilen
Die Chargenfertigung bringt Variablen mit sich, die die Einzelstückfertigung verbirgt: Chargenstreuung des Materials, Wiederholgenauigkeit der Einrichtung zwischen Schichten, Werkzeugverschleiß innerhalb eines Laufs, Reihenfolgeeffekte (eine Biegung, die beim ersten Teil sauber gelingt, kann bei einem späteren Teil reißen, wenn sich die Walzrichtung des angelieferten Blechs zwischen den Chargen ändert) sowie eine Prüfung, die stichprobenartig misst, statt jedes Maß an jedem Teil zu erfassen.
Eine Vorserie dient dazu, diese Variablen sichtbar zu machen, solange die Fehlerkosten noch eine Charge betreffen — nicht ein gesamtes Programm.
Was eine Vorserie belegen sollte
Die meisten Vorserien werden mit einer Frage beurteilt: Haben die Teile die Prüfung bestanden? Das ist notwendig, aber nicht hinreichend. Eine nützliche Vorserie belegt drei getrennte Dinge: Chargenfähigkeit, Qualitätsstabilität und Lieferleistung.
Chargenfähigkeit: Wiederholt sich der Prozess über den gesamten Lauf?
Chargenfähigkeit ist die Fähigkeit des Prozesses, vom ersten bis zum letzten Teil dasselbe Ergebnis zu halten. Im Blechbau sind die üblichen kritischen Punkte die Drift des Biegewinkels über einen Lauf, die Veränderung der Schnittkantenqualität mit dem Verschleiß von Laserdüsen oder Parametern, die Schwankung von Schweißnahtaussehen und -festigkeit zwischen Vorrichtungen oder Bedienern sowie die Drift der Einpresskraft von Verbindungselementen, wenn sich Lochbedingungen oder Befestigungsmittelchargen ändern.
Um dies zu prüfen, sollten die Messpunkte über die Charge verteilt werden: ein Erstteil, definierte Prüfungen im Prozess (Anfang, Mitte und Ende des Laufs sind ein übliches Muster) und ein Letztteil, aufgezeichnet an den qualitätskritischen (CTQ) Maßen — den Maßen, die Funktion, Montage oder Sicherheit beeinflussen. Ein einzelner Erstmusterprüfbericht (FAI) über Stück Nummer eins sagt nichts über Stück Nummer 200 aus.
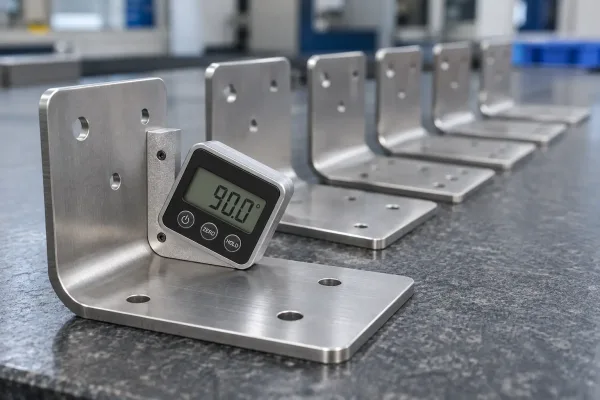
Biegewinkel geprüft an erstem, mittlerem und letztem Stück eines Laufs.
Qualitätsstabilität: Bleibt jedes Teil innerhalb der Spezifikation?
Qualitätsstabilität betrifft die Streuung zwischen Teilen und zwischen Chargen, nicht nur die Konformität eines einzelnen Teils. Zu den sinnvoll anzufordernden Nachweisen gehören Maßergebnisse über die beprobten Teile statt einer Einzelmessung, Werkstoffzeugnisse, die mit der tatsächlich verwendeten Charge verknüpft sind (EN 10204 3.1 ist das übliche Werkszeugnis für Stahl und Aluminium) sowie eine schriftliche Dokumentation jeder Abweichung oder Nacharbeit — undokumentierte Nacharbeit ist der Ort, an dem sich spätere Feldprobleme verbergen.
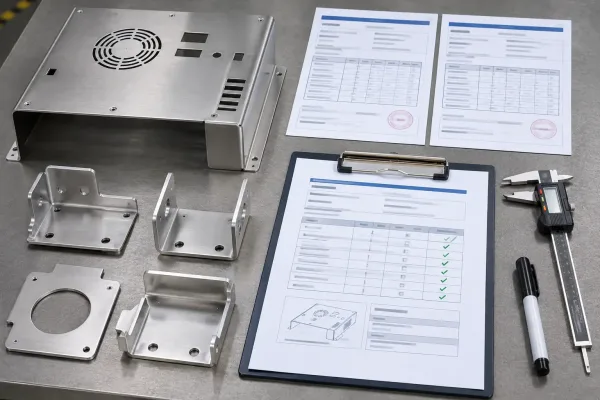
Prüfergebnisse und Werkstoffzeugnisse, verknüpft mit der Produktionscharge.
Abnahmekriterien sollten vor Produktionsbeginn vereinbart werden: welche Maße geprüft werden, an wie vielen Teilen und was passiert, wenn ein Wert außerhalb der Toleranz liegt.
Lieferleistung: Kommt die Bestellung vollständig und geschützt an?
Die Lieferleistung ist der Teil der Pilotphase, den die meisten Einkäufer nicht bewerten. Sie umfasst die Mengengenauigkeit gemäß Packliste, eine zur Oberflächenbeschaffenheit passende Verpackung (Schutzfolie auf fertig bearbeiteten Flächen, VCI Papier oder Trockenmittel für korrosionsanfälligen Stahl, Ladungssicherung, die den Transport übersteht), die Vollständigkeit der Dokumentation (Konformitätsbescheinigung, Prüfberichte, Werkstoffzeugnisse) und das Terminverhalten — wurde die Bestellung wie vom Lieferanten angegeben versandt, und falls sie sich verzögerte, wie frühzeitig wurden Sie informiert?
Eine Erprobung, die die Geometrie nachweist, aber zerkratzte Teile zwei Wochen zu spät liefert, hat die Lieferkette nicht validiert.
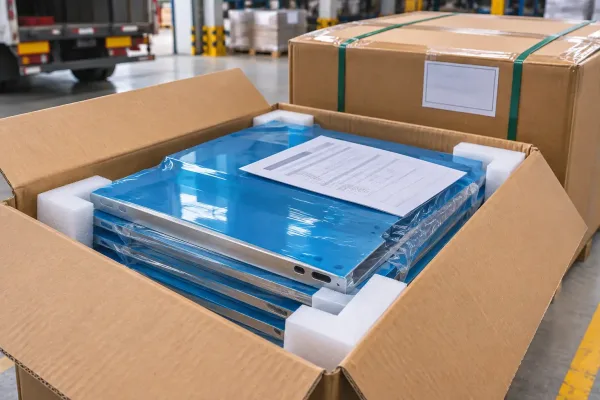
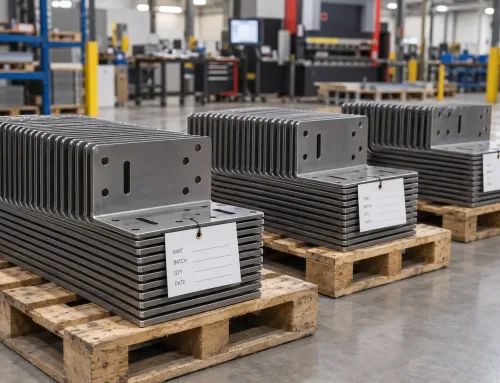
Teile mit Schutzfolie verpackt, gezählt und vor dem Versand dokumentiert.
Festlegen des Umfangs der Erprobungsbestellung: Menge, Merkmale und Nachweise
Die Menge nach Risiko festlegen, nicht nach Gewohnheit
Es gibt keine universelle Erprobungsmenge. Die richtige Anzahl ist die kleinste, die den Produktionsweg so durchläuft wie die Serienfertigung: mehrere Rüsteinrichtungen dort, wo Rüsten relevant ist, mindestens eine vollständige Materialcharge und genügend Teile für eine aussagekräftige Inprozess-Entnahme. Eine Erprobung mit drei Teilen weist eine Rüsteinrichtung nach; eine Erprobung in der Größe eines realen Chargenflusses weist einen Prozess nach.
Als Planungsregel gilt: Erhöhen Sie die Menge, wenn das Teil risikobehaftete Merkmale aufweist (enge Biegeradien, sichtbare Flächen, geschweißte Baugruppen) oder wenn der Lieferant neu für Sie ist, und halten Sie sie schlank, wenn das Teil einfach ist und der Lieferant denselben Prozess bereits für Ihre anderen Teile fährt. Das Ziel ist Evidenz pro Teil, nicht Teile pro Dollar.
Festlegen, was die Serie abdecken muss
Die Erprobung muss die risikobehafteten Merkmale enthalten, und zwar im Verhältnis zu diesem Risiko. Besteht ein Chassis aus 80% einfachen Bördeln und 20% tiefen Kanten an sichtbaren Flächen, wird eine Erprobung, die nur die Bördel abtastet, bestehen und nichts beweisen. Listen Sie die CTQ-Merkmale auf, bevor das Angebot erstellt wird, und fordern Sie, dass sie in der Erprobungsmenge enthalten sind.
Schließen Sie mindestens eine Montage- oder Schweißoperation ein, wenn Schweißen zum Produktionsumfang gehört. “Wir haben beim Versuch auf das Schweißen verzichtet, weil es bei kleinen Mengen nicht effizient ist” ist eine der häufigsten Lücken zwischen dem, was eine Erprobung beweist, und dem, was die Produktion braucht.
Nachweise, die vor dem Versand der Bestellung vorzulegen sind
Tragen Sie die Liefergegenstände in die Bestellung ein, bevor der Musterlauf beauftragt wird, nicht erst nach dessen Eingang:
- Erstteil-/FAI-Bericht über CTQ-Maße
- Prüfergebnisse über die entnommenen Teile hinweg
- Materialzeugnisse, die dem verwendeten Los zugeordnet sind
- Konformitätserklärung und Packliste mit Stückzahl
- Ein Abweichungsprotokoll über jede Nacharbeit, Reparatur oder Substitution, mit Entscheidung
Diese Punkte schriftlich zu vereinbaren ist der günstigste Weg, um die Schleife “Schicken Sie uns den Bericht, den niemand angefordert hat” zu vermeiden.
Freigabestufen: Die Ergebnisse vor der Serienfertigung lesen
Befunde, die eine Freigabe verhindern sollten
Betrachten Sie den Versuch als ein Tor, nicht als Formalität. Befunde, die eine Freigabe für die Massenproduktion blockieren sollten, sind:
- CTQ-Maße außerhalb der Spezifikation ohne genehmigte Maßnahme
- Fehlende oder nicht übereinstimmende Nachweise (Zertifikate, die nicht zur Charge passen, fehlende Prüfdaten)
- Verpackungsschäden, Rost oder Kratzer, die während des Transports auftreten
- Ungeklärte Terminverzögerungen oder undokumentierte Nacharbeit
- Abweichungen innerhalb des Versuchs selbst, bei denen die Ergebnisse von Erst- und Letztteil weit auseinanderliegen
Die Frage ist nicht, ob Ihnen die Teile gefallen. Sie lautet, was die Ergebnisse über die nächsten Tausend aussagen.
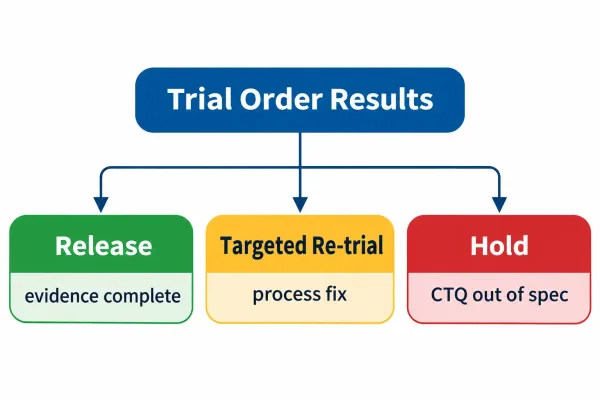
Pilotergebnisse als Freigabenachweis lesen: was besteht, was blockiert, was Nacharbeit erfordert.
Wenn der Versuch fehlschlägt: Nacharbeiten, anpassen oder Lieferanten wechseln
Nicht jeder Fehlschlag bedeutet, dass man sich trennen sollte. Eine praktische Entscheidungsreihenfolge: Prüfen Sie zuerst, ob das Problem aus der Zeichnung stammt — ein nicht fertigbarer Radius oder eine zu enge Toleranz —, und korrigieren Sie das Design, bevor Sie die betroffenen Merkmale erneut fertigen. Zweitens: Wenn das Design in Ordnung ist, die Ergebnisse aber schwanken, behandeln Sie es als Problem der Prozessdisziplin: Fordern Sie Korrekturmaßnahmen und eine gezielte Wiederholungsprüfung der betroffenen Operationen an, statt eine vollständige Wiederholung durchzuführen. Drittens: Wenn der Lieferant auch nach der Korrektur die Spezifikation nicht einhalten kann, ist das eine Fähigkeitslücke, und es ist günstiger, diese zu beheben, bevor sich Werkzeuge, Vorrichtungen und Programmhistorie bei ihnen angesammelt haben.
Halten Sie eine Grenze klar: Nacharbeit stellt ein Bauteil wieder auf seine Spezifikation her; eine Konzession akzeptiert eine dokumentierte Abweichung. Entscheiden Sie im Voraus, welche Abweichungen Sie bei einer Probeauftragsbestellung akzeptieren und welche nicht.
FAQs
Der günstigste Zeitpunkt, um festzulegen, was ein Muster-/Versuchsauftrag nachweisen muss, ist bei der Anfrage (RFQ). Wenn Sie einen Validierungslauf vor einer Produktionsfreigabe planen, verwandelt eine Prüfung der Fertigbarkeit und des Qualitätsplans gemeinsam mit dem Engineering-Team des Fertigers den Versuch von einer Lieferung in eine Entscheidung – und verhindert, dass der erste Produktionsauftrag zum Experiment wird.