YSie haben einen Übersee-Blechlieferanten für ein neues Gehäuseprojekt ausgewählt. Das Angebot ist wettbewerbsfähig, die Lieferzeit passt, und das Engineering-Team hat das DFM-Feedback geprüft. Bevor die Produktion beginnt, bleibt ein Gate übrig: die Erstmusterprüfung (First Article Inspection). Ihr Lieferant bittet um das FAI-Zeichnungspaket — und Sie stellen fest, dass Sie nicht sicher sind, was genau Sie senden sollen, wie Sie es kennzeichnen sollen oder was der Lieferant zurücksenden soll.
Diese Lücke ist häufiger als sie sein sollte. Ein Einkaufsteam sendet eine PDF-Zeichnung und eine Materialspezifikation, der Lieferant produziert Erstmuster und reicht einen Bericht ein, und der Käufer entdeckt, dass die Hälfte der kritischen Maße nie geprüft wurde, weil sie nicht gekennzeichnet waren. Oder die mit Balloons versehene Zeichnung verwendet eine Nummerierung, die nicht mit den Einträgen im Form 3 übereinstimmt. Oder das Materialzertifikat verweist auf eine andere Charge als die für die Erstmuster verwendete. Jeder dieser Fehler kostet Tage des Hin und Hers über Zeitzonen hinweg und verzögert den Produktionsstart.
Dieser Leitfaden führt durch die Vorbereitung, den Versand und die Prüfung eines FAI-Zeichnungspakets für Übersee-Blechlieferanten — einschließlich der benötigten Dateien, der Kennzeichnung kritischer Merkmale, der grenzüberschreitenden Kommunikation von Anforderungen und der Prüfung der Rückmeldungen.
Was gehört in ein FAI-Zeichnungspaket für Blechteile
Ein FAI-Zeichnungspaket ist die Sammlung von Dokumenten, die Ihrem Lieferanten sagt, was genau herzustellen ist, wie es zu messen ist und welche Nachweise vor Beginn der Serienproduktion einzureichen sind. Für Blechteile enthält das Paket einen Kernbestand an Dateien, die für jeden Fertigungsprozess gelten, plus mehrere Ergänzungen, die die spezifischen Variablen des Schneidens, Biegens, Schweißens und der Oberflächenbehandlung adressieren.
Die KernDateien, die jedes Paket benötigt
Mindestens sollte ein vollständiges FAI-Zeichnungspaket für ein Blechteil Folgendes enthalten:
- 2D-Engineering-Zeichnung (PDF) — vollständig bemaßt mit Toleranzen, GD&T-Angaben, Datum-Referenzen, Werkstoffgüte, Oberflächenanforderungen, Schweißsymbolen und Hardware-Spezifikationen. Dies ist die einzige Wahrheitsquelle für die Prüfung.
- 3D-CAD-Datei (STEP-Format) — für komplexe Geometrien, bei denen die 2D-Zeichnung allein die umgeformte Gestalt nicht vollständig beschreibt. STEP ist das universell kompatibelste Format über CAD-Systeme hinweg.
- Materialspezifikation — mit Angabe der genauen Güte, des Zustands und der Dicke. Nicht “Stahl”, sondern “SPCC kaltgewalzter Stahl, 1,5 mm” oder “5052-H32 Aluminium, 2,0 mm”.” Fügen Sie die Materialnorm-Referenz hinzu (z. B. ASTM A1008, EN 10130).
- Oberflächenbeschaffenheitsspezifikation — die Art der Oberflächenbehandlung (Pulverbeschichtung, Verzinkung, Eloxierung), den Farbcode (RAL, Pantone oder kundenspezifisch), den Schichtdickenbereich und etwaige Erscheinungsstandards oder freigegebene Muster.
- Zusammenfassung der Qualitätsanforderungen — mit Angabe, ob FAI erforderlich ist, welches Berichtsformat zu verwenden ist (AS9102-Formulare, PPAP oder das interne Format des Lieferanten), kritische Qualitätsmerkmale, AQL-Werte für die Chargenprüfung und erforderliche Zertifizierungen (Walzwerkszertifikate, Galvanikberichte, Schweißqualifikationen).
- Hardware- und Montageliste — mit Angabe von PEM-Muttern, Bolzen, Abstandshaltern, Scharnieren, Dichtungen, Etiketten und allen Komponenten, die der Lieferant montieren muss, im Vergleich zu Komponenten, die Sie separat liefern.
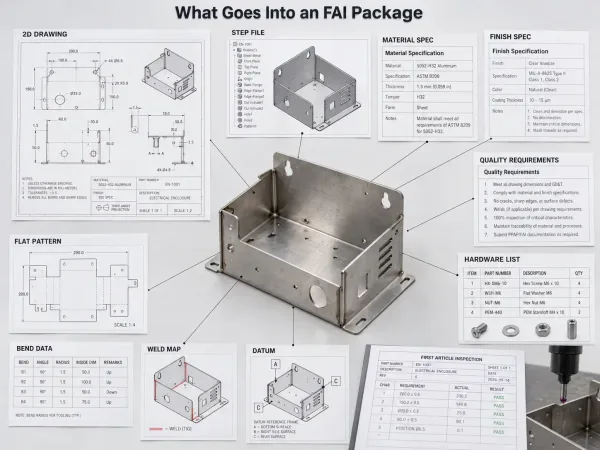
Die zentralen Engineering-, Material-, Oberflächen-, Qualitäts- und Blechdokumente, die für ein vollständiges FAI-Paket erforderlich sind.
Dieses Paket ist Ihr primäres Kommunikationswerkzeug. Wenn es unvollständig ist, füllt der Lieferant Lücken mit Annahmen — und Annahmen sind die häufigste Ursache für Nichtkonformitäten bei Erstmustern.
Blechspezifische Ergänzungen, die die meisten Käufer übersehen
Die Blechfertigung bringt Variablen mit sich, die bei spanend bearbeiteten oder gespritzten Teilen nicht auftreten. Ihr FAI-Paket sollte diese mit zusätzlicher Dokumentation berücksichtigen:
- Abwicklungszeichnung oder DXF — mit Darstellung der abgewickelten Geometrie mit Biegelinien, Biegerichtungen und Biegezugaben. Dies ist besonders wichtig für Teile mit komplexen Biegefolgen, bei denen die Abwicklung die Lochpositionen nach dem Umformen direkt beeinflusst.
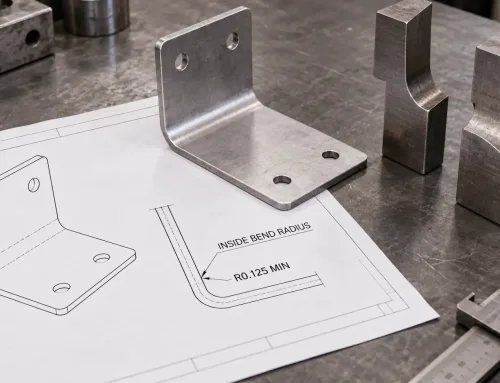
- Biegedatentabelle — mit Auflistung der Biegewinkel, Innenradien und Biegekantenabstände für jede Biegung. Wenn Ihre Zeichnung eine allgemeine Notiz wie “auf 90° ±1° biegen” verwendet, sollten Sie in Betracht ziehen, individuelle Biegetoleranzen dort anzugeben, wo sie für die Montage relevant sind.
- Schweißplan oder Schweißsymbol-Detail — für geschweißte Baugruppen ein Schweißplan, der Nahtarten, Schweißnahtgrößen und etwaige Anforderungen an zerstörungsfreie Prüfungen (NDT) identifiziert. Schweißsymbole auf der Zeichnung sind ein Anfang, aber ein separater Schweißplan reduziert Interpretationsfehler über Sprachbarrieren hinweg.
- Montagezeichnung — wenn das Teil eine Mehrkomponenten-Baugruppe ist, fügen Sie eine Explosions- oder Montageansicht bei, die Komponentenbeziehungen, Hardware-Positionen und Passungsanforderungen zeigt.
- Prüfdatum-Referenz — mit klarer Kennzeichnung, welche Oberflächen oder Merkmale als Datums für die Maßprüfung dienen. Im Blechbereich beeinflusst die Datum-Auswahl, wie das Teil während der CMM-Messung gespannt wird, und ein missverstandenes Datum kann das gesamte Form 3 ungültig machen.
Diese Ergänzungen sind nicht immer notwendig für einfache Halterungen oder flache Paneele. Aber für umgeformte Gehäuse, geschweißte Baugruppen und Teile mit Sichtflächen, ist das Weglassen einer der häufigsten Gründe, warum Übersee-Lieferanten unvollständige oder fehlerhafte FAI-Berichte einreichen.
Wie man eine mit Balloons versehene Zeichnung erstellt, die Lieferanten tatsächlich nutzen können
Eine mit Balloons versehene Zeichnung – manchmal auch Bubble-Zeichnung oder Prüfzeichnung genannt – ist eine Kopie der technischen Zeichnung, bei der jedes messbare Merkmal eine eindeutige fortlaufende Nummer innerhalb eines Kreises erhält (ein “Balloon” oder “Bubble”). Diese Nummern entsprechen den Positionen auf dem AS9102 Formular 3 und schaffen eine nachverfolgbare Verbindung zwischen der Zeichnung und den Prüfergebnissen.
Die mit Balloons versehene Zeichnung ist die Prüfkarte. Wenn ein Merkmal nicht mit einem Balloon versehen ist, wird es nicht geprüft. Dies ist die häufigste Ursache für FAI-Ablehnungen: Der Lieferant misst jedes mit einem Balloon versehene Merkmal, aber der Käufer erwartete Merkmale, die nie nummeriert wurden.
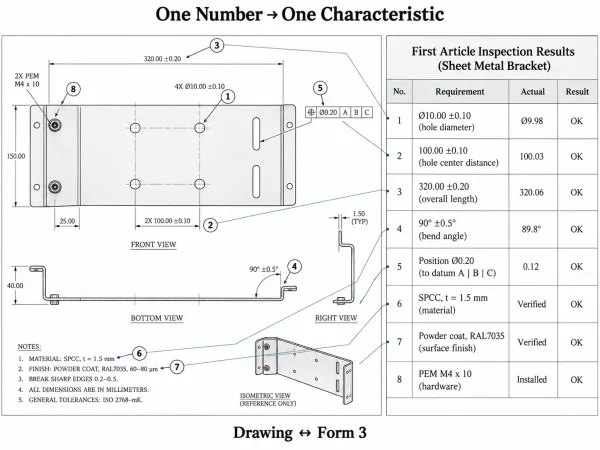
Eine mit Balloons versehene technische Zeichnung, die zeigt, wie nummerierte Merkmale den Prüfergebnissen auf Formular 3 entsprechen.
Ballooning-Regeln: Eine Nummer, ein Merkmal, keine Mehrdeutigkeit
Das Prinzip ist einfach: Jedes Maß, jede Toleranz, jede Anmerkung und jede Spezifikation auf der Zeichnung, die gemessen oder verifiziert werden kann, erhält ihre eigene Balloon-Nummer. Dazu gehören:
- Alle Maßtoleranzen (Längen, Breiten, Bohrungsdurchmesser, Langlochmaße)
- Geometrische Toleranzen (Ebenheit, Rechtwinkligkeit, wahre Position, Profil)
- Oberflächengüteangaben (Ra-Werte, Beschichtungsdicke)
- Werkstoff- und Beschichtungsspezifikationen die im Schriftfeld oder in den Anmerkungen aufgeführt sind
- Angaben zu Einbauteilen (z. B. “4× PEM S-M3-2 installieren”)
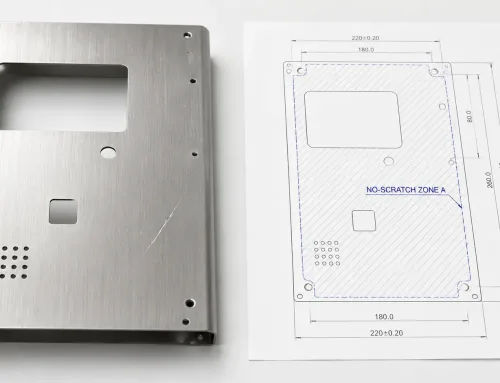
- Anmerkungen zu Sonderprozessen (z. B. “Alle scharfen Kanten entgraten”, “Keine Kratzer auf sichtbaren Oberflächen”)
Kombinieren Sie nicht mehrere Merkmale unter einer Balloon-Nummer. Wenn eine Zeichnung vier Befestigungslöcher mit demselben Durchmesser, aber unterschiedlichen Positionen zeigt, erhält jedes Loch sein eigenes Balloon – die Positionen sind separate Merkmale, auch wenn der Durchmesser identisch ist.
Die Balloon-Nummerierung sollte einem konsistenten Muster folgen. Die meisten Lieferanten erwarten eine fortlaufende Nummerierung (1, 2, 3…) beginnend oben links auf der Zeichnung und im Uhrzeigersinn fortschreitend, aber die spezifische Reihenfolge ist weniger wichtig als Konsistenz und Vollständigkeit. Entscheidend ist, dass jedes Balloon auf der Zeichnung eine übereinstimmende Zeile auf Formular 3 hat und jede Zeile auf Formular 3 ein übereinstimmendes Balloon auf der Zeichnung.
Häufige Ballooning-Fehler, die die FAI-Genehmigung verzögern
Aus Sicht des Lieferanten sind die häufigsten Ballooning-Fehler, die zur Rückgabe oder Verzögerung von FAI-Paketen führen:
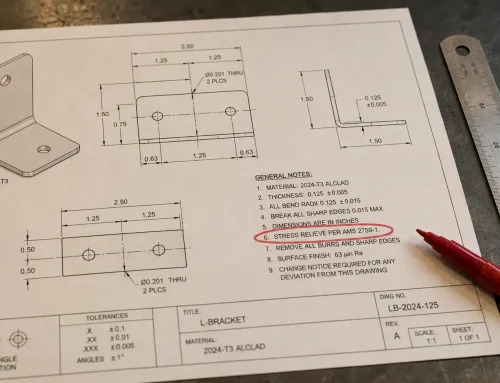
- Fehlende Schriftfeld-Spezifikationen. Die Werkstoffgüte, Allgemeintoleranzen (z. B. ISO 2768-mK) und Oberflächengüte, die im Schriftfeld aufgeführt sind, sind Merkmale. Wenn sie nicht mit einem Balloon versehen sind, werden sie vom Lieferanten möglicherweise nicht verifiziert, und das FAI-Paket ist unvollständig.
- Referenzmaße als Prüfpositionen aufgeführt. Referenzmaße (in Klammern dargestellt oder mit “REF” gekennzeichnet) dienen nur zur Information und sollten nicht mit einem Balloon versehen werden. Ihre Aufnahme in Formular 3 verschwendet Prüfzeit und führt zu Verwirrung darüber, ob sie eine Bestanden/Nicht-bestanden-Bewertung erfordern.
- Inkonsistente Nummerierung zwischen Zeichnungsrevisionen. Wenn Sie eine mit Balloons versehene Zeichnung in Rev A senden und dann auf Rev B aktualisieren, können sich die Balloon-Nummern verschieben. Wenn der Lieferant die Prüfung gegen die alte Nummerierung beginnt und Sie gegen die neue prüfen, sieht jede Abweichung wie ein Fehler aus. Die Zeichnung bei jeder Revisionsänderung stets neu mit Balloons versehen.
- GD&T-Angaben als einzelne Merkmale behandelt. Eine Angabe der wahren Position mit einer Durchmessertoleranz ist ein Merkmal, referenziert aber zwei Bezugsmerkmale. Stellen Sie sicher, dass das Balloon die vollständige Angabe erfasst – den Toleranzwert, die Bezugsangaben und den Materialbedingungsmodifikator (MMC/LMC) – nicht nur die Positionsnummer.
Bei Übersee-Lieferanten werden diese Fehler durch Kommunikationsverzögerungen verstärkt. Ein Ballooning-Fehler, den ein inländischer Lieferant in einem fünfminütigen Telefonat klären könnte, kann über Zeitzonen hinweg 24–48 Stunden zur Lösung benötigen und den FAI-Zyklus um Tage verlängern.
Welche Blechmerkmale als kritisch gekennzeichnet werden sollten
Nicht jedes Maß an einem Blechteil verdient die gleiche Prüfintensität. Ein typisches umgeformtes Gehäuse kann 80–150 mit Balloons versehene Merkmale aufweisen, aber nur 10–20 davon sind wirklich kritisch für Passung, Funktion oder Sicherheit. Die Identifizierung dieser qualitätskritischen (CTQ) Merkmale und ihre klare Kommunikation an den Lieferanten konzentriert den Prüfaufwand dort, wo er am wichtigsten ist.
Merkmale, die bei der Blech-FAI am häufigsten fehlschlagen
Basierend auf Erfahrungen aus der Erstmusterprüfung lassen sich die Blechmerkmale, die am wahrscheinlichsten Nichtkonformitäten aufweisen, in vier Kategorien einteilen, die jeweils an eine bestimmte Fertigungsstufe gebunden sind:
Schneidstufe – Lochpositionen und Langlochmaße. Die Schnittfugenbreite beim Laserschneiden variiert mit Materialdicke, Geschwindigkeit und Hilfsgas. Bei dickeren Materialien (3 mm und mehr), kann die Schnittfugenverjüngung dazu führen, dass sich die Lochdurchmesser zwischen Ober- und Unterseite um 0,05–0,15 mm unterscheiden. Langlöcher und Ausschnitte nahe der Bauteilkante neigen ebenfalls zu thermischer Verformung, insbesondere bei Edelstahl.
Biegestufe – Biegewinkel und Abstände von Biegung zu Loch. Rückfederung ist die häufigste Variable beim Blechbiegen. Eine 90°-Biegung in 1,5 mm kaltgewalztem Stahl federt typischerweise 1–3° zurück abhängig von der Materialhärte, dem Werkzeugradius und der Gesenkbiegeeinstellung. Wenn der Lieferant durch Überbiegen kompensiert, kann der endgültige Winkel bei Teilen mit mehreren interagierenden Biegungen dennoch außerhalb der Toleranz liegen. Bohrungspositionen relativ zu Biegekanten verschieben sich, weil sich die neutrale Faser während der Umformung bewegt — eine Bohrung, die im Abwicklungsmuster 10 mm von einer Biegelinie entfernt platziert ist, kann am umgeformten Teil 9,5 mm oder 10,5 mm von der Biegekante entfernt liegen.
Schweißstufe — Schweißnahtgröße, Fugenaustrichtung und Verzug. Geschweißte Baugruppen führen zu wärmebeeinflussten Zonen, die ebene Flächen verziehen, Bohrungspositionen verschieben und die Gesamtabmessungen verändern. Eine WIG-Schweißnaht an einem Edelstahlgehäuse kann benachbarte Flächen über eine Spannweite von 300 mm um 0,5–1,5 mm aus der Ebenheit ziehen. MAG-Schweißnähte an Baustahl erzeugen weniger Verzug pro Wärmeeinheit, sind jedoch bei dünnem Blech (unter 1,2 mm) schwieriger zu kontrollieren.
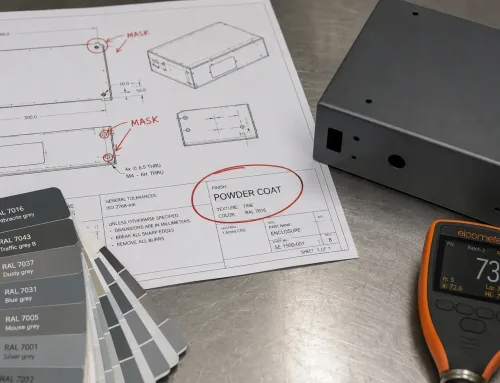
Oberflächenbehandlungsstufe — Beschichtungsdicke und Haftung. Pulverbeschichtung trägt 60–120 µm pro Oberfläche auf. Bei Teilen mit engen Montagetoleranzen — beispielsweise einer Platte, die mit 0,5 mm Spiel in einen Kanal gleitet — kann allein die Beschichtungsdicke zu Interferenzen führen. Gewinde, Erdungspunkte und Dichtflächen müssen möglicherweise maskiert werden, um Beschichtungsaufbau zu verhindern, und wenn die Maskierung nicht in der Zeichnung angegeben ist, wendet der Lieferant sie möglicherweise nicht an.
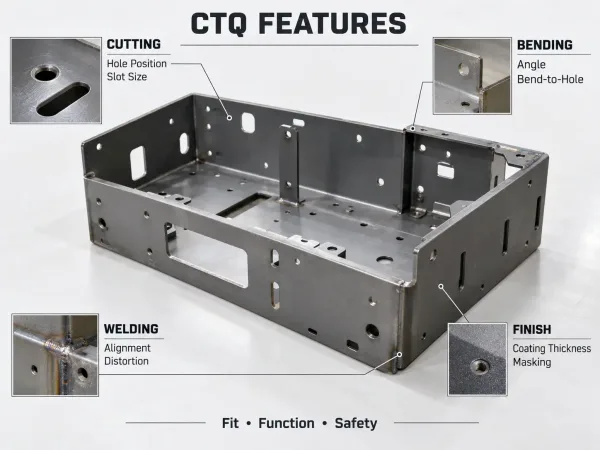
Kritische Prüfmerkmale für Blechkonstruktionen in Verbindung mit Schneiden, Biegen, Schweißen und Oberflächenbehandlung.
So erstellen Sie eine Critical-to-Quality (CTQ)-Liste
Eine CTQ-Liste ist eine priorisierte Teilmenge der mit Balloon-Markierungen versehenen Zeichnungsmerkmale, die angibt, welche Eigenschaften eine 100%-Prüfung, strengere Annahmekriterien oder spezifische Messmethoden erfordern. So erstellen Sie eine:
- Beginnen Sie mit den Montageschnittstellen. Jedes Merkmal, das mit einem anderen Teil zusammenpasst — Befestigungsbohrungen, Ausrichtstifte, Nut-und-Feder-Verbindungen, Dichtflächen — ist automatisch kritisch. Wenn es nicht passt, versagt die Baugruppe.
- Fügen Sie sicherheitskritische Merkmale hinzu. Bei Teilen in strukturellen, elektrischen oder druckbeaufschlagten Anwendungen müssen sicherheitsrelevante Merkmale (Schweißeinbrand, Lochrandabstand, Materialdicke an Spannungspunkten) unabhängig vom Toleranzwert als kritisch gekennzeichnet werden.
- Berücksichtigen Sie Merkmale mit bekannter Prozessvariabilität. Biegewinkel an langen Flanschen, Bohrungspositionen nahe Biegelinien, Ebenheit an geschweißten Platten und Beschichtungsdicke auf Sichtflächen sind von Natur aus variabel. Ihre Kennzeichnung als kritisch stellt sicher, dass der Lieferant sie misst, anstatt anzunehmen, dass sie innerhalb der Toleranz liegen.
- Kennzeichnen Sie Merkmale, die schwer nachzuarbeiten sind. Wenn eine Nichtkonformität bei einem bestimmten Merkmal zum Ausschuss des Teils führen würde (z. B. eine zu große Bohrung an einem umgeformten Teil, die nicht ohne Beschädigung der Oberfläche aufgerieben werden kann), kennzeichnen Sie es als kritisch, damit der Lieferant bei der Einrichtung besondere Sorgfalt walten lässt.
Die CTQ-Liste sollte ein separates Dokument oder eine klar gekennzeichnete Spalte in der Prüfanforderungstabelle sein — nicht in den Zeichnungsnotizen vergraben, wo das Prüfteam des Lieferanten sie übersehen könnte.
So kommunizieren Sie FAI-Anforderungen klar über Ländergrenzen hinweg
Der technische Inhalt Ihres FAI-Pakets ist nur so gut wie die Fähigkeit Ihres Lieferanten, sie korrekt zu interpretieren. Wenn der Käufer in den Vereinigten Staaten oder Europa ansässig ist und der Lieferant in Asien, können mehrere kommunikationsspezifische Risiken ein ansonsten vollständiges Paket untergraben.
Die vier Informationen, die grenzüberschreitende Missverständnisse verhindern
Fügen Sie über die technischen Dateien hinaus diese vier Punkte in jedes FAI-Paket ein, das Sie an einen Übersee-Lieferanten senden:
- Eine einseitige FAI-Anforderungsübersicht. Dies ist kein Ersatz für die Zeichnung oder die Qualitätsspezifikation — es ist ein einseitiges Dokument, das Folgendes angibt: welche Revision der Zeichnung zu verwenden ist, welches Berichtsformat zu befolgen ist (AS9102, PPAP oder Ihre Unternehmensvorlage), welche Merkmale CTQ sind, wie viele Musterteile herzustellen sind und die Frist für die FAI-Einreichung. Dieses Dokument dient als Schnellreferenz für das Qualitätsteam des Lieferanten und verringert die Wahrscheinlichkeit, dass kritische Anforderungen in einer 15-seitigen Qualitätsspezifikation verloren gehen.
- Die genehmigte Zeichnungsrevisionsnummer — an drei Stellen angegeben. Tragen Sie sie in den Zeichnungsschriftkopf, in die FAI-Anforderungsübersicht und in die Bestellung ein. Revisionsabweichungen sind der häufigste Dokumentationsfehler bei grenzüberschreitenden FAI. Wenn die Zeichnung Rev C angibt, die Bestellung Rev B angibt und die FAI-Anforderungsübersicht keine Revision erwähnt, muss der Lieferant raten — und er wird oft falsch raten.
- Eine Liste der Referenznormen mit vollständigen Bezeichnungen. Schreiben Sie nicht “ISO-Toleranz” — schreiben Sie “ISO 2768-mK” für Allgemeintoleranzen. Schreiben Sie nicht “ASTM-Material” — schreiben Sie “ASTM A1008 CS Type B”. Überseeische Lieferanten arbeiten mit vielen Kunden, jeder mit unterschiedlichen Standardpräferenzen. Mehrdeutige Referenzen führen zu Annahmen.
- Kontaktinformationen für technische Fragen — mit erwarteter Antwortzeit. Geben Sie den Namen und die E-Mail des Ingenieurs an, der Fragen zur Zeichnungsinterpretation beantworten kann, und nennen Sie Ihre erwartete Bearbeitungszeit für technische Klärungen. Wenn der Lieferant eine Frage sendet und drei Werktage auf eine Antwort wartet, verlängert sich der FAI-Zeitplan entsprechend. Die Erwartung von vornherein festlegen — “wir antworten auf technische Fragen innerhalb von 24 Stunden” — hält den Prozess in Bewegung.
Dateibenennung, Revisionskontrolle und Sprachklarheit
Kleine Details im Dateimanagement können bei grenzüberschreitender Zusammenarbeit erhebliche Verzögerungen verursachen:
- Verwenden Sie konsistente Dateibenennungskonventionen. Eine Datei namens “DWG-12345-RevC-FAI.pdf” ist eindeutig. Eine Datei namens “final_drawing_v3_approved_USE_THIS_ONE.pdf” ist es nicht. Geben Sie in jedem Dateinamen die Teilenummer, den Revisionsstand und den Dateizweck an.
- Sperren Sie die Revision vor dem Versand. Wenn Sie eine Zeichnung senden und sie dann aktualisieren, während der Lieferant bereits die FAI vorbereitet, können sich die Balloon-Nummern ändern, der Prüfplan muss möglicherweise überarbeitet werden, und der Zeitplan beginnt von vorn. Bestätigen Sie, dass die Zeichnung ihre endgültige Revision erreicht hat, bevor Sie den FAI-Prozess einleiten.
- Vermeiden Sie Abkürzungen, die nicht branchenüblich sind. “CRS” für kaltgewalzten Stahl und “SS” für Edelstahl sind in der Fertigung allgemein verständlich. Interne Abkürzungen wie “ABC-Finish” oder “Project Falcon Spec” sind es nicht. Wenn Ihr Unternehmen proprietäre Codes verwendet, fügen Sie ein Glossar bei oder verwenden Sie den vollständigen Spezifikationsnamen.
- Geben Sie Maße sowohl in metrischen als auch in imperialen Einheiten an, wenn Unklarheiten bestehen. Die meisten Übersee-Blechlieferanten arbeiten metrisch. Wenn Ihre Zeichnung imperiale Maße verwendet, bestätigen Sie, dass die Prüfausrüstung und CMM-Software des Lieferanten für imperiale Einheiten kalibriert sind — oder stellen Sie eine umgerechnete metrische Referenz bereit, um Interpretationsfehler zu reduzieren.
So prüfen Sie ein FAI-Paket, das Ihr Lieferant zurücksendet
Das FAI-Paket, das Ihr Lieferant einreicht, ist kein Dokument zum Ablegen und Vergessen. Es ist ein Qualitätsnachweis, den Sie gegen Ihre ursprünglichen Anforderungen verifizieren müssen, bevor Sie die Produktion freigeben. Der Prüfprozess muss nicht zeitaufwändig sein, aber er muss systematisch sein.
Die Fünf-Punkte-Prüfcheckliste
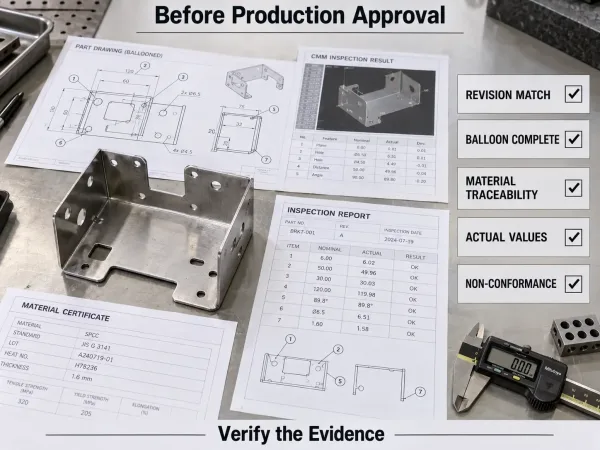
Eine FAI-Prüfung mit Zeichnungsrevision, Balloon-Vollständigkeit, Materialrückverfolgbarkeit, Messwerten und Nichtkonformitätsaufzeichnungen.
Wenn Sie ein FAI-Paket von einem Übersee-Blechlieferanten erhalten, prüfen Sie diese fünf Punkte, bevor Sie einzelne Messungen betrachten:
- Übereinstimmung der Zeichnungsrevision. Bestätigen Sie, dass die Balloon-Nummer auf Formular 1 und die in Formular 3 referenzierte Zeichnungsrevision mit der Revision übereinstimmen, die Sie in der FAI-Anforderungsübersicht angegeben haben. Dies ist die erste Prüfung, da eine Revisionsabweichung jede nachfolgende Messung ungültig macht.
- Balloon-Vollständigkeit. Zählen Sie die Balloon-Nummern auf der Zeichnung und vergleichen Sie sie mit der Anzahl der Zeilen auf Formular 3. Wenn Ihre Zeichnung 87 Balloons hat und Formular 3 82 Zeilen, wurden fünf Merkmale nicht geprüft. Fordern Sie eine Erklärung an, bevor Sie fortfahren — die fehlenden Merkmale könnten Referenzmaße sein, die korrekt ausgeschlossen wurden, oder es könnten kritische Merkmale sein, die übersehen wurden.
- Rückverfolgbarkeit des Materialzertifikats. Prüfen Sie, ob das dem Formular 2 beigefügte Materialzertifikat (Mill Test Report) auf dieselbe Schmelzennummer oder Chargennummer verweist wie das in den Erstmustern verwendete Material. Ein generisches Zertifikat aus einer anderen Charge ist nicht rückverfolgbar und sollte nicht akzeptiert werden. Bestätigen Sie bei Blech, dass das Zertifikat die korrekte Dicke angibt — Dickenschwankungen von Coil zu Coil sind eine reale Quelle von Nichtkonformitäten.
- Tatsächliche Messwerte, nicht nur Bestanden/Nicht bestanden. Bei variablen Merkmalen (Maße mit numerischen Toleranzen) sollte der Lieferant tatsächliche Messwerte melden — nicht nur “PASS”.” Messwerte zeigen Ihnen, wie nahe jedes Maß an der Toleranzgrenze liegt. Ein Lochdurchmesser von 6,0 ±0,1 mm, der 6,09 mm misst, besteht technisch, liegt aber nur 0,01 mm von der Ablehnung entfernt. Diese Daten sind wichtig für die Prozessfähigkeitsbewertung und für die Vorhersage, ob der Lieferant die Toleranz in der Produktion konsistent halten kann.
- Dokumentation von Nichtkonformitäten. Wenn ein Merkmal außerhalb der Toleranz liegt, sollte es als Nichtkonformität mit dem Messwert, der Abweichung vom Nennmaß und einem vorgeschlagenen Dispositionsvorschlag (Verwendung wie besehen, Nacharbeit oder Ausschuss) dokumentiert werden. Ein sauberer FAI-Bericht ohne Nichtkonformitäten bei einem komplexen Teil ist nicht immer ein Qualitätszeichen — er könnte ein Zeichen dafür sein, dass der Lieferant nicht sorgfältig genug gemessen hat.
Warnsignale, die eine Ablehnung auslösen sollten
Über die Fünf-Punkte-Checkliste hinaus zeigen bestimmte Muster in einem FAI-Paket tiefere Prozesskontrollprobleme an:
- Alle Messungen als Nennwerte gemeldet. Wenn jede Abmessung auf Formular 3 den exakten Nennwert (z. B. 50,00, 25,00, 10,00) ohne Dezimalabweichung zeigt, sind die Messwerte wahrscheinlich fabriziert und nicht von einem tatsächlichen Teil entnommen. Echte Messungen zeigen immer eine gewisse Abweichung.
- CMM-Bericht ohne Screenshots oder Punktkarten. Ein CMM-Bericht, der Zahlen ohne grafischen Kontext auflistet, belegt nicht, wo die Messungen am Teil vorgenommen wurden. Fordern Sie Screenshots oder Bemaßungskarten an, die die Messpunkte überlagert auf der Teilgeometrie zeigen.
- Materialzertifikat datiert Monate vor dem Produktionsdatum des Erstmusters. Dies deutet darauf hin, dass das Zertifikat möglicherweise aus einer anderen Materialcharge stammt als der für die Erstmuster verwendeten.
- Keine Funktionsprüfdaten für Baugruppen. Wenn das Teil eine Baugruppe mit Beschlägen ist, sollte die FAI den Nachweis enthalten, dass die Beschläge korrekt montiert wurden und die Baugruppe mit ihren Gegenstücken passt. Eine ausschließlich dimensionelle FAI an einer Baugruppe ist unvollständig.
Nutzung des FAI-Fensters für DFM-Feedback
Der FAI-Zeitraum ist die letzte Gelegenheit, Design- oder Prozessänderungen vorzunehmen, bevor die Änderungskosten drastisch steigen. Sobald der Lieferant von Erstmustern auf Serienproduktion umstellt, erfordert die Änderung einer Biegefolge, die Verschiebung eines Lochs oder die Anpassung einer Toleranz Werkzeugänderungen, Neuprogrammierung und möglicherweise eine erneute Prüfung — all dies verursacht Kosten und Verzögerungen.
Während des FAI-Prozesses fertigen die Ingenieure des Lieferanten erstmals Teile mit serienreifen Werkzeugen und Prozessen. Dabei entdecken sie praktische Probleme, die im CAD-Modell möglicherweise nicht sichtbar sind:
- Eine Biegefolge, die zu einer Kollision zwischen dem Gesenk der Abkantpresse und einem angrenzenden Schenkel führt, was eine andere Biegefolge oder einen Freischnitt erfordert.
- Eine Lochposition, die technisch innerhalb der Toleranz liegt, aber in der wärmebeeinflussten Zone einer Schweißnaht liegt, was das Material um das Loch schwächt.
- Eine Toleranz, die enger ist, als der Prozess zuverlässig einhalten kann, was die Prüfkosten und die Ausschussrate erhöht, ohne die Teilefunktion zu verbessern.
- Eine Oberflächenanforderung, die mit einem nachfolgenden Arbeitsgang kollidiert — zum Beispiel eine pulverbeschichtete Oberfläche, die für einen Erdungspunkt abgeklebt werden muss, aber die Abklebefläche wurde nicht spezifiziert.
Wenn Ihr Lieferant diese Probleme während der FAI identifiziert und als DFM-Empfehlungen kommuniziert, behandeln Sie sie als wertvollen Engineering-Beitrag und nicht als Widerstand gegen die Zeichnung. Die Annahme einer DFM-Änderung in der FAI-Phase — zum Beispiel das Lockern einer ±0,1 mm-Toleranz auf ±0,2 mm bei einem unkritischen Merkmal oder das Verschieben eines Lochs um 2 mm von einer Biegelinie weg — kostet in der Regel nichts bei den Werkzeugen und spart erhebliche Kosten in der Produktion.
Die besten Übersee-Lieferanten integrieren DFM-Beobachtungen als Standardabschnitt in ihre FAI-Einreichung. Falls Ihr Lieferant dies nicht tut, fordern Sie sie explizit an: “Bitte fügen Sie alle DFM-Empfehlungen oder Bedenken zur Prozessfähigkeit bei, die während der Erstmusterproduktion festgestellt wurden.”
FAQ
SR-MFG unterstützt Übersee-OEM-Einkäufer mit vollständigen FAI-Dokumentationspaketen für kundenspezifische Blechteile — einschließlich ballooned drawings, AS9102-konformer Berichte, Materialzertifizierungen und in den Erstmusterprozess integriertem DFM-Feedback. Um Ihre Projektanforderungen zu besprechen, kontaktieren Sie unser Engineering-Team.