A die Dichtung sitzt, die Schrauben sind angezogen und der Flanschspalt sieht gleichmäßig aus. Die Baugruppe geht in den Versand — oder etwa nicht? Bei einem Blechgehäuse, einer gefertigten Halterung oder einem geschweißten Gehäuse, liegt der Unterschied zwischen einer dichten Verbindung und einer Feldleckage oft in dem, was in den wenigen Minuten nach dem Einbau der Dichtung passiert. Dieser Leitfaden führt durch einen systematischen Blechprüfungs-Workflow, von den Prüfungen vor der Montage bis zur Verifizierung nach der Montage, mit Abnahmekriterien, die Sie in eine Checkliste aufnehmen können.
Was vor dem Einbau der Dichtung zu prüfen ist
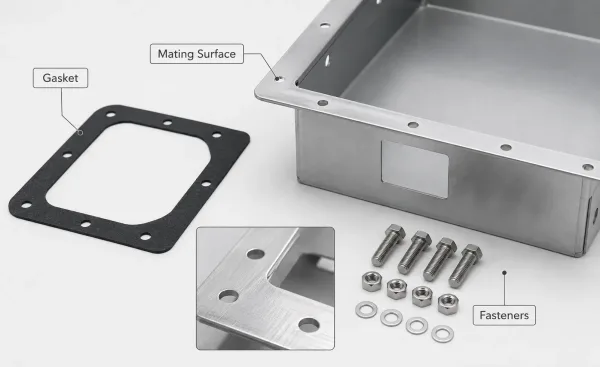
Prüfung der Dichtung, der Dichtfläche und der Befestigungselemente vor der Montage.
Die meisten Dichtungsausfälle lassen sich auf Bedingungen zurückführen, die bereits vor dem Anziehen der ersten Schraube vorlagen. Die Prüfung vor der Montage bestätigt, dass die Dichtung, die Dichtflächen und die Befestigungselemente alle für die Aufgabe geeignet sind.
Dichtungsidentität und -zustand
Beginnen Sie mit der Dichtung selbst. Verifizieren Sie, dass die Teilenummer, das Material und die Abmessungen der Zeichnungsspezifikation entsprechen. Ein häufiger Fehler in der Werkstatt ist, eine Dichtung zu greifen, die von der Größe her passt, aber aus dem falschen Material ist — zum Beispiel eine EPDM-Dichtung, wo eine Silikondichtung spezifiziert wurde, oder eine Dicke von 2 mm, wo die Angabe 1,5 mm lautet.
Prüfen Sie, dass die Dichtung neu und ungebraucht ist. Die Wiederverwendung einer Dichtung, die bereits eine Druckverformung erlitten hat, ist eine der zuverlässigsten Methoden, einen Leckagepfad zu schaffen, da das Material nicht mehr die elastische Rückstellung aufweist, die erforderlich ist, um sich an Oberflächenunregelmäßigkeiten anzupassen.
Inspizieren Sie die Dichtungsoberfläche unter ausreichender Beleuchtung. Achten Sie auf Schnitte, Kerben, Delaminierung oder Verunreinigungen durch Öl, Schmutz oder Metallspäne. Bei gestanzten Flachdichtungen prüfen Sie, dass die Innen- und Außenkanten sauber und frei von Graten sind, die eine gleichmäßige Kompression verhindern könnten. Bei O-Ringen oder geformten Dichtungen prüfen Sie auf Trennnähte oder Formfehler, die den Querschnitt beeinträchtigen.
Qualität der Dichtfläche
Der Flansch oder die Dichtfläche am Blechteil muss sauber, flach und frei von Defekten sein, die Leckagepfade erzeugen. Entfernen Sie alle alten Dichtungsreste, Schweißspritzer, Lacknebel und Grate vom Stanzen oder Laserschneiden.
Bei Blechteilen achten Sie besonders auf Kanten in der Nähe von Ausschnitten und Bohrungen — Grate und Schlacke an Blechkanten können verhindern, dass die Dichtung bündig aufliegt.
Prüfen Sie die Ebenheit mit einem Lineal und einer Fühlerlehre.
Für weiche Dichtungen (Pressfaser, PTFE, Gummi) ist ein Oberflächenrauheit von Ra 3,2–6,3 µm (125–250 µin) typischerweise akzeptabel.
Für metallische oder halbmetallische Dichtungen verschärft sich die Anforderung auf Ra 1,6–3,2 µm (63–125 µin).
Wenn die Zeichnung eine Oberflächengüte spezifiziert, messen Sie sie — gehen Sie nicht davon aus, dass der Bearbeitungs- oder Umformschritt sie geliefert hat.
Bereitschaft der Befestigungselemente und Hardware
Inspizieren Sie Schrauben, Muttern und Unterlegscheiben vor der Montage. Gewinde müssen sauber, unbeschädigt und frei von Graten sein. Muttern sollten sich von Hand über die gesamte Schraubenlänge frei drehen lassen.
Beschädigte oder korrodierte Befestigungselemente verteilen die Last nicht gleichmäßig und sind eine direkte Ursache für ungleichmäßige Dichtungskompression.
Verifizieren Sie, dass die Festigkeitsklasse und Länge der Befestigungselemente der Zeichnung entsprechen. Die Verwendung einer zu kurzen Schraube reduziert den Gewindeeingriff; die Verwendung einer zu langen Schraube setzt auf, bevor die Ziel-Dichtungsspannung erreicht wird.
Überprüfung der Montage während des Einbaus
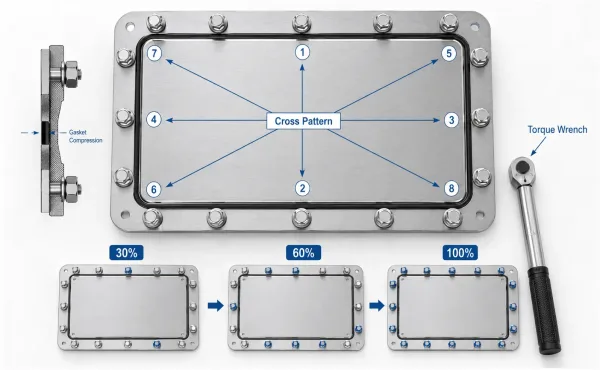
Eine verschraubte Dichtungsverbindung mit der korrekten überkreuzenden Anzugsreihenfolge und stufenweisen Drehmomentanwendung.
Die Inspektion pausiert nicht, sobald die Dichtung platziert ist. Die Installationsschritte selbst sind Verifikationspunkte.
Ausrichtung und Zentrierung
Sobald die Dichtung auf dem unteren Flansch positioniert ist, bestätigen Sie, dass sie zentriert ist. Die Dichtung sollte innerhalb des Lochkreises sitzen, ohne in die Bohrung hineinzuragen oder über den Außenrand hinauszustehen.
Bei Blechbaugruppen mit unregelmäßigen Flanschformen verwenden Sie Ausrichtungsstifte oder Positionierungsmerkmale, um ein Verschieben der Dichtung zu verhindern, wenn das Gegenstück in Position abgesenkt wird.
Eine Dichtung, die sich während der Montage verschiebt, kann außermittig sitzen und eine ungleichmäßige Spannungsverteilung erzeugen, die erst bei der Druckprüfung sichtbar wird — oder erst, wenn das Teil im Feld ist.
Schraubenanzugsreihenfolge und Drehmoment
Ziehen Sie die Schrauben in einem Überkreuzmuster an, nicht im Kreis. Eine kreisförmige Reihenfolge verschiebt die Dichtung zu einer Seite und erzeugt eine ungleichmäßige Kompression.
Die Standardpraxis sind mindestens drei Durchgänge:
- Durchgang 1: Alle Schrauben handfest anziehen, um die Dichtung zu setzen.
- Durchgang 2: Jede Schraube auf etwa 30 % des Zielwerts, anziehen, wobei das Überkreuzmuster befolgt wird.
- Durchgang 3: Auf 60 %, dann auf 100 %, anziehen und das Überkreuzmuster bei jeder Stufe wiederholen.
Verwenden Sie einen kalibrierten Drehmomentschlüssel — keinen Schlagschrauber.
Der Ziel-Drehmomentwert stammt aus den Daten des Dichtungsherstellers oder der technischen Spezifikation, nicht aus der Werkstattroutine.
Nach dem letzten Durchgang führen Sie eine im Uhrzeigersinn verlaufende Schraube-für-Schraube-Rotation durch, um gleichmäßige Last zu bestätigen.
Bei einem Blechflansch, der dünner und weniger steif als ein Rohrflansch ist, ist Überdrehmoment genauso gefährlich wie Unterdrehmoment: Er verzieht den Flansch, zerdrückt die Dichtung und erzeugt genau den Leckpfad, den die Dichtung verhindern sollte.
Checkliste für die Prüfung nach der Montage
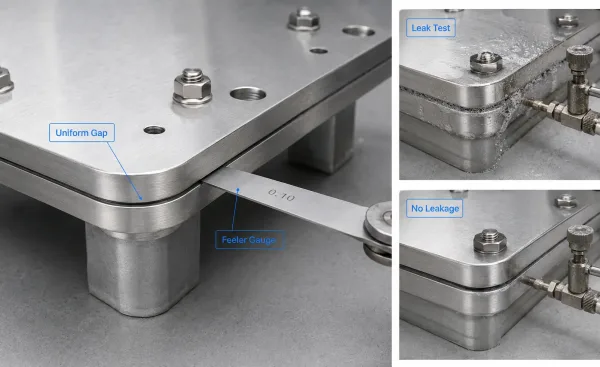
Sichtprüfung des Spalts und Leckprüfung nach der Dichtungsinstallation an einer Blechbaugruppe.
Mit installierter Dichtung und angezogenen Schrauben ist die Baugruppe bereit für Vorversandprüfung. Dies ist der Punkt, an dem Sie bestätigen, dass die Installation tatsächlich eine abgedichtete Verbindung erzeugt hat.
Sicht- und Maßprüfungen
Beginnen Sie mit einer Sichtprüfung. Die Dichtung sollte von außen nicht sichtbar sein — wenn Sie Dichtungsmaterial sehen, das aus der Verbindung herausragt, ist sie entweder falsch ausgerichtet, überkomprimiert oder hat die falsche Größe.
Prüfen Sie, dass der Flanschspalt ist um den gesamten Umfang gleichmäßig.
Verwenden Sie eine Fühlerlehre an vier oder mehr Punkten. Bei einer Blechbaugruppe, deutet eine Spaltabweichung von mehr als 0,3 mm (0,012 in.) über die Verbindung hinweg auf ungleichmäßige Schraubenlast oder einen verzogenen Flansch hin, der korrigiert werden muss.
Achten Sie auf Anzeichen von Dichtungsextrusion — Material, das aus der Verbindung herausgepresst wurde — und auf sichtbare Schäden an der Flanschkante, die während der Montage entstanden sind.
Leck- und Druckprüfung
Für Baugruppen, die Druck halten müssen, ist eine Leckprüfung die definitive Kontrolle. Die Methode hängt von der Anwendung ab:
- Luftdruckprüfung: Setzen Sie die Baugruppe unter den angegebenen Prüfdruck (üblicherweise 1,5 × Betriebsdruck) und halten Sie ihn für eine definierte Dauer. Tragen Sie eine Seifenlösung auf die Verbindung auf und achten Sie auf Blasen.
- Wasserimmersionstest: Tauchen Sie die unter Druck stehende Baugruppe ein und achten Sie auf Blasenströme.
- Vacuum test: For low-pressure or non-pressurized assemblies, draw a vacuum on the sealed volume and monitor for pressure rise over time.
Record the test pressure, hold time, and result.
A pass means no visible leakage at the specified pressure and duration. Any seepage, weeping, or bubble formation is a fail — do not accept “minor” leaks on the assumption that they will seal under operating conditions.
Torque Retention Check
Gaskets relax after installation. Bolt load drops as the gasket material creeps and as thermal cycles introduce stress relaxation.
For critical assemblies, re-torque the bolts after 4–24 hours at ambient temperature, following the same cross pattern.
Measure and record the torque on each bolt before and after re-torque.
If the re-torque value is more than 20 % below the original target, investigate the cause — it may indicate gasket creep, bolt yield, or a flange that was not flat to begin with.
Abnahmekriterien — Wie “Bestanden” und “Nicht bestanden” tatsächlich aussehen
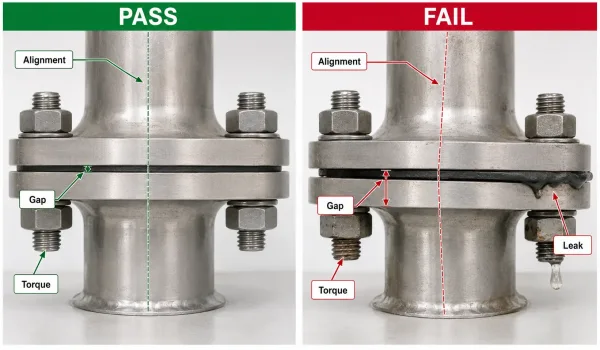
Comparison of acceptable and unacceptable gasket installation conditions on a sheet metal joint.
Inspection without a standard is just observation.
The table below provides reference Fertigungsabnahmekriterien for sheet metal gasket joints. Adjust values to match the specific gasket manufacturer’s data and the drawing requirements.
| Check Item | Pass | Fail | Reference |
|---|---|---|---|
| Gasket alignment | Centered within bolt circle, no protrusion | Visible offset or material extending into bore | Visual / straightedge |
| Flange gap uniformity | ≤ 0.3 mm (0.012 in.) variation around perimeter | > 0.3 mm variation | Feeler gauge, ≥ 4 points |
| Surface finish (flange) | Ra 3.2–6.3 µm for soft gaskets; Ra 1.6–3.2 µm for metallic | Exceeds specified Ra | Surface profilometer |
| Torque deviation | ±10 % of target value on all bolts | Any bolt outside ±10 % | Calibrated torque wrench |
| Re-torque retention | Re-torque value within 20 % of original target | > 20 % drop | Torque wrench, 4–24 h post-install |
| Pressure test | No leakage at specified test pressure and hold time | Any visible seepage or bubble formation | Pressure gauge, soap solution |
| Visual defects | No extrusion, cuts, or damage visible at joint | Extruded material, visible gasket damage | Sichtprüfung |
These criteria are a starting point. The drawing or the gasket manufacturer may specify tighter or looser limits depending on the application — always defer to the engineering specification when a conflict exists.
Musterphasen- vs. Serienphasenprüfung
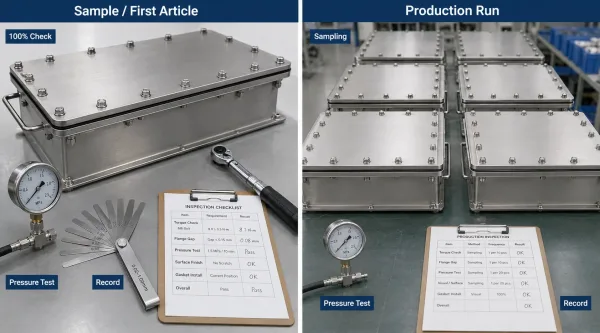
Comparison between first-article gasket inspection and production-run inspection for sheet metal assemblies.
The inspection approach changes depending on whether you are validating a first article or running a production batch. The table below summarizes the key differences.
| Dimension | Sample / First Article | Production Run |
|---|---|---|
| Zweck | Prove the design works — verify compression, sealing, and assembly fit | Prove consistency — every unit meets the same standard |
| Torque check | 100 % of bolts, recorded individually | Statistical sampling (e.g., first-off, last-off, random intervals) |
| Pressure test | Every assembly | Sampling plan per AQL or 100 % for critical applications |
| Dimensional check | Full flange gap measurement at ≥ 4 points | Spot checks at defined frequency |
| Oberflächenbeschaffenheit | Measured and recorded on the mating surface | Verified at process setup; spot-check if tooling changes |
| Re-torque verification | Performed and documented | Performed on first article; production frequency per process validation |
| Aufbewahrung von Aufzeichnungen | Full inspection report with data, photos, and pass/fail | Retained per quality system requirements (often 5–10 years for aerospace or medical) |
At the sample stage, the goal is to confirm that the design — flange flatness, gasket selection, bolt pattern, torque specification — actually produces a sealed joint under the expected conditions.
Every variable is measured and recorded because you are building the baseline.
In production, the goal shifts to consistency. You already know the design works; now you need to verify that every assembly coming off the line meets the same standard.
Das bedeutet defined inspection frequency, calibrated tools, and a clear escalation path when a check fails. The inspection record becomes the evidence that the process is under control, not just a one-time pass.
Häufige Prüflücken, die zu Feldausfällen führen
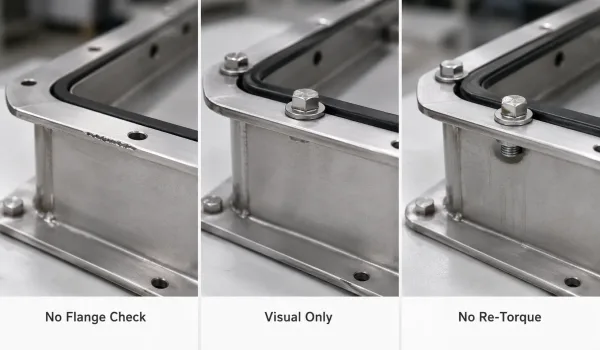
Three common inspection mistakes that can lead to gasket sealing failures.
Even well-intentioned inspection programs have blind spots. The three gaps below account for a disproportionate share of field failures.
Skipping Pre-Installation Flange Checks
The most common shortcut is inspecting the gasket but not the surface it seats against.
A gasket that meets every specification will still leak if the flange has a burr from laser cutting, a low spot from welding distortion, or residual sealant from a previous assembly.
On sheet metal parts, flange flatness is particularly sensitive to forming tolerances and weld heat input — check it, do not assume it.
Relying Only on Visual Inspection
A joint that looks sealed may not be sealed.
Visual inspection catches gross errors — a misaligned gasket, visible extrusion, a missing bolt — but it does not detect inadequate bolt load, subsurface gasket damage, or micro-leak paths.
For any assembly that must hold pressure or maintain a seal under vibration or thermal cycling, a pressure test or functional test is not optional.
Ignoring Re-Torque Requirements
Bolt load drops after installation. This is not a defect — it is a property of the joint.
Gasket materials creep, bolt threads settle, and flange surfaces conform under load.
Skipping the re-torque step means accepting whatever residual bolt load remains after relaxation, which may be below the minimum required for a reliable seal.
For high-temperature or cyclic applications, re-torque is not a courtesy — it is a requirement.