A Halterung besteht jede Inspektion vor dem Versand — Maßprüfung, Beschichtungsdicke, Sichtprüfung, alles grün.
Drei Wochen später bricht sie am Montageband unter Lasten, die weit innerhalb ihrer Nennkapazität liegen.
Kein Dehnen, kein Verbiegen, keine Vorwarnung. Nur eine saubere, spröde Bruchfläche, die überhaupt nicht wie ein Überlastversagen aussieht.
Das ist Wasserstoffversprödung.
Sie ist eine der gefährlichsten Versagensarten bei verzinkten Stahlkomponenten, weil sie keine sichtbaren Anzeichen vor dem Bruch erzeugt, und sie kann Tage oder sogar Wochen nach der Abnahme und Montage eines Teils auftreten.
Für Ingenieure und Beschaffungsteams, die mit hochfesten Stahlteilen arbeiten — Halterungen, Clips, Strukturbauteile, nicht nur Verbindungselemente — ist das Verständnis dieses Risikos nicht optional.
Es beeinflusst Blechmaterialauswahl, Oberflächenbeschaffenheitsspezifikation, Zeichnungsanmerkungen und Lieferantenprozessanforderungen.
Was Wasserstoffversprödung tatsächlich mit Stahl macht
Wasserstoffversprödung (HE) tritt auf, wenn atomarer Wasserstoff dringt in die Kristallstruktur des Stahls ein während Prozessen wie Beizen oder Galvanisieren.
Einmal eingedrungen, wandern Wasserstoffatome zu Bereichen hoher Spannung — Korngrenzen, Einschlüsse, Gewindegründe oder die Zugseite eines gebogenen Flansches.
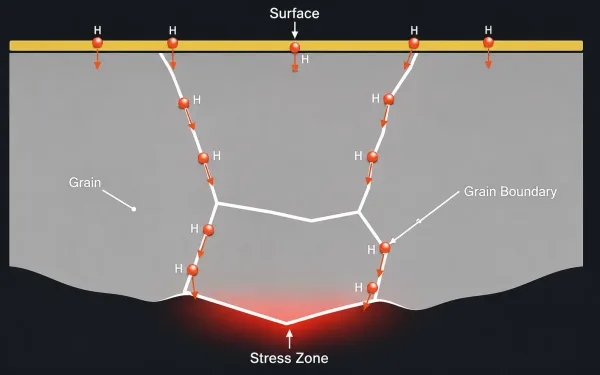
Querschnittsansicht des Stahls auf Korngrenzenebene, die veranschaulicht, wie atomarer Wasserstoff während des Galvanisierens eindringt und zu Bereichen hoher Spannung wandert, wo er sich ansammelt und die Fähigkeit des Metalls zur plastischen Verformung schwächt.
Unter Dauerlast verringert der angesammelte Wasserstoff die Fähigkeit des Metalls zur plastischen Verformung, und das Teil bricht bei Spannungsniveaus weit unterhalb seiner normalen Streckgrenze.
Das entscheidende Merkmal der Wasserstoffversprödung ist verzögertes Versagen.
Ein Teil kann stunden-, tage- oder sogar wochenlang nach der Galvanisierung strukturell intakt erscheinen, bevor es ohne Vorwarnung reißt.
Das macht sie besonders gefährlich: Konventionelle Wareneingangsprüfungen erfassen Maßabweichungen, Beschichtungsprobleme und Oberflächenschäden, aber sie erkennen keinen Wasserstoff, der bereits im Stahl sitzt.
Welche Teile sind gefährdet — Es sind nicht nur Verbindungselemente
Die meisten veröffentlichten Richtlinien zur Wasserstoffversprödung konzentrieren sich auf Verbindungselemente — Schrauben der Festigkeitsklasse 10.9 und 12.9, gehärtete Schrauben und Federclips.
Diese Teile sind tatsächlich Hochrisiko, aber dieselbe Physik gilt für jede hochfeste Stahlkomponente, die elektroplattiert wird.
Die Festigkeitsschwelle
Für hochfesten plattierten Stahl, Werkstoffprüfbericht-Verifizierung wird besonders wichtig, weil die Wasserstoffversprödungsproblematik bei etwa 150 ksi (1.034 MPa) Zugfestigkeit beginnt, oder etwa HRC 36.
Oberhalb dieses Niveaus macht die verringerte Duktilität des Stahls ihn zunehmend anfälliger für wasserstoffinduzierte Rissbildung unter anhaltender Zugspannung.
Die folgende Tabelle zeigt, wie das Risiko mit der Materialfestigkeit skaliert:
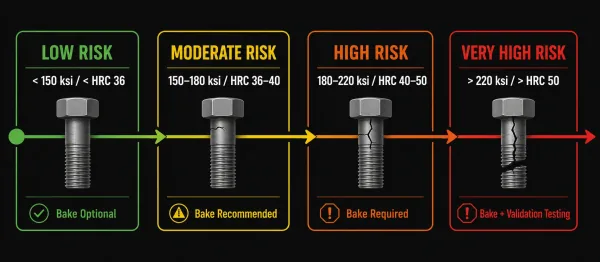
Visuelle Darstellung, die zeigt, wie das Wasserstoffversprödungsrisiko mit steigender Stahlfestigkeit eskaliert, von geringem Risiko unter 150 ksi bis zu sehr hohem Risiko über 220 ksi, mit entsprechenden Backanforderungen auf jeder Stufe.
| Zugfestigkeit | Härte | HE-Risikoniveau | Backentspannung erforderlich |
|---|---|---|---|
| Unter 150 ksi | Unter HRC 36 | Niedrig | Optional |
| 150–180 ksi | HRC 36–40 | Mäßig | Empfohlen |
| 180–220 ksi | HRC 40–50 | Hoch | Erforderlich |
| Über 220 ksi | Über HRC 50 | Sehr hoch | Erforderlich + Validierungsprüfung |
Als Referenz:, ASTM B633 schreibt ausdrücklich eine Wasserstoffversprödungs-Ausheilungswärmebehandlung für Stahlteile vor, die HRC 40 überschreiten.
Luftfahrtstandards wie AMS 2417 setzen den Schwellenwert niedriger an, bei HRC 36, was den konservativeren Ansatz für sicherheitskritische Anwendungen widerspiegelt.
Blechteile, die Beachtung verdienen
In der Blechfertigung wird das Risiko der Wasserstoffversprödung leicht übersehen, da die Diskussion üblicherweise mit Verbindungselementen beginnt und endet.
Doch mehrere Kategorien von plattierten Blechteilen können den Risikoschwellenwert überschreiten:
- Gehärtete Halterungen und Clips aus wärmebehandeltem legiertem Stahl (z. B. 4130, 4340), die in Luftfahrt- oder Verteidigungsbaugruppen eingesetzt werden
- Kaltgeformte Federclips bei denen der Umformvorgang Eigenspannungen in bereits hochfestes Material einbringt
- Gebogene Flansche an Gehäusen aus hochfestem Stahl — die Außenfläche einer Biegung steht unter Zugspannung, und diese Eigenspannung erzeugt dieselbe Art von Wasserstoffansammlungsstelle wie der Gewindegrund eines Verbindungselements
- Gestanzte Teile aus AHSS (advanced high-strength steel) zunehmend verbreitet in Automobil- und Industrieanwendungen
Der entscheidende Punkt ist, dass Biege- und Umformvorgänge zusätzliche Zug-Eigenspannungen in Bereiche einbringen, die bereits anfällig waren.
Ein flaches Blech aus 150-ksi-Stahl hat ein mäßiges Risiko. Dasselbe Blech mit einem scharfen Biegeflansch hat ein höheres Risiko an der Biegelinie, weil die Kombination aus Materialfestigkeit, Eigenspannung und absorbiertem Wasserstoff alle drei Bedingungen erzeugt, die für verzögerten Bruch erforderlich sind.
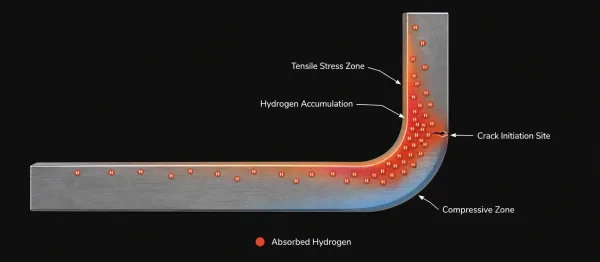
Querschnitt eines gebogenen Flansches aus hochfestem Stahl, der zeigt, wie Zug-Eigenspannung auf der äußeren Biegefläche eine Ansammlungsstelle für absorbierten Wasserstoff erzeugt und das Risiko verzögerter Rissbildung an der Biegelinie erhöht.
Wie Wasserstoff eindringt — Die Galvanisierungsprozesskette
Wasserstoff gelangt während zwei verschiedener Phasen in den Stahl des Metall-Elektroplattierungsprozesses, die beide atomaren Wasserstoff an der Bauteiloberfläche erzeugen.
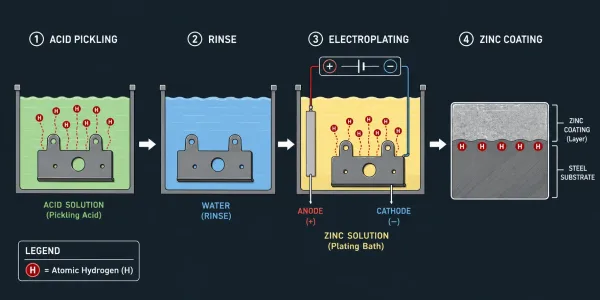
Vereinfachtes Prozessflussdiagramm, das das saure Beizen und das Galvanisieren als die beiden Stufen zeigt, in denen atomarer Wasserstoff an der Stahloberfläche erzeugt und in das Substrat absorbiert wird.
Saures Beizen und Reinigen ist die erste Phase.
Vor dem Plattieren muss die Stahloberfläche von Oxiden, Zunder und Verunreinigungen befreit werden — typischerweise mit Salz- oder Schwefelsäure.
Diese Säuren lösen Oberflächenschichten ab, greifen aber auch das Grundmetall an und erzeugen atomaren Wasserstoff an der Metalloberfläche.
Bei hochfesten Stählen, kann allein dieser Vorbehandlungsschritt genügend Wasserstoff einbringen, um eine Versprödung zu verursachen.
Die Elektroplattierungsreaktion ist die zweite Phase.
Während Zink (oder ein anderes Metall) sich auf der Kathode — dem Stahlteil — abscheidet, werden Wasserstoffionen im Elektrolyten gleichzeitig an derselben Oberfläche zu atomarem Wasserstoff reduziert.
Saure Zinkbadsysteme, die gebräuchlichste kommerzielle Zinkgalvanisierungschemie, erzeugen mehr Wasserstoffabsorption als alkalische Zinksysteme, obwohl beide bei hochfesten Substraten Beachtung erfordern.
Die Zinkbeschichtung selbst verschlimmert das Problem.
Einmal abgeschieden, wirkt sie als Barriere, die die nach außen gerichtete Diffusion von eingeschlossenem Wasserstoff aus dem Stahl verlangsamt.
Deshalb sofortiges Backen nach dem Galvanisieren ist unerlässlich — es muss geschehen, bevor die Beschichtung die Diffusionswege vollständig versiegelt.
Backen — Die Standardverteidigung, mit Grenzen
Das Backen nach dem Galvanisieren — manchmal als Wasserstoffversprödungsrelief oder Entsprödung bezeichnet — ist die am weitesten verbreitete Methode, um absorbierten Wasserstoff aus dem Stahl auszutreiben, bevor er Schaden verursachen kann.
Backparameter
Der Standard-Backzyklus für die meisten verzinkten Stahlteile liegt innerhalb dieser Bereiche:
| Parameter | Typischer Bereich | Wichtige Normen |
|---|---|---|
| Temperatur | 190–230 °C (375–450 °F) | ASTM B850, ISO 9587 |
| Dauer | 4–24 Stunden (abhängig von Teilefestigkeit, Beschichtungstyp und -dicke) | ASTM B633, ISO 4042 |
| Zeitpunkt | Beginn innerhalb von 1–4 Stunden nach Abschluss des Galvanisierens | ASTM B633, SAE AMS 2759 |
Höherfeste Teile und dickere Beschichtungen erfordern im Allgemeinen längere Backzeiten.
Für extrem kritische Anwendungen — Luftfahrtverbindungselemente, Sicherheitshardware — kann das Backen auf 24 oder sogar 48 Stunden, verlängert werden, mit Validierungstests gemäß ASTM F519.
Der Zeitpunkt ist alles
Das Fenster zwischen Abschluss des Galvanisierens und Ofeneintritt ist die kritischste Variable im gesamten Entsprödungsprozess.
Wenn ein galvanisiertes Teil zu lange bei Raumtemperatur liegt, wandern Wasserstoffatome weiter tiefer in den Stahl, konzentrieren sich an Korngrenzen und Spannungskonzentratoren.
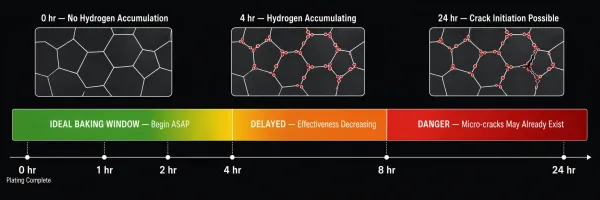
Eine Zeitachse, die veranschaulicht, warum das Backen innerhalb von 1–4 Stunden nach Abschluss des Galvanisierens beginnen muss. Wasserstoff wandert mit der Zeit weiter tiefer in den Stahl, und sobald Mikrorisse entstehen, wird der Schaden dauerhaft.
Sobald Mikrorisse an diesen Stellen entstehen, kann das Backen sie nicht rückgängig machen — der Schaden ist dauerhaft.
ASTM B633 erfordert, dass das Backen “so bald wie praktikabel” nach dem Galvanisieren beginnt.
Die meisten Industrienormen spezifizieren 1 bis 4 Stunden als maximal akzeptable Verzögerung.
Für hochfeste Teile über HRC 40 ist das engere Ende dieses Fensters — innerhalb von 1–2 Stunden — die sicherere Praxis.
Was das Backen nicht beheben kann
Das Backen ist wirksam bei der Risikominderung, aber es ist keine Garantie.
Several conditions limit its effectiveness:
- Delayed oven entry — if the part has already been at room temperature for hours, hydrogen may have already caused irreversible microstructural damage
- Very high strength levels — parts above 220 ksi may retain residual risk even after standard baking cycles
- Dense coatings — thick or low-porosity coatings can block hydrogen egress, requiring longer bake times or alternative approaches
- Geometric stress concentrators — sharp bend radii, deep notches, and thread roots can trap hydrogen in localized zones that baking cannot fully reach
For these reasons, baking is best understood as risk reduction, not risk elimination.
The most reliable approach combines baking with material selection, process control, and — where possible — non-electrolytic coating alternatives.
Nicht-elektrolytische Alternativen, die das Risiko an der Quelle eliminieren
The most effective way to prevent hydrogen embrittlement is to avoid introducing hydrogen in the first place.
Several non-electrolytic coating technologies provide corrosion protection without the electrochemical reactions that generate atomic hydrogen.
Zinc flake coatings (marketed as Dacromet, Geomet, Delta-Protekt, and similar systems) are applied mechanically — zinc and aluminum flakes are bonded to the part surface using an inorganic binder, then cured at moderate temperatures.
Because there is no electrolysis, no hydrogen is generated during application.
These coatings also deliver excellent corrosion resistance, often exceeding 720–1,000 hours in neutral salt spray testing per ASTM B117.
Mechanical zinc plating uses a tumbling process in which zinc powder is cold-welded onto the part surface using glass beads as a peening medium.
Like zinc flake coatings, it is a non-electrolytic process that eliminates hydrogen introduction entirely.
Both alternatives have constraints — zinc flake coatings are thicker than electroplated zinc (typically 6–10 μm vs. 5–8 μm), which can affect thread fit on fasteners, and mechanical plating may not achieve the same surface brightness.
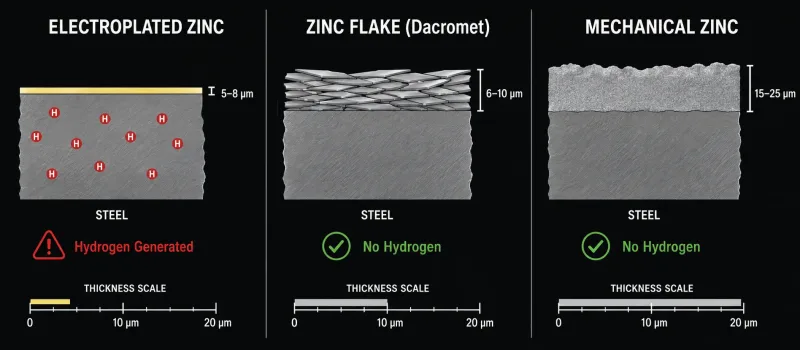
Side-by-side cross-section comparison of three coating types — electroplated zinc, zinc flake (Dacromet), and mechanical zinc — showing structural differences, typical thickness, and whether hydrogen is introduced during application.
But for high-strength parts where hydrogen embrittlement risk outweighs cosmetic requirements, these processes are the industry’s preferred solution.
Was auf Ihren Zeichnungen spezifiziert werden muss
The gap between knowing hydrogen embrittlement exists and actually preventing it in production is bridged by what appears — or does not appear — on the engineering drawing.
Many hydrogen embrittlement failures trace back not to a plater’s negligence, but to a drawing that specified a coating standard without mentioning baking, material condition, or validation requirements.
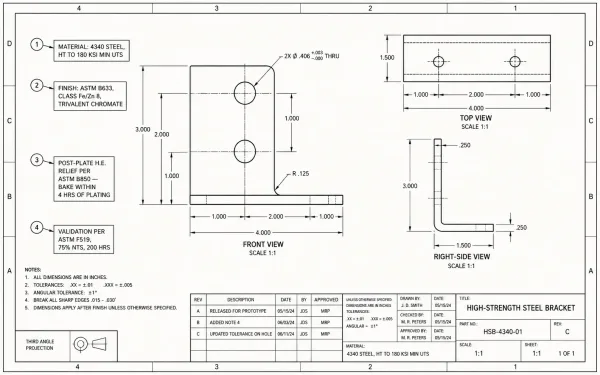
An example engineering drawing of a steel bracket with proper annotations for material callout, plating specification, hydrogen embrittlement relief baking requirement, and validation testing reference.
Complete Anforderungen an die Blechoberfläche for a plated high-strength steel part should include:
- Material callout — alloy, temper, and heat treatment condition (e.g., “4340 steel, heat treated to 180 ksi min. UTS”)
- Surface finish standard — with class, thickness, and passivation type (e.g., “ASTM B633, Class Fe/Zn 8, trivalent chromate”)
- Hydrogen embrittlement relief requirement — the baking standard and timing (e.g., “Post-plate hydrogen embrittlement relief per ASTM B850. Baking to begin within 4 hours of plating.”)
- Validation method — where risk warrants it (e.g., “Per ASTM F519, sustained load test at 75% notched tensile strength for 200 hours”)
Without these annotations, a plating supplier may follow their standard process, which — for many shops — does not include baking unless explicitly requested.
The cost of specifying baking on the drawing is a single line of text.
The cost of not specifying it can be a field failure with no warning.
Wohin die Wasserstoffversprödungsprävention steuert
The electroplating industry is moving toward lower-hydrogen process chemistries — alkaline zinc-nickel alloys, for example, generate significantly less hydrogen absorption than traditional acid zinc baths while delivering superior corrosion resistance.
These processes are gaining adoption in automotive and industrial applications where high-strength substrates are increasingly common.
At the same time, non-electrolytic coatings like zinc flake and mechanical plating are expanding beyond their traditional fastener stronghold into brackets, structural hardware, and other formed sheet metal parts.
As AHSS adoption grows across industries, the demand for hydrogen-safe finishing options will only increase.
For engineers and buyers, the practical takeaway is straightforward:
Hydrogen embrittlement prevention starts at the drawing stage, not at the plating bath.
Specifying the right material, the right Blechbearbeitungsprozess, and the right post-treatment requirements — in clear, unambiguous language — is the single most effective step you can take to prevent a failure that no inspection will catch before it happens.