YSie haben einen Aluminiumgehäuseentwurf auf Ihrem Schreibtisch — vielleicht eine Schaltschrank, ein Sensorgehäuse oder ein Instrumentengehäuse. Das Blech ist zugeschnitten und gebogen, und jetzt müssen Sie die Nähte fügen. WIG-Schweißen ist die sichere Wahl, die Ihr Team bereits kennt. Laserstrahlschweißen verspricht weniger Verzug und schnellere Zyklen. Welches Verfahren passt tatsächlich zu Ihrem Bauteil?
Die Antwort hängt von Blechdicke, Legierungstyp, Nahtgeometrie, Oberflächenanforderungen und Produktionsvolumen ab. Es gibt keinen universellen Sieger. Aber es gibt einen klaren Entscheidungsrahmen, und genau den liefert dieser Artikel.
Warum Aluminiumgehäuse einen anderen Schweißansatz erfordern
Aluminium verhält sich unter einem Schweißlichtbogen oder einem Laserstrahl anders als Stahl. Seine Wärmeleitfähigkeit ist etwa viermal so hoch wie die von Kohlenstoffstahl, was bedeutet, dass sich die Wärme nahezu augenblicklich von der Schweißzone weg ausbreitet. Bei dünnwandigen Gehäusen verursacht diese schnelle Wärmeableitung zwei Probleme: Verzug benachbarter Bleche und ungleichmäßige Einbrandtiefe entlang langer Nähte.
Hinzu kommt die Oxidschicht. Aluminium bildet an seiner Oberfläche auf natürliche Weise einen dünnen Film aus Aluminiumoxid (Al₂O₃). Dieses Oxid schmilzt bei etwa 2.072 °C — mehr als das Dreifache des Schmelzpunkts des Grundaluminiums bei 660 °C. Wenn das Oxid vor oder während des Schweißens nicht aufgelöst wird, entstehen Einschlüsse und Porosität in der Verbindung. Das WIG-Schweißen bewältigt dies mit Wechselstrom (AC), der in jeder Halbwelle eine Reinigungswirkung entfaltet. Das Laserstrahlschweißen setzt auf die reine Energiedichte des Strahls, um das Oxid zu verdampfen.
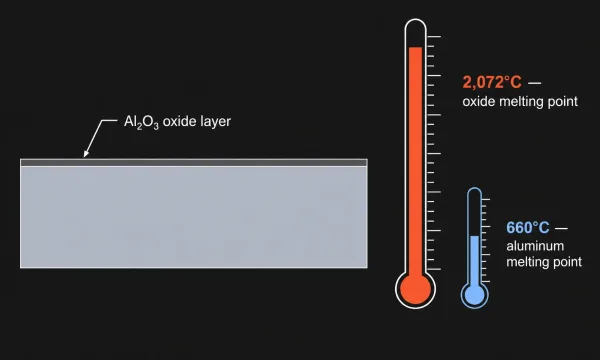
Eine technische Querschnittsdarstellung, die die Aluminiumoxid-Schicht (Al₂O₃) auf dem Aluminiumgrundwerkstoff zeigt, mit beschrifteten Schmelzpunktwerten, die die daraus resultierende Herausforderung beim Schweißen verdeutlichen.
Gehäuse fügen eine weitere Komplexitätsebene hinzu. Ein typisches Aluminiumgehäuse hat dünne Wandstärken (oft 1,0–2,0 mm), mehrere sich kreuzende Nähte und enge Maßtoleranzen. Die Schweißnaht muss stark genug sein, um die Baugruppe zusammenzuhalten, glatt genug für die Nachbearbeitung (Eloxieren, Pulverbeschichten) und in vielen Fällen dicht genug für IP-zertifizierten Schutz. Diese Anforderungen gehen über generische Vergleiche bei der Auswahl des Schweißverfahrens hinaus.
Wie Laserstrahlschweißen und WIG-Schweißen funktionieren — ein schneller Vergleich
In Blechschweißen, verwendet WIG (Wolfram-Inertgas, auch GTAW genannt) einen Lichtbogen zwischen einer nicht abschmelzenden Wolframelektrode und dem Werkstück. Der Lichtbogen schmilzt den Grundwerkstoff und bei Bedarf einen manuell zugeführten Zusatzdraht. Ein inertes Schutzgas — typischerweise reines Argon für Aluminium — schützt das Schmelzbad vor Verunreinigungen aus der Atmosphäre. WIG wird für seine präzise Wärmekontrolle und das saubere Erscheinungsbild der Schweißraupe geschätzt.
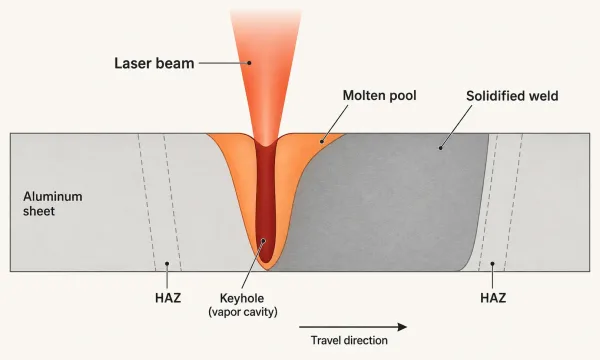
Laserstrahlschweißen (Laser Beam Welding, oder LBW) verwendet einen fokussierten Strahl hochintensiven kohärenten Lichts, üblicherweise von einer Faserlaserquelle. Wenn der Strahl auf die Metalloberfläche trifft, erzeugt er einen kleinen Hohlraum, den sogenannten Keyhole — eine Säule aus verdampftem Metall, umgeben von geschmolzenem Aluminium. Während der Laser entlang der Verbindung wandert, erstarrt das Schmelzbad hinter dem Keyhole zu einer schmalen, tiefen Schweißnaht.
Eine Querschnittsansicht, die zeigt, wie ein fokussierter Laserstrahl einen Keyhole-Hohlraum in Aluminium erzeugt, mit beschriftetem Schmelzbad und erstarrter Schweißzone.
Der grundlegende Unterschied: WIG bringt Wärme breitflächig über einen Lichtbogen ein, während Laser die Energie auf einen Punkt von weniger als 1 mm Durchmesser konzentriert. Dieser Unterschied bestimmt alles Weitere — Geschwindigkeit, Verzug, Nahtanforderungen und Kosten.
Wesentliche Unterschiede, die für Aluminiumgehäuse relevant sind
Wärmeeinbringung und Verzugskontrolle
Laserstrahlschweißen erreicht eine Leistungsdichte von über 1 MW/cm², etwa 200-mal höher als WIG pro Quadratmillimeter. Da die Energie so schnell und konzentriert auf einen schmalen Bereich eingebracht wird, hat die Wärme keine Zeit, sich in das umgebende Material auszubreiten.
Das Ergebnis: eine wärmebeeinflusste Zone (WEZ) von nur 1–2 mm auf jeder Seite der Schweißnaht und ein Verzug typischerweise unter 0,1 mm über eine Länge von 1 Meter.
WIG-Schweißen arbeitet mit einer viel niedrigeren Leistungsdichte. Der Lichtbogen ist breiter, die Vorschubgeschwindigkeit langsamer und die Wärme akkumuliert im Werkstück. Bei dünnem Aluminiumblech (unter 2 mm) kann der WIG-induzierte Verzug 2–3 mm über dieselbe Länge erreichen — genug, um sichtbare Blechverformungen, versetzte Schraubenlöcher oder Spalten in Dichtungsnuten zu verursachen.
Bei Gehäusen, bei denen Maßgenauigkeit entscheidend ist — Montageflansche, PCB-Abstandshalter, Dichtflächen — ist dieser Unterschied im Verzug oft der ausschlaggebende Faktor.
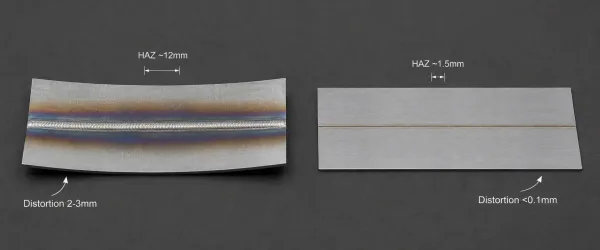
Ein Vergleich in Draufsicht, der die sichtbare wärmebeeinflusste Zone (Verfärbung) um WIG-Schweißnähte im Vergleich zu Laserschweißnähten auf identischen Aluminiumblechen zeigt und den Verzugsunterschied hervorhebt.
Schweißgeschwindigkeit und Produktionsdurchsatz
Laserstrahlschweißen ist bei Aluminiumblech typischerweise 3–4-mal schneller als WIG. Eine kontinuierliche Laserschweißnaht auf 1,5 mm 5052 Aluminium kann mit 2,0–2,5 m/min. WIG-Schweißen auf demselben Material läuft üblicherweise mit 0,5–0,8 m/min.
Die Geschwindigkeit ist über die Zykluszeit hinaus wichtig. Schnelleres Schweißen bedeutet weniger gesamte Wärmeeinbringung pro Teil, was den Verzug weiter reduziert. Es bedeutet auch, dass weniger Vorrichtungen benötigt werden, um die Bleche während des Schweißens flach zu halten — ein erheblicher Kostenfaktor in der Gehäuseproduktion.
Die folgende Tabelle fasst typische Geschwindigkeitsbereiche für das Schweißen von Aluminium im Gehäusemaßstab zusammen:
| Schweißverfahren | Typische Vorschubgeschwindigkeit (1–2 mm Al) | Relative Zykluszeit |
|---|---|---|
| Laserstrahlschweißen | 2,0–2,5 m/min | 1× (baseline) |
| WIG-Schweißen | 0,5–0,8 m/min | 3–4× longer |
Material Thickness Range
Aluminum sheet thickness is the single most practical factor in choosing between TIG and laser welding.
- Below 2 mm: Laser welding excels. The concentrated beam penetrates thin material quickly without burn-through. Many thin-wall enclosure seams can be welded autogenously — without filler wire — reducing post-weld grinding.
- 2–3 mm: Both processes are viable. Laser still has the speed advantage, but TIG with filler wire can provide better gap bridging if the joint fit-up is imperfect.
- Above 3 mm: TIG welding becomes the more reliable choice. Laser penetration drops off, and multiple passes may be needed. TIG with ER4043 or ER5356 filler wire delivers consistent full-penetration welds at this range.
Most aluminum enclosures fall in the 1.0–2.5 mm range, which puts them squarely in laser territory for production work and in the “either works” zone for prototypes or small batches.
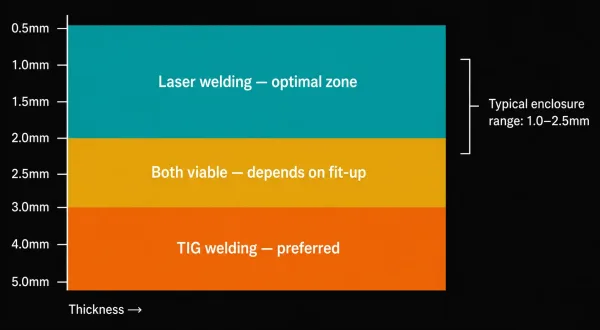
A visual guide mapping aluminum sheet thickness ranges to the recommended welding process, showing where laser welding, TIG welding, or both are suitable.
Weld Appearance and Post-Processing
Enclosures often require a finished surface — anodized, powder-coated, or brushed. The weld quality directly affects the final appearance.
Laser welds are smooth, narrow (typically 1–2 mm wide), and virtually spatter-free. Porosity is extremely low, often below 0.1%. Für aluminum anodizing, this means minimal surface preparation and more consistent color uptake across the weld zone.
TIG welds are wider (3–6 mm) and may exhibit slight porosity in the range of 1–3%. TIG produces a recognizable “stack of dimes” bead profile that, while aesthetically acceptable on some products, often requires grinding before finishing. On thin sheet, grinding can weaken the joint or create uneven surfaces.
For enclosures with strict cosmetic requirements — consumer electronics housings, medical device cases, display kiosks — laser welding significantly reduces post-processing time and cost.
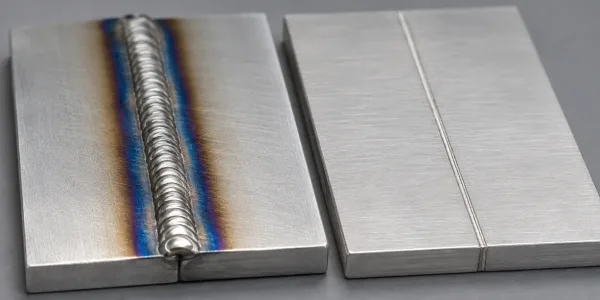
A macro close-up comparison showing the visual difference between a TIG weld bead (wider, textured) and a laser weld bead (narrow, smooth) on aluminum surface.
Joint Fit-Up and Gap Tolerance
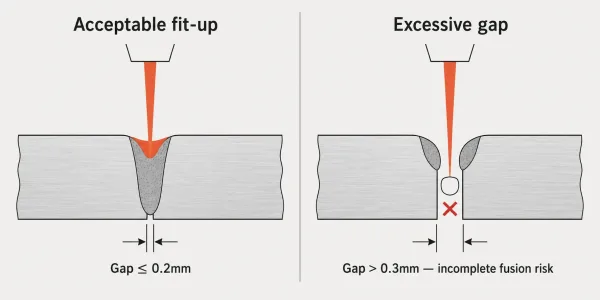
Laser welding is less forgiving of poor fit-up. The beam is narrow, and gaps exceeding 0.1–0.2 mm can result in incomplete fusion or undercut. This means the sheet metal must be cut and bent to tight tolerances before welding. Wobble laser heads (which oscillate the beam) can accommodate some variation, but they are not a substitute for accurate fabrication.
TIG welding handles gaps more gracefully. The manual addition of filler metal lets the operator bridge openings, compensate for minor misalignment, and build up reinforcement as needed. If your enclosure design has complex three-dimensional joints or if your kundenspezifischer Blechfertigungsanbieter cannot hold tight bend tolerances, TIG provides a safety margin.
A technical cross-section showing the difference between an acceptable joint gap (within laser tolerance) and an excessive gap that would cause welding defects.
Shielding Gas and Operating Cost
For aluminum welding, both processes use pure argon as shielding gas. However, the consumption rates differ. TIG welding typically requires 12–18 L/min of argon flow. Laser welding uses lower flow rates (8–15 L/min) but may need additional gas for back-purging on critical seams.
In production runs, shielding gas cost is a minor factor compared to labor and cycle time. But in high-volume operations, the cumulative savings from lower gas consumption and faster throughput can be meaningful.
Which Process for Which Aluminum Enclosure?
Rather than making a blanket recommendation, the table below provides a decision matrix based on typical enclosure parameters:
| Enclosure Characteristic | Empfohlenes Verfahren | Grund |
|---|---|---|
| Wall thickness < 2 mm, long straight seams | Laser | Speed, minimal distortion, no filler needed |
| Wall thickness > 3 mm, structural loads | TIG | Better penetration, proven reliability |
| High cosmetic requirements (anodized/coated) | Laser | Smooth bead, low porosity, less post-processing |
| Complex 3D joints, mixed thicknesses | TIG | Flexibility, gap tolerance |
| Prototype or small batch (< 50 units) | TIG | Lower setup cost, no fixture investment |
| Production volume > 500 units | Laser | Cycle time savings offset setup cost |
| 5052-H32 alloy (enclosure standard) | Laser or TIG | Both work well; laser faster on thin stock |
| 6061-T6 alloy (structural enclosures) | TIG preferred | Heat cracking risk with laser; filler helps |
If your enclosure falls into multiple categories — for example, thin walls but high cosmetic requirements — the cosmetic and distortion priorities usually outweigh thickness considerations, and laser welding is the stronger choice.
Common Pitfalls When Welding Aluminum Enclosures
Even with the right process selected, execution errors can ruin an enclosure run. Here are the most frequent issues we see in production:
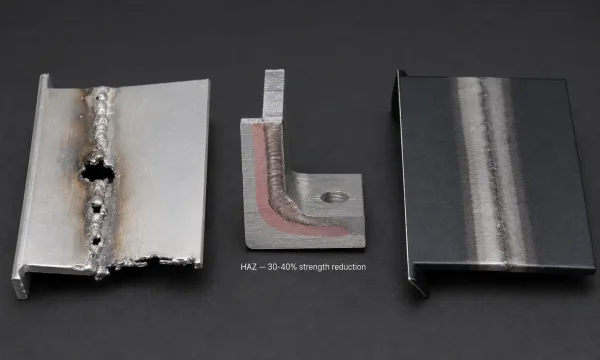
A composite image showing three common welding defects encountered during aluminum enclosure production: burn-through on thin walls, HAZ softening zones, and surface discoloration affecting anodizing quality.
Underestimating heat-affected zone (HAZ) softening on 6061-T6 aluminum. The T6 temper gives 6061 its strength, but welding destroys the heat treatment in the HAZ. Tensile strength in the HAZ can drop by 30–40%. If the enclosure carries structural loads (rack-mounted equipment, outdoor housings), the weld joint must be designed with this strength reduction in mind — not the base metal specification.
TIG current set too high on thin walls. A common mistake when welding 1.0–1.5 mm aluminum: the operator uses the same amperage as thicker material, causing edge melting and burn-through. Thin-wall TIG requires lower amperage (60–90 A), faster travel speed, and often a smaller diameter tungsten (1.6 mm).
Laser welding without confirming bend accuracy. Laser demands tight joint fit-up. If the enclosure’s bend angles are off by even 1–2 degrees, the seam gap at the corner can exceed the laser’s tolerance. Before committing to laser welding, verify that your sheet metal supplier can hold bend tolerances within ±0.5 degrees.
Skipping weld cleaning before anodizing. Both TIG and laser welds produce oxide discoloration adjacent to the bead. If this oxide is not removed before anodizing, the weld zone absorbs dye differently from the base material, creating visible color bands. Chemical cleaning or light mechanical polishing before the anodizing bath eliminates this issue.
FAQs
Looking for a manufacturing partner to produce your aluminum enclosures? SR-MFG provides sheet metal fabrication, precision welding (TIG and laser), and full finishing services — from prototype to production volume. Request a quote or send your drawings to