
Warmgewalztes Kohlenstoffstahlblech
Von 1,5 mm bis 100 mm+
Ideal für die Fertigung
und Konstruktionsarbeiten
Hohes Festigkeits-Kosten-Verhältnis
für wertorientierte Konstruktionen
Warmgewalzter Kohlenstoffstahl Grundlagen
Walzen ist eines der wichtigsten Umformverfahren in der Stahlherstellung. Warmgewalzter Stahl bezeichnet Stahl, der durch kontinuierliches Walzen bei Temperaturen oberhalb seines Rekristallisationspunkts geformt wird. Vereinfacht gesagt werden Stahlbrammen oder Brammen auf hohe Temperatur erhitzt und anschließend in mehreren Schritten wie Walzen, Kantenschneiden, Richten und Abkühlen zu Stahlblech, -platte oder -band verarbeitet.
Das Hauptmerkmal des Warmwalzens besteht darin, dass Stahl bei hohen Temperaturen eine bessere Duktilität und einen geringeren Verformungswiderstand aufweist. Dadurch eignet er sich besser für die großtechnische Umformung und trägt gleichzeitig zur Steigerung der Produktionseffizienz und zur Senkung der Fertigungskosten bei. Im Vergleich zu kaltgewalztem Kohlenstoffstahl bietet warmgewalzter Kohlenstoffstahl klare Vorteile bei den geringeren Kosten, der größeren Maßverfügbarkeit und der besseren Eignung für Konstruktionsanwendungen. Allerdings ist er in Bezug auf Oberflächenbeschaffenheit, Dickenmaßhaltigkeit und allgemeines Erscheinungsbild in der Regel weniger anspruchsvoll als kaltgewalzter Stahl.
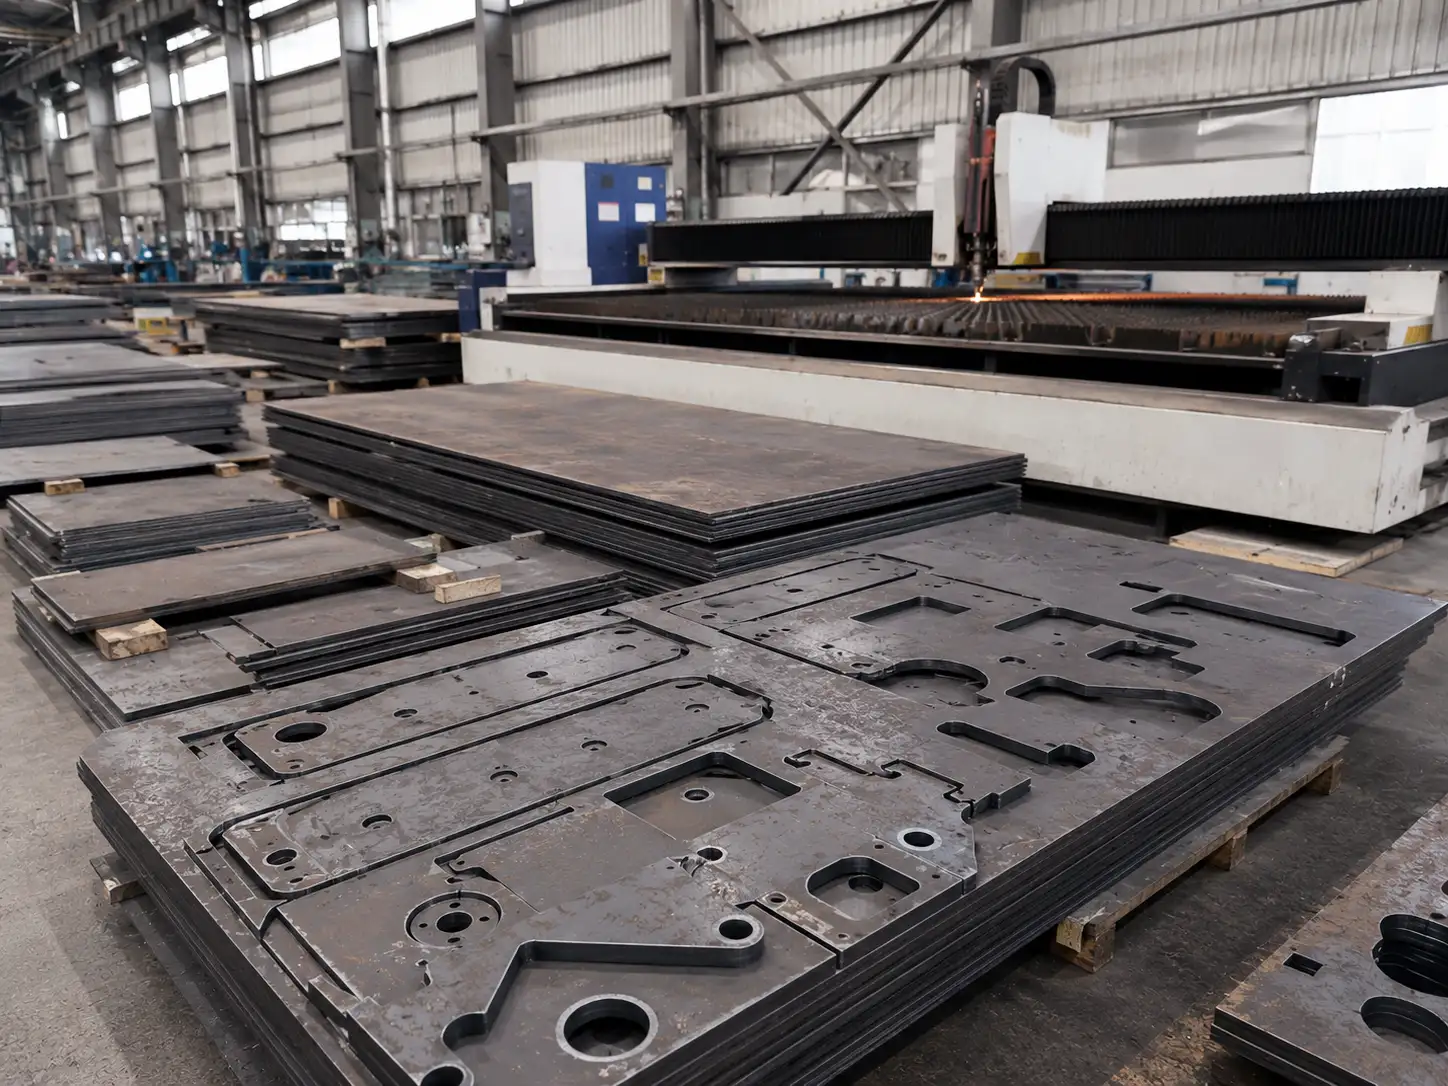
Hauptmerkmale von warmgewalztem Kohlenstoffstahlblech und -grobblech
Normen für warmgewalztes Kohlenstoffstahlblech und -grobblech
Warmgewalztes Kohlenstoffstahlblech und -platten sind ein weit verbreitetes Grundmaterial, und verschiedene Länder und Regionen haben dafür eigene Normensysteme etabliert. Bei der tatsächlichen Beschaffung und Werkstoffauswahl werden am häufigsten die Normen Chinas GB/T, US-amerikanisches ASTM, Japanisches JIS, Europäisches EN und internationale ISO herangezogen.
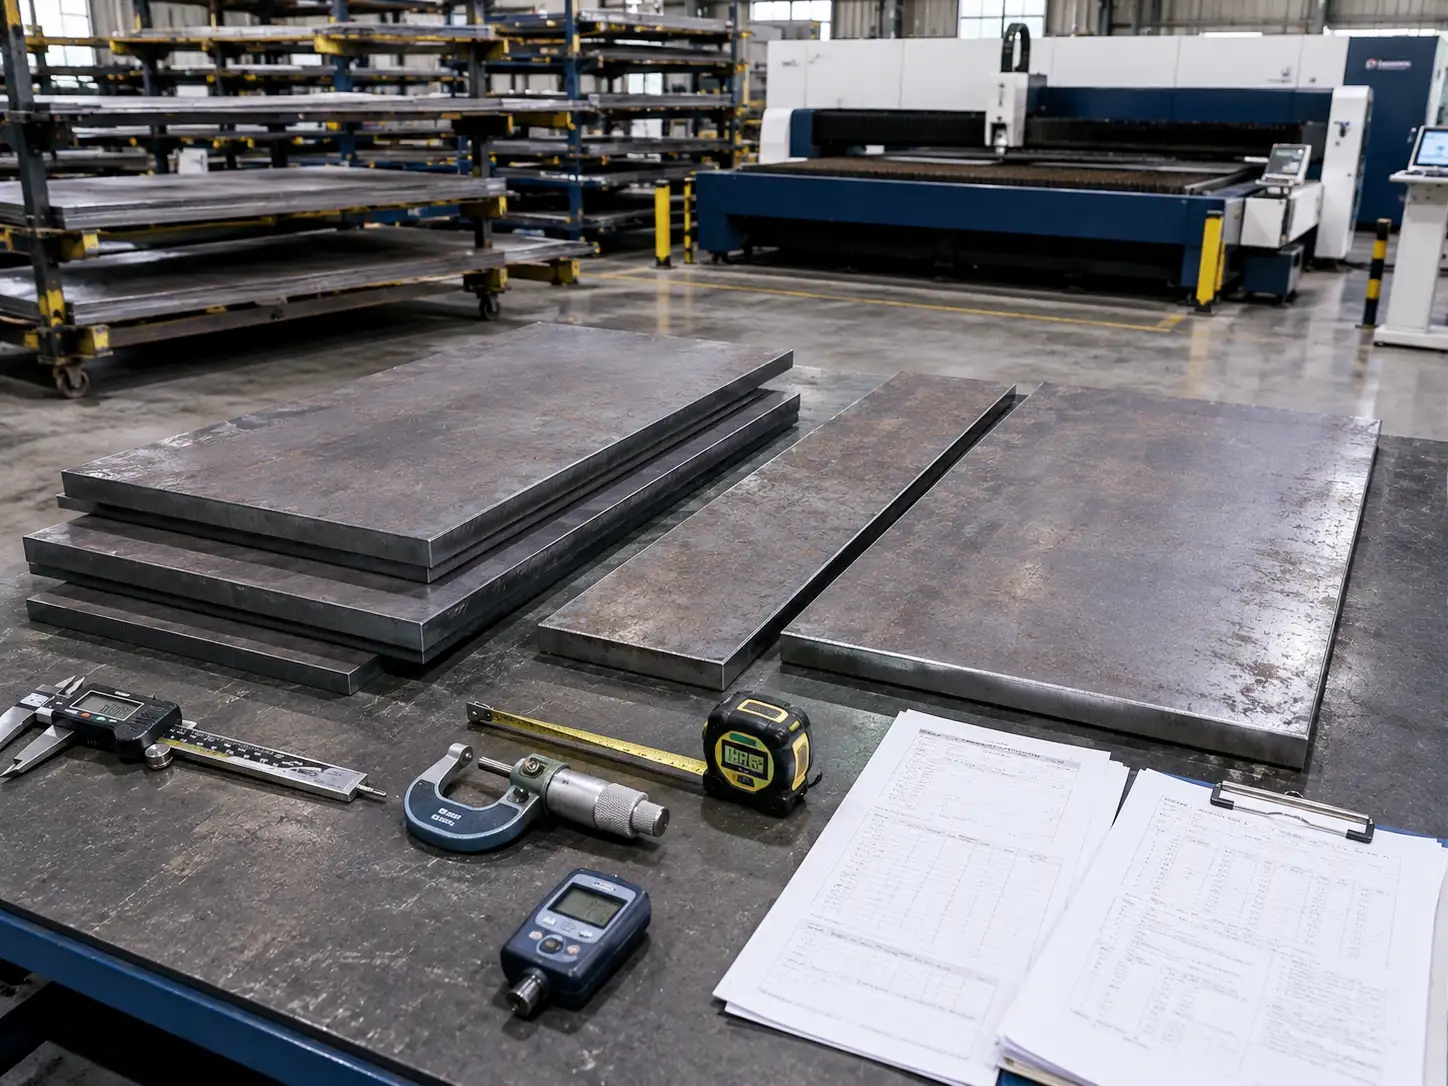
Gemeinsame internationale Normen
| Normensystem | Kernnormen | Typische Anwendungen | Gängige Gütebeispiele |
|---|---|---|---|
| China GB/T | GB/T 3274, GB/T 711, GB/T 700 | Inländischer Maschinenbau, Maschinen, Bauwesen | Q235, Q355, 08Al |
| USA ASTM | ASTM A36, ASTM A1011, ASTM A572 | Nordamerikanischer Markt, Konstruktionstechnik, allgemeine Fertigung | A36, A572 Gr.50, A1011 CS |
| Japan JIS | JIS G 3131, JIS G 3101, JIS G 3106 | Asiatischer Markt, Haushaltsgeräte, Automobil, Maschinenbau | SS400, SPHC, SM490 |
| Europa EN | EN 10025-Serie, EN 10111 | EU-Markt, Brücken, Bauwesen, Strukturbauteile | S235JR, S355J2, DD11 |
| International ISO | ISO 3573, ISO 630 | Internationale Handelsreferenz, universelle Basisnormen | HR1, HR2 |
Ungefähre internationale Stahlgüten-Übersichtstabelle
| Anwendungskategorie | China GB/T | U.S. ASTM | Japan JIS | Europa EN | Typische Anwendungen |
|---|---|---|---|---|---|
| Allgemeiner Baustahl | Q235 | A36 | SS400 | S235JR | Stahlkonstruktionen, Rahmen, Halterungen |
| Hochfester Baustahl | Q355 | A572 Gr.50 | SM490 | S355-Serie | Tragende Strukturen, schwere Ausrüstung |
| Allgemeines Umformstahlblech | SPHC | A1011 CS | SPHC | DD11 | Allgemeine Stanzteile und Umformteile |
| Tiefziehstahlblech | SPHD / SPHE | A1011 DS | SPHD / SPHE | DD12 / DD13 | Tiefgezogene Behälter, Automobilteile |
| Qualitätskohlenstoffstahl | 20# / 45# | 1020 / 1045 | S20C / S45C | C20 / C45 | Bearbeitete Teile, Wellen, Zahnräder |
So wählen Sie die richtige Güte von warmgewalztem Stahl für die Blechfertigung
Auswahl nach Bearbeitungsverfahren
| Verarbeitungsmethode | Empfohlene Stahlgüten | Wesentliche Anforderungen |
|---|---|---|
| Biegen / Umformen | Q235B, SPHC | Gute Duktilität und mittlere Streckgrenze zur Verringerung des Rissrisikos beim Biegen |
| Tiefziehen | SPHD, SPHE | Hohe Dehnung und niedrige Streckgrenze zur Minimierung von Rissbildung und Faltenbildung |
| Allgemeines Stanzen | SPHC, DD11 | Grundlegende Umformbarkeit für Standard-Stanzanwendungen |
| Schweißen | Q235B, Q355B | Gute Schweißeignung zur Reduzierung des Risikos von Schweißrissen |
| Autogenes Brennschneiden / Flammenschneiden | Q235, Q355 | Stabile Schneidleistung für die Verarbeitung von Mittel- und Dickblechen |
| Zerspanung | 20#, 45# | Gute Zerspanbarkeit für Drehen, Fräsen und ähnliche Bearbeitungen |
Auswahl nach Endverwendung
| Anwendung | Empfohlene Stahlgüten | Wesentliche Anforderungen |
|---|---|---|
| Stahlbau | Q235B, Q355B | Festigkeit, Zähigkeit und strukturelle Stabilität |
| Maschinen und Anlagen | Q235B, 45# | Festigkeit, Verschleißfestigkeit und Verarbeitungsvielfalt |
| Automobilfertigung | SPHC, SPHD | Umformbarkeit, Dehnung und Gleichmäßigkeit |
| Haushaltsgeräte | SPHC, DD11 | Umformbarkeit, Oberflächengleichmäßigkeit und Eignung für nachfolgende Beschichtung |
| Druckbehälter | Q345R, Q370R | Festigkeit, Zähigkeit und Druckbelastbarkeit |
| Aufzugkabinen | Q235B, SPHC | Ebenheit, Oberflächenqualität und stabile Verarbeitungsleistung |
| Regal- und Lagersysteme | Q235B, Q355B | Tragfähigkeit und strukturelle Stabilität |
| Rohrleitungsanwendungen | Q235B, 20# | Festigkeit, Schweißeignung und Betriebszuverlässigkeit |
| Kabeltrassen | Q235B, verzinkter Stahl | Festigkeit und Korrosionsbeständigkeit |
| Elektrische Verteilerschränke | Q235B, SPHC | Strukturelle Festigkeit, Oberflächenqualität und Beschichtungskompatibilität |
Hinweis: Wenn Sie nicht sicher sind, welche Stahlsorte am besten für Ihre Konstruktion und Ihren Umformprozess geeignet ist, wird empfohlen, die Auswahl anhand der Zeichnungsanforderungen, des Einsatzumfelds, der Anforderungen an die Oberflächenbehandlung und der Kostenziele zu bewerten. Bei Bedarf sollte Ihr Engineering-Team in den Auswahlprozess des Werkstoffs einbezogen werden.
Maßspezifikationen
Allgemeiner Größenbereich
| Parameter | Bereich | Gängige Größen | Hinweise |
|---|---|---|---|
| Dicke | 0,12–3,50 mm | 0,5 / 0,8 / 1,0 / 1,2 / 1,5 / 2,0 mm | Unter 0,3 mm erfordert in der Regel eine Sonderbeschaffung |
| Breite | 400–1850 mm | 1000 / 1219 / 1250 / 1500 mm | Kundenspezifische Breiten auf Anfrage erhältlich |
| Blechlänge | 1000–6000 mm | 2000 / 2438 / 3000 mm | 2438 mm = 8 ft |
| Coil-Gewicht | 3–20 t | 5–15 t | Kundenspezifische Coil-Gewichte erhältlich |
| Coil-Innendurchmesser | 508 mm / 610 mm | 508 mm | Standard-Innendurchmesser |
Richtlinien zur Dickenauswahl
| Anwendung | Empfohlene Dicke (mm) | Warum |
|---|---|---|
| Gerätegehäuse | 0.5–0.8 | Leichtbauweise bei gleichzeitiger Erfüllung der Festigkeitsanforderungen |
| PC-Gehäuse / -Ummantelungen | 0.6–1.0 | Gutes Verhältnis von Steifigkeit und Kosten |
| Automobil-Türverkleidungen | 0.7–0.8 | Unterstützt Tiefzieh-anforderungen und Oberflächenqualität |
| Automobil-Ölwannen | 1.5–2.0 | Dickere Wandstärke für höhere Festigkeit |
| Strukturbauteile | 1.5–3.0 | Höhere Steifigkeit für tragende Anwendungen |
Hauptspezifikationen von Warmgewalztem Kohlenstoffstahlblech und -blech
Oberflächenbeschaffenheitsklassifizierung
Die chemische Zusammensetzung beeinflusst direkt die Schweißeignung, Umformbarkeit und mechanischen Eigenschaften von warmgewalztem Kohlenstoffstahl und ist daher ein entscheidender Faktor bei der Werkstoffauswahl.
Referenzwerte für die chemische Zusammensetzung gängiger Sorten
| Güte | C% | Si% | Mn% | P% ≤ | S% ≤ | Kohlenstoffäquivalent Ceq (Referenz) |
|---|---|---|---|---|---|---|
| Q235 | 0.14–0.22 | ≤0,30 | 0.30–0.65 | 0.045 | 0.045 | ≤0,36 |
| Q355 | ≤0,20 | ≤0,50 | ≤1,70 | 0.035 | 0.035 | ≤0,42 |
| Q420 | ≤0,20 | ≤0,50 | ≤1,70 | 0.035 | 0.030 | ≤0,45 |
| SPHC | ≤0,15 | – | ≤0,60 | 0.050 | 0.050 | ≤0,35 |
| SPHD | ≤0,10 | – | ≤0,50 | 0.040 | 0.040 | ≤0,30 |
| SPHE | ≤0,08 | – | ≤0,40 | 0.030 | 0.030 | ≤0,25 |
| 20# | 0.17–0.23 | 0.17–0.37 | 0.35–0.65 | 0.035 | 0.035 | ≤0,40 |
| 45# | 0.42–0.50 | 0.17–0.37 | 0.50–0.80 | 0.035 | 0.035 | ≤0,55 |
Wichtige Punkte zur Kontrolle der Zusammensetzung
- Je höher der Kohlenstoffgehalt, desto höher tendenziell die Festigkeit, aber Dehnung und Schweißeignung nehmen in der Regel ab.
- Je höher der Kohlenstoffäquivalentwert (Ceq), desto größer das Risiko von Schweißrissen, und einige Werkstoffe erfordern möglicherweise ein Vorwärmen vor dem Schweißen.
- Ein geringerer P- und S-Gehalt trägt im Allgemeinen dazu bei, Zähigkeit und Rissbeständigkeit zu verbessern.
Mechanische Eigenschaften
Mechanische Eigenschaften spiegeln direkt die Tragfähigkeit und die Eignung für den Einsatz von warmgewalztem Kohlenstoffstahl wider. Die Unterschiede zwischen den Sorten können erheblich sein.
Referenzwerte für die mechanischen Eigenschaften gängiger Sorten
| Güte | Streckgrenze MPa | Zugfestigkeit MPa | Bruchdehnung A% | Kerbschlagarbeit J (20°C) | Härte HBW |
|---|---|---|---|---|---|
| Q235 | ≥235 | 370–500 | ≥26 | ≥27 | ≤160 |
| Q355 | ≥355 | 470–630 | ≥22 | ≥34 | ≤180 |
| Q420 | ≥420 | 520–680 | ≥19 | ≥34 | ≤200 |
| SPHC | ≥205 | 270–410 | ≥31 | – | ≤60 |
| SPHD | ≥195 | 270–390 | ≥36 | – | ≤55 |
| SPHE | ≥175 | 270–390 | ≥39 | – | ≤50 |
| 20# | ≥245 | 410–550 | ≥25 | – | ≤156 |
| 45# | ≥355 | 590–730 | ≥16 | – | ≤229 |
Wichtige Punkte zur Werkstoffauswahl
- Die Streckgrenze bestimmt in erster Linie die Tragfähigkeit und sollte entsprechend den Anforderungen der Konstruktion gewählt werden.
- Werkstoffe mit höherer Bruchdehnung eignen sich besser für Tiefziehen und komplexe Umformvorgänge.
- Die Schlagzähigkeit sollte entsprechend der Einsatztemperatur und dem tatsächlichen Betriebsumfeld bewertet werden.
Maßspezifikationen
Warmgewalztes Kohlenstoffstahlblech und -band ist in einem breiten Maßbereich erhältlich und eignet sich daher für verschiedene Dickenkategorien und Anwendungsszenarien.
| Kategorie | Dickenbereich | Breitenbereich | Längenbereich | Typische Anwendungen |
|---|---|---|---|---|
| Dünnblech | 0,8–3,0 mm | 600–2000 mm | 1000–6000 mm | Haushaltsgeräte, Automobilteile |
| Mittelblech | 3,0–12 mm | 600–2500 mm | 1000–12000 mm | Rahmen, Strukturteile |
| Schwerblech | 12–25 mm | 600–3000 mm | 2000–12000 mm | Baukonstruktionen, Druckbehälter |
| Schwerstblech | 25–100 mm | 600–4000 mm | 2000–12000 mm | Schwere Ausrüstung, Brücken |
| Ultra-Schwerblech | 100–400 mm | 1000–4000 mm | 2000–12000 mm | Schiffbau, Energieausrüstung |
Maßtoleranzen
Maßtoleranzen beeinflussen die Montagequalität, die Prozessstabilität und die Materialkosten. Bei der tatsächlichen Beschaffung sollte die geeignete Toleranzklasse entsprechend den Produktanforderungen gewählt werden.
Referenzwerte für Dickentoleranzen
| Dickenbereich (mm) | Standardgenauigkeit | Höhere Präzision | Hohe Präzision |
|---|---|---|---|
| 0.8–1.5 | ±0,06 | ±0,13 | ±0,10 |
| 1.5–2.5 | ±0,18 | ±0,16 | ±0,08 |
| 2.5–4.0 | ±0,30 | ±0,18 | ±0,06 |
| 4.0–6.0 | ±0,40 | ±0,30 | ±0,12 |
| 6.0–8.0 | ±0,50 | ±0,38 | ±0,22 |
| 8.0–12 | ±0,60 | ±0,45 | ±0,38 |
| 12–16 | ±0,70 | ±0,52 | ±0,44 |
| 16–25 | ±0,80 | ±0,60 | ±0,50 |
| 25–40 | ±0,90 | ±0,68 | ±0,58 |
| 40–80 | ±1,10 | ±0,82 | ±0,70 |
Oberflächeneigenschaften von warmgewalztem Stahl
Die Oberflächenmerkmale von warmgewalztem Stahlblech und -band werden hauptsächlich durch den Warmwalzprozess bestimmt und weisen typischerweise folgende Merkmale auf:
| Merkmalskategorie | Typisches Erscheinungsbild | Ursache | Wesentliche Einflussfaktoren |
|---|---|---|---|
| Walzzunder | Blauschwarze oder dunkelgraue Oxidschicht | Hochtemperaturoxidationsreaktion | Walztemperatur, Abkühlgeschwindigkeit |
| Oberflächenfarbe | Dunkelgrau oder blaugrau | Variation des Oxidschichtzustands | Kühlverfahren, Umgebungsbedingungen |
| Oberflächenrauheit | Relativ hoch | Walzenoberflächenzustand und Prozesseffekte | Walzenrauheit, Abnahmeverhältnis |
| Walzspuren | In Walzrichtung verteilt | Durch Kontakt mit den Walzen geformt | Walzenoberflächenzustand |
| Dickenvariation | Lokale Unebenheit | Unterschiede in der Walzprozesssteuerung | Temperaturverteilung, Anlagenzustand |
| Oberflächenverfestigung | Lokale Kaltverfestigung | Plastische Verformung während des Walzens | Abnahmeverhältnis, Walztemperatur |
Übliche Lieferbedingungen
Die üblichen Lieferzustände von warmgewalztem Blech und Band können sowohl die nachgelagerte Bearbeitung als auch die Methoden der Oberflächenbehandlung beeinflussen.
| Lieferzustand | Gängige Bezeichnung | Behandlungsmethode | Oberflächeneigenschaften | Typische Anwendungen |
|---|---|---|---|---|
| Warmgewalzt | Personalwesen | Direkt nach dem Warmwalzen geliefert | Walzhaut erhalten, dunklere Oberflächenfarbe | Allgemeine Strukturteile, Schweißkonstruktionen |
| Gebeizt | PO oder gebeiztes Blech | Walzhaut entfernt, oft mit optionaler Ölung | Sauberere Oberfläche, gleichmäßigere Farbe | Stanzteile, lackierte Teile, Präzisionsblechkomponenten |
| Kugelgestrahlt | Kugelstrahlen | Oberflächenreinigungsbehandlung | Gleichmäßigere Oberfläche, besser für die Weiterverarbeitung | Schweißkonstruktionen, Oberflächenvorbereitung vor dem Lackieren |
| Geölt | Geölt | Oberfläche mit Rostschutzöl geschützt | Hilft, Rost während Lagerung und Transport zu verhindern | Kurzzeitiger Lager- und Transportschutz |
Eigenschaften von gebeiztem warmgewalztem Stahl
Beizwarmbandstahl wird hergestellt, indem der Zunder von Standard-Warmbandstahl durch einen Beizprozess entfernt wird. Im Vergleich zu herkömmlichem Warmbandstahl bietet er in der Regel eine sauberere Oberfläche, bessere Eignung für Lackierung und Beschichtung sowie stabileres Umform- und Schweißverhalten. Aus diesem Grund wird er häufig für präzise Blechteile, lackierte Bauteile und Produkte verwendet, die eine bessere Oberflächenkonsistenz erfordern.
Im Allgemeinen kostet Beizwarmbandstahl mehr als Standard-Warmbandstahl. In der Serienfertigung kann er jedoch häufig versteckte Kosten reduzieren, die mit Entrosten, Schleifen, Nacharbeit und Oberflächenfehlern verbunden sind.
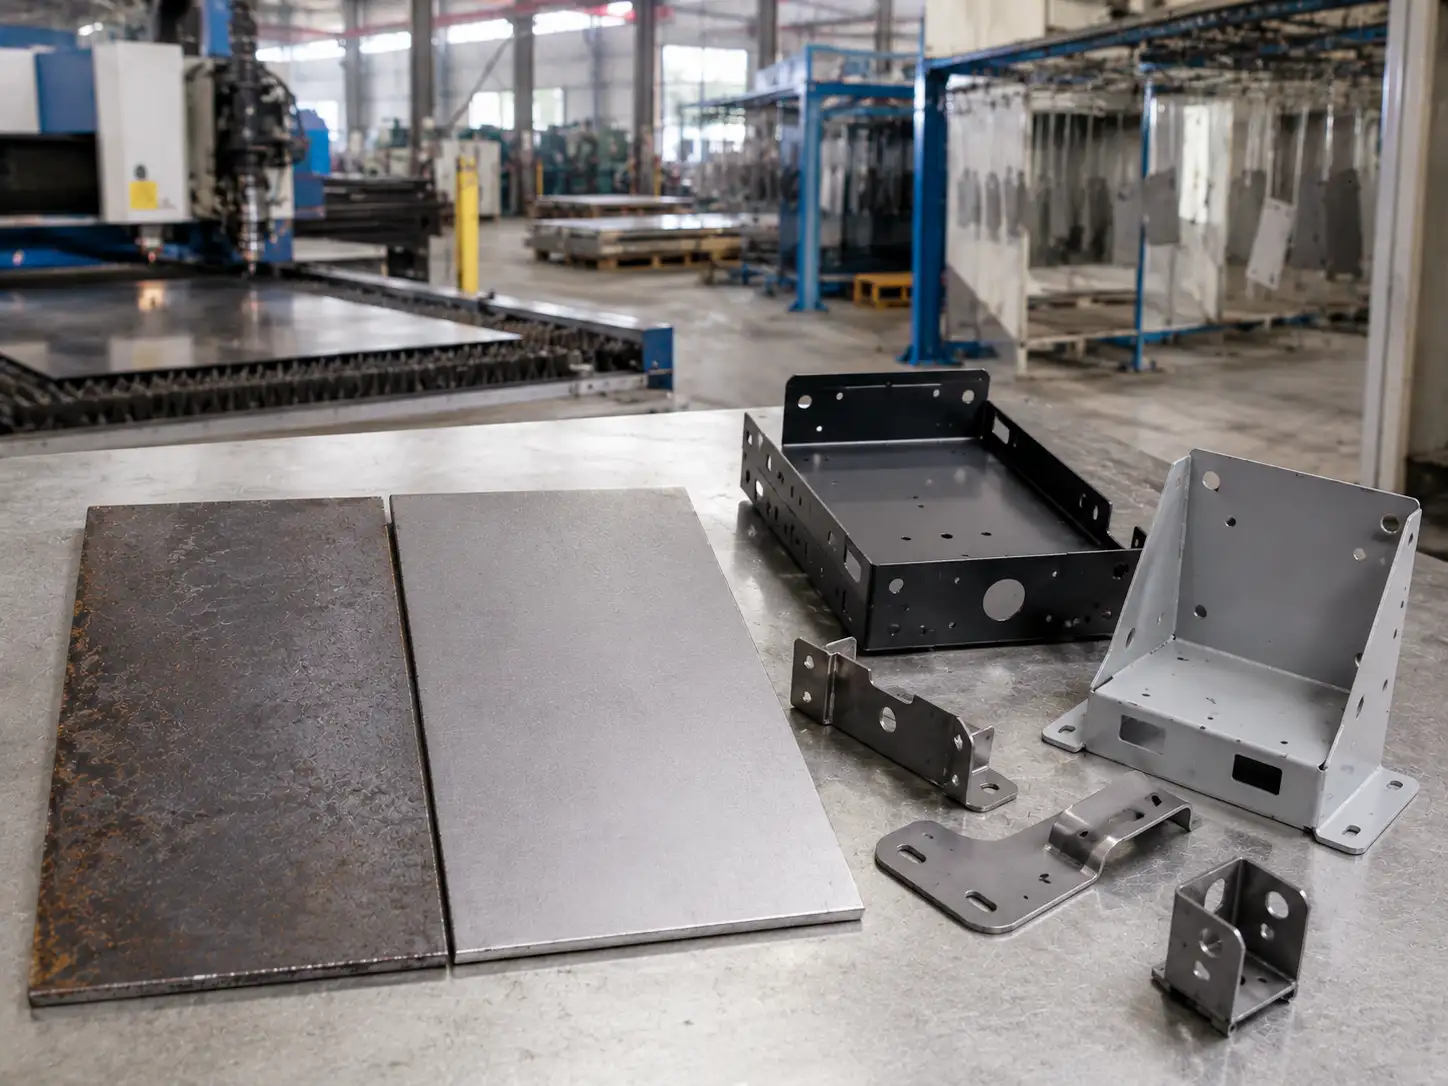
Häufige Oberflächenfehler
| Fehlertyp | Erscheinungsbild | Ursache | Schweregrad | Inspektionsmethode |
|---|---|---|---|---|
| Walzhautablösung | Lokalisierte Stellen mit freiliegendem Grundmetall | Schlechte Haftung der Walzhaut | Mäßig | Sichtprüfung |
| Lochfraß | Kleine Oberflächenvertiefungen | Walzenverschleiß, Einschlüsse oder ähnliche Probleme | Mäßig | Visuelle oder mikroskopische Prüfung |
| Kratzer | Lineare Rillen | Kontaktschäden durch Walzen oder Maschinen | Gering bis mittel | Sichtprüfung |
| Risse | Oberflächenspaltung | Abnormale Materialspannung oder Prozessspannung | Schwerwiegend | Sichtprüfung oder zerstörungsfreie Prüfung |
| Schuppen | Erhabene Bereiche auf der Oberfläche | Brammenfehler oder Walzfehler | Schwerwiegend | Sichtprüfung |
| Welligkeit | Wellen entlang der Walzrichtung | Instabile Formkontrolle während des Walzens | Mäßig | Planheitsmessung |
| Eindrücke | Lokalisierte Dellen | Beschädigte Walzen oder Aufprallschäden | Mäßig | Sichtprüfung |
| Kantenfehler | Kantenrisse oder Grate | Abnormales Besäumen oder schlechte Bandform | Mäßig | Sichtprüfung |
Kompatibilität mit Blechbearbeitungsverfahren
Durch seine Vorteile bei Kosten, Festigkeit und verfügbaren Abmessungen ist Warmbandstahl und -blech aus unlegiertem Stahl für die Blechfertigung sehr praktisch. Verschiedene Güten und Oberflächenzustände unterscheiden sich jedoch darin, wie gut sie sich in bestimmten Verfahren verhalten. Bei der Materialauswahl ist es wichtig, die Bauteilstruktur, die Anforderungen an die Präzision und alle nachgelagerten Oberflächenbearbeitungsprozesse insgesamt zu berücksichtigen.
| Fertigungsverfahren | Empfohlene Güten | Kompatibilität | Wesentliche Leistungsanforderungen | Empfohlener Dickenbereich |
|---|---|---|---|---|
| Biegen / Umformen | Q235B, SPHC | Hoch | Gute Duktilität und mittlere Streckgrenze | 0,8–12 mm |
| Tiefziehen | SPHD, SPHE | Hoch | Hohe Dehnung und niedrige Streckgrenze | 0,8–4 mm |
| Allgemeines Stanzen | Q235B, SPHC | Relativ hoch | Stabile grundlegende Umformbarkeit | 0,8–6 mm |
| Schweißen | Q235B, Q355B | Hoch | Gute Schweißbarkeit und geringes Rissrisiko | 2–30 mm |
| Laserschneiden | Q235, Q355 | Hoch | Stabile Schneidleistung | 0,8–25 mm |
| Plasmaschneiden | Q235, Q355 | Relativ hoch | Geeignet für das Schneiden mitteldicker Platten | 2–25 mm |
| Brennschneiden | Q355, Q420 | Mäßig | Geeignet für dickere Platten | 10–100 mm |
| Zerspanung | 20#, 45# | Relativ hoch | Gute Bearbeitbarkeit | 10–50 mm |
| Wasserstrahlschneiden | Verschiedene Güten | Hoch | Keine Wärmeeinflusszone | 0,8–100 mm |
Oberflächenveredelungsverfahren
Die Oberflächenbehandlung von Warmbandstahl aus unlegiertem Stahl spielt eine entscheidende Rolle bei der Verbesserung der Korrosionsbeständigkeit, der Oberflächenkonsistenz und der Lebensdauer. Sie ist ein wesentlicher Schritt, um Rohmaterial in ein Fertigprodukt umzuwandeln.
| Veredelungsprozess | Hauptzweck | Typische Anwendungen | Hauptmerkmale | Kostenniveau |
|---|---|---|---|---|
| Mechanische Entzunderung | Zunder und Rost entfernen | Standard-Warmwalzstahl | Einfache Ausrüstung, geeignet für grundlegende Oberflächenvorbereitung | Niedrig |
| Beizen | Zunder entfernen | Dünnblech und Leichtblech | Sauberere Oberfläche, besser für die Weiterverarbeitung | Mittel |
| Kugelstrahlen | Oberflächenreinigung und verbesserte Haftung | Mittelblech, Dickblech, Strukturbauteile | Gut geeignet für die Lackiervorbereitung | Mittel |
| Feuerverzinkung | Korrosionsbeständigkeit verbessern | Außenteile, Korrosionsschutzanwendungen | Starker Korrosionsschutz | Mittel bis hoch |
| Elektroverzinkung | Dünne Zinkschutzschicht aufbringen | Dünne Blechteile | Gleichmäßigeres Erscheinungsbild | Mittel bis hoch |
| Pulverbeschichtung | Oberflächenschutz und Dekoration | Strukturbauteile, Gehäusekomponenten | Häufig verwendet für Innen- und Außengerätegehäuse | Mittel |
| Elektrophoretische Beschichtung | Feine Schutzbeschichtung | Präzisionsteile, Sichtteile | Gleichmäßige Beschichtung, geeignet für Serienfertigung | Mittel bis hoch |
| Phosphatieren | Vorbehandlung vor dem Lackieren | Teile, die eine Beschichtung erfordern | Verbessert die Lackhaftung | Gering bis mittel |
