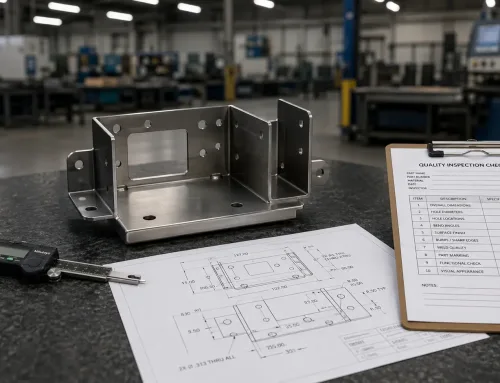
Jedes gefertigte Teil, das eine Fertigungsstätte verlässt, wurde im Rahmen der Qualitätskontrolle von Blechteilen visuell geprüft— unabhängig davon, ob die Zeichnung dies ausdrücklich verlangt oder nicht. Ein Schweißer wirft einen Blick auf eine fertige Naht, bevor er zur nächsten Station geht. Ein Verpacker prüft Paneele auf Kratzer, bevor er sie in Schutzfolie einwickelt. Diese informelle, undokumentierte Form der Sichtprüfung ist im täglichen Fertigungsalltag so verankert, dass die meisten Einkäufer nie darüber nachdenken.
Das Problem beginnt, wenn das Teil an Ihrer Rampe ankommt und etwas nicht stimmt — eine Delle nahe einer Flanschkante, ein pulverbeschichtetes Paneel mit sichtbarer Orangenhaut, ein Edelstahlgehäuse mit Anlassfarben entlang der Schweißnaht. Ohne eine klare Anforderung zur Sichtprüfung in der Zeichnung wird die Frage, ob das Teil akzeptabel ist, eher zu einer Verhandlung als zu einer Verifikation.
Dieser Glossareintrag erklärt, was Sichtprüfung im Kontext der Blechfertigung bedeutet, welche Oberflächendefekte sie abdeckt, wie Abnahmekriterien funktionieren und wie die Anforderung klar auf Zeichnungen und in RFQs spezifiziert wird.
Was Sichtprüfung in der Fertigung bedeutet
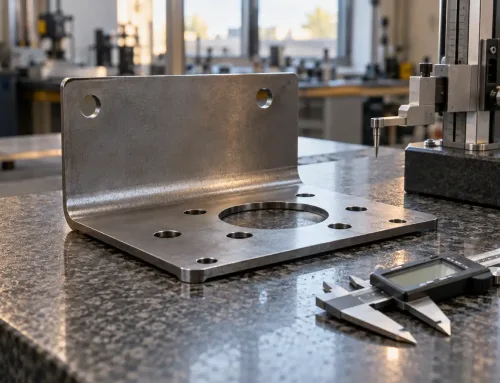
Die Sichtprüfung ist eine Qualitätskontrollmethode, die das menschliche Auge — manchmal unterstützt durch Taschenlampe, Lupe oder Boroskop — verwendet, um den Oberflächenzustand eines gefertigten Teils zu bewerten. In der Blechfertigung ist sie der grundlegendste und am häufigsten ausgeführte Prüfschritt und wird praktisch bei jedem Teil angewendet, unabhängig von dessen Komplexität.
Im Gegensatz zur Maßprüfung, die überprüft, ob die physikalischen Maße eines Teils (Länge, Bohrungsdurchmesser, Biegewinkel) innerhalb der angegebenen Toleranzen liegen, bewertet die Sichtprüfung das Erscheinungsbild und die Oberflächenintegrität. Die beiden Methoden ergänzen sich: Ein Teil kann jede Maßprüfung bestehen und dennoch bei der Sichtprüfung durchfallen — etwa wegen eines tiefen Kratzers auf einer Sichtfläche oder eines Beschichtungsfehlers, der blankes Metall freilegt.
Innerhalb eines typischen Blechfertigungsprozesses erfolgt die Sichtprüfung im laufenden Prozess an mehreren Stellen — nach dem Schneiden und Umformen (um Grate, Dellen oder Verformungen zu erkennen), nach dem Schweißen (um Spritzer, Einbrandkerben oder Verfärbungen zu prüfen) und nach der Oberflächenbehandlung (um die Gleichmäßigkeit der Beschichtung und die Farbabstimmung zu überprüfen). Sie erfordert keine speziellen Messgeräte, aber sie erfordert einen definierten Kriterienkatalog dafür, was einen Fehler darstellt und welcher Fehlergrad akzeptabel ist.
Was die Sichtprüfung an Blechteilen prüft
Der Begriff “Sichtprüfung” klingt einfach, doch die Bandbreite der Oberflächenfehler, die an Blechteilen erkannt werden müssen, ist groß. Jeder Fehlertyp hat eigene Ursachen und unterschiedliche Auswirkungen auf Form, Passung und Funktion.
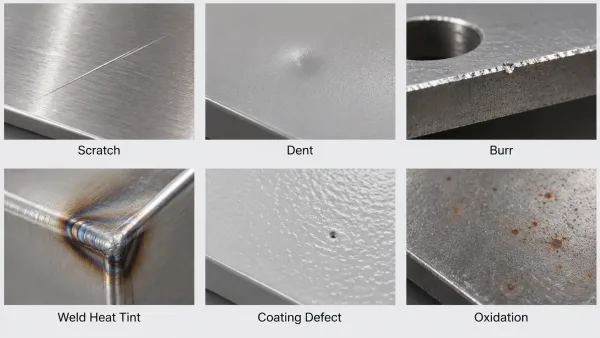
Beispiele für Kratzer, Dellen, Grate, Schweißverfärbungen, Beschichtungsfehler und Oxidation an Blechteilen.
Kratzer. Linienförmige Oberflächenspuren, verursacht durch Handhabung, Werkzeugkontakt oder Verrutschen des Materials während der Bearbeitung. Auf blankem Metall sind Kratzer in erster Linie ein kosmetisches Problem. Auf beschichteten oder eloxierten Oberflächen legt ein Kratzer, der die Deckschicht durchdringt, das Grundmaterial frei, was zu Korrosion führen kann und die Nutzungsdauer des Teils beeinträchtigen kann.
Dellen und Beulen. Lokale Vertiefungen durch Aufprall bei Handhabung, Lagerung oder im Betrieb der Abkantpresse. Dellen sind besonders sichtbar auf flachen, großflächigen Blechen sowie auf gebürsteten oder spiegelglänzenden Oberflächen, wo bereits geringe Oberflächenverformungen das Licht einfangen.
Grate. Scharfe Kanten oder Vorsprünge, die nach Laserschneiden, Stanzen oder Scherschneiden zurückbleiben. Grate können die Montage behindern, Dichtungen oder Schmierstoffdichtungen beschädigen und bei der Handhabung ein Sicherheitsrisiko darstellen. Grate an Kanten, die mit anderen Teilen zusammenpassen, werden in der Regel als Funktionsfehler und nicht als kosmetische Mängel eingestuft.
Schweißspritzer und Hitzeverfärbung. Kleine Metalltröpfchen, die in der Nähe von Schweißnähten an der Oberfläche angeschmolzen sind, oder Farbänderungen (blauer, goldener oder grauer Schimmer), die durch Oxidation beim Schweißen entstehen. Spritzer treten häufig bei MIG-geschweißten Bauteilen aus unlegiertem Stahl auf. Hitzeverfärbung ist besonders auf Edelstahl sichtbar, wo sie auf eine Chromverarmung an der Oberfläche hinweist und die Korrosionsbeständigkeit beeinträchtigen kann, wenn das Teil eine Passivierung erfordert.
Farbabweichung. Ein sichtbarer Farbunterschied zwischen zwei Teilen, die übereinstimmen sollten, oder zwischen zwei Bereichen desselben Teils. Farbabweichungen und die Farbabstimmung von Lacken sind die häufigsten Probleme bei pulverbeschichteten und eloxierten Teilen, da Schwankungen der Badchemie, der Beschichtungsdicke, der Aushärtetemperatur oder der Substratzusammensetzung selbst innerhalb derselben Produktionscharge wahrnehmbare Unterschiede hervorrufen können.
Beschichtungsfehler. Eine Kategorie, die Orangenhaut (eine ungleichmäßige, strukturierte Oberfläche auf pulverbeschichteten Teilen), Pinholes (winzige Poren im Beschichtungsfilm), Läufer und Senkungen (Bereiche, in denen die Beschichtung abgelaufen oder zusammengeflossen ist) und Kantenfreilegung (Bereiche, in denen die Beschichtung zu dünn ist, um scharfe Kanten oder Ecken abzudecken) umfasst. Jeder Fehler hat eine andere Grundursache und eine andere Korrekturmaßnahme.
Verfärbung und Oxidation. Oberflächenfarbveränderungen, die durch chemische Reaktion mit der Umgebung verursacht werden. Unlegierter Stahl entwickelt bei Feuchtigkeit Rostflecken. Aluminium kann nach längerer Lagerung ohne Schutz weiße Oxidflecken aufweisen. Edelstahl kann in Küsten- oder feuchten Umgebungen Teeflecken entwickeln, obwohl das Grundmaterial korrosionsbeständig ist.
Verformung und Verzug. Teile, die aufgrund von Eigenspannungen aus Schneiden, Schweißen oder Wärmebehandlung nicht mehr flach oder gerade sind. Verformung wird üblicherweise dimensional gemessen, aber eine Sichtprüfung kann offensichtlichen Verzug erkennen, bevor ein Teil die formale Maßprüfung durchläuft.
Wie Material und Oberflächenfinish die Prüfung beeinflussen
Die Sichtprüfung ist keine Checkliste, die für alles passt. Die Fehler, nach denen Sie suchen — und die Strenge, mit der Sie sie bewerten — hängen stark vom Material und der Oberflächenbehandlung des Teils ab.
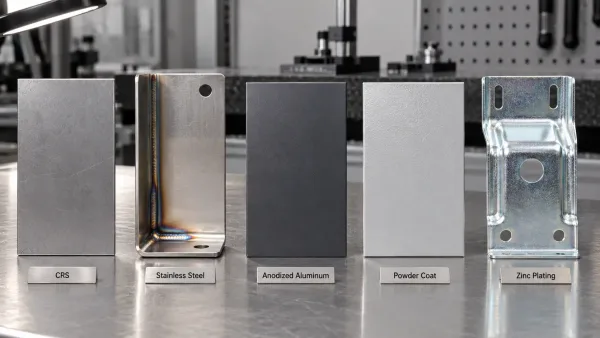
Verschiedene Blechwerkstoffe und Oberflächen erfordern unterschiedliche Prioritäten bei der Sichtprüfung.
Kaltgewalzter Stahl (CRS). Die wichtigsten visuellen Mängel sind Oberflächenkratzer, Transportschläge und Flugrost, wenn das Teil in einer feuchten Umgebung ohne Öl oder Schutzbeschichtung gelagert wird. CRS-Teile, die für Pulverbeschichtung bestimmt sind, haben im blanken Metallzustand geringere optische Anforderungen, aber die fertige Beschichtung muss frei von Pinholes, Läufen und freiliegenden Kanten sein.
Edelstahl. Schweißanlassfarben sind das häufigste visuelle Problem — sie erscheinen als blaue, goldene oder graue Verfärbung entlang der Wärmeeinflusszone und sind selbst nach der Passivierung sichtbar, wenn die Anlassfarbe stark war. Fingerabdrücke und Handhabungsspuren sind auf gebürsteten oder spiegelglänzenden Oberflächen ebenfalls auffällig. Teile, die eine Passivierung erfordern (nach ASTM A967 oder ASTM A380), sollten nach der Behandlung eine einheitliche Oberflächenfarbe aufweisen.
Aluminium. Weich und anfällig für Oberflächenkratzer bei Handhabung und Bearbeitung. Eloxales Aluminium erfordert eine zusätzliche Ebene der Sichtprüfung: Farbgleichheit über die Teile hinweg, gleichmäßige Beschichtungsdicke (sichtbar als gleichmäßiger Oberflächenton) und das Fehlen von Bändern oder Streifenspuren von den Kontaktpunkten der Eloxalaufhängung.
Pulverbeschichtung. Aus Sicht der Sichtprüfung die fehleranfälligste Oberfläche. Orangenhaut, Pinholes, Krater (verursacht durch Oberflächenverunreinigung vor der Beschichtung) und Kantenrückzug (bei dem die Beschichtung an scharfen Kanten dünner wird) sind allesamt häufig. Die Abnahme bezieht sich typischerweise auf Erscheinungsnormen, wie etwa die Richtlinien des Pulverbeschichtungsherstellers oder projektspezifische Anforderungen.
Galvanisierung (Zink, Nickel, Chrom). Die Sichtprüfung konzentriert sich auf die Gleichmäßigkeit der Galvanisierung, das Fehlen von Blasenbildung oder Abblättern sowie die Abdeckung an Vertiefungen und Gewinden. Galvanisierte Teile, an deren Kanten oder Ecken sichtbarer Grundwerkstoff zu sehen ist, können nicht bestehen, wenn die Spezifikation eine vollständige Abdeckung verlangt.
Das praktische Fazit: Die Prüfliste sollte auf der spezifischen Material- und Oberflächenkombination der Zeichnung aufgebaut sein und nicht auf einer allgemeinen Anweisung “auf Fehler prüfen”.
Abnahmekriterien — Wie man Bestanden oder Nicht bestanden beurteilt
Eine Sichtprüfung ohne definierte Abnahmekriterien ist lediglich jemand, der ein Teil ansieht und eine subjektive Beurteilung vornimmt. Damit die Prüfung zu verlässlichen, reproduzierbaren Ergebnissen führt, müssen die Kriterien dokumentiert sein.
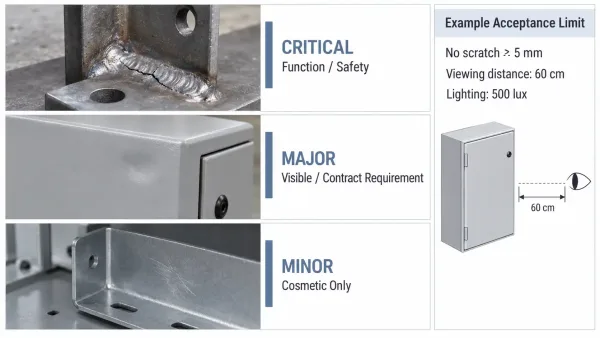
Sichtfehler können anhand definierter Prüfkriterien als kritisch, schwerwiegend oder geringfügig eingestuft werden.
Gängige Referenznormen. Mehrere Branchennormen bieten Rahmenwerke für die Bewertung der Oberflächenqualität:
- ISO 8501-1 — Visuelle Beurteilung der Oberflächenreinheit (hauptsächlich für Stahl vor dem Lackieren oder Beschichten). Definiert Rostgrade (A bis D) und Reinigungsgrade (St2, St3, Sa1, Sa2, Sa2½, Sa3).
- ASTM D3359 — Gitterschnittprüfung für die Haftung von Lack und Beschichtung. Verwendet eine Bewertungsskala von 0B (vollständige Ablösung) bis 5B (keine Ablösung).
- ISO 2409 — Gitterschnittprüfung für Beschichtungen, ähnlich in der Zielsetzung wie ASTM D3359, jedoch mit einem anderen Bewertungssystem (Klasse 0 bis Klasse 5).
Schweregrade von Fehlern. Die meisten Fertigungsqualitätssysteme klassifizieren Sichtfehler in drei Stufen:
- Kritisch — Fehler, die die Funktion, Sicherheit oder strukturelle Integrität des Teils beeinträchtigen. Beispiele: ein Riss in einer tragenden Schweißnaht, ein Beschichtungsfehler, der bei einer korrosionsempfindlichen Anwendung blankes Metall freilegt.
- Schwerwiegend — Fehler, die die Funktion nicht beeinträchtigen, aber vom Endbenutzer bemerkt würden oder eine vertragliche Anforderung verletzen. Beispiele: sichtbare Delle auf einer sichtbaren Fläche, Farbabweichung zwischen passenden Paneelen.
- Geringfügig — Fehler, die optisch nicht perfekt sind, aber bei normaler Nutzung wahrscheinlich nicht auffallen. Beispiele: eine leichte Handhabungsmarkierung auf einer nicht sichtbaren Oberfläche, leichte Orangenhaut an einer inneren Halterung.
Wenn kein Standard angegeben ist. Wenn die Zeichnung oder der Auftrag keinen bestimmten Prüfstandard nennt, wendet der Hersteller in der Regel eine interne Qualitätsrichtlinie an — im Allgemeinen muss das Teil frei von Fehlern sein, die aus Armlänge (~60 cm) bei normaler Raumbeleuchtung sichtbar sind. Dies ist eine Branchenkonvention, keine Garantie, und es ist ein Grund, warum die Angabe von Abnahmekriterien in der Zeichnung zu vorhersehbareren Ergebnissen führt.
So spezifizieren Sie die Sichtprüfung auf Zeichnungen und in RFQs
Die häufigste Ursache von Streitigkeiten bei der Sichtprüfung ist nicht die Prüfung selbst — sondern das Fehlen einer klaren Spezifikation. Wenn eine Zeichnung “Sichtprüfung erforderlich” angibt, ohne einen klaren Prüfplan, der festlegt, was zu prüfen ist, welche Norm gilt oder wie viele Teile zu kontrollieren sind, füllt der Hersteller die Lücke mit seinem eigenen Ermessen, das nicht mit der Erwartung des Käufers übereinstimmen muss.
Was in die Zeichnung aufzunehmen ist. Eine gut spezifizierte Sichtprüfungsangabe sollte Folgendes abdecken:
- Prüfbereich. Welche Oberflächen geprüft werden müssen — alle Oberflächen, nur sichtbare Sichtflächen oder eine in der Zeichnung markierte bestimmte Zone (z. B. “Frontplatte — Sichtfläche”).
- Zu prüfende Fehlertypen. Nennen Sie die für das Teil relevanten spezifischen Fehler — Kratzer, Dellen, Beschichtungsfehler, Farbabgleich oder alle davon.
- Abnahmestandard oder -niveau. Verweisen Sie auf einen spezifischen Standard (ISO 8501-1, ASTM D3359) oder definieren Sie eine Bestanden/Nicht-bestanden-Schwelle (z. B. “keine Kratzer länger als 5 mm, sichtbar bei 60 cm unter 500 lux Beleuchtung”).
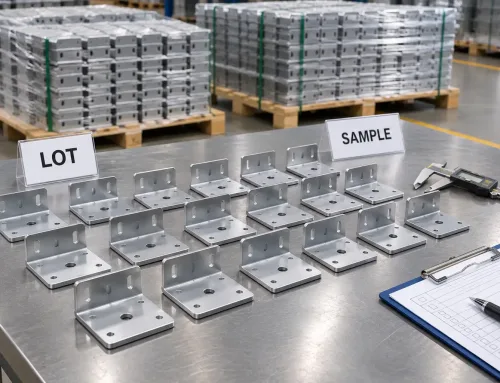
- Stichprobenplan (oft im FAI-Zeichnungspaket definiert). Geben Sie an, ob 100% der Teile geprüft werden oder eine Stichprobenmethode gilt (z. B. AQL-basierte Stichprobenprüfung nach ISO 2859-1).
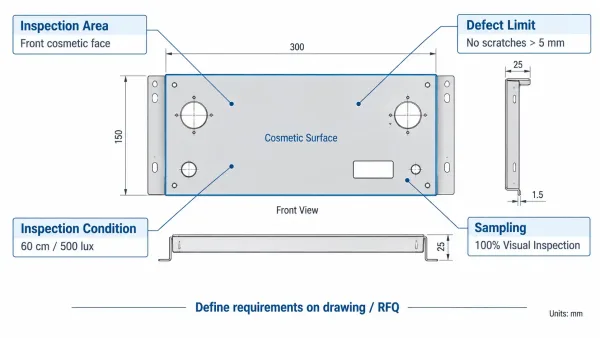
Beispiel einer Zeichnungsangabe mit Prüfbereich, Fehlergrenzen, Abnahmekriterien und Stichprobenanforderungen.
Was in die RFQ aufzunehmen ist. In der Angebotsphase nehmen Sie dieselben Informationen in das Zeichnungspaket auf oder legen sie diesem bei. Wenn das Teil eine Sichtflächenanforderung hat, die die Kosten beeinflusst (z. B. eine kratzerfreie Zone oder eine bestimmte Farbabstimmung mit einer vorhandenen Musterprobe), weisen Sie frühzeitig darauf hin—idealerweise bei der Erstmusterfreigabe—diese Anforderungen erhöhen oft die Prüfzeit, die Verpackungskosten oder die Ausschussquote, die der Hersteller in das Angebot einpreisen muss.
Was passiert, wenn die Anforderung unklar ist. Ohne explizite Kriterien wenden Hersteller ihren Standardqualitätsprozess an, der von Betrieb zu Betrieb variiert. Manche prüfen jedes Teil vor dem Versand visuell; andere ziehen Stichproben. Wenn die Erwartung des Käufers strenger ist als die Standardeinstellung des Herstellers, führt das Ergebnis fast immer zu einem Streit bei der Eingangsprüfung — die Art, deren Klärung mehr kostet, als die korrekte Spezifikation von Anfang an gekostet hätte.
Wichtige Erkenntnisse
- Die Sichtprüfung bewertet das Oberflächenerscheinungsbild und die Unversehrtheit — sie ist eine Ergänzung zur Maßprüfung, kein Ersatz dafür.
- Die Fehler, nach denen Sie suchen, hängen vom Material und der Oberflächenbeschaffenheit des Teils ab; ein CRS-Winkelblech und eine eloxierte Aluminiumplatte erfordern unterschiedliche Prüfprioritäten.
- Abnahmekriterien müssen definiert werden — entweder durch Verweis auf einen Standard (ISO 8501-1, ASTM D3359) oder durch Festlegung einer Bestanden/Nicht-bestanden-Schwelle in der Zeichnung.
- Eine klare Spezifikation in Zeichnungen und RFQs reduziert Angebotsstreitigkeiten, vermeidet Ablehnungen bei der Eingangsprüfung und gibt dem Hersteller ein definiertes Ziel, auf das er hinarbeiten kann.