AAkzeptanzkriterien sind die im Voraus festgelegten, messbaren Bedingungen, die ein gefertigtes Teil erfüllen muss, bevor es für den Versand freigegeben wird. Sie übersetzen die Konstruktionsabsicht eines Teils in konkrete Pass/Fail-Regeln, die Prüfer an definierten Kontrollpunkten anwenden — und verwandeln subjektive Ermessensentscheidungen in objektive, dokumentierte Entscheidungen.
Was sind Akzeptanzkriterien?
In der Fertigung definieren Akzeptanzkriterien, wie “gut genug” für ein bestimmtes Teil aussieht. Sie sind nicht dasselbe wie Spezifikationen. Eine Spezifikation beschreibt, was ein Teil sein soll — seine Abmessungen, sein Material und seine Oberfläche. Akzeptanzkriterien beschreiben, wie festgestellt wird, ob das Teil diese Spezifikation tatsächlich erfüllt — welche Messungen durchzuführen sind, welche Prüfmethoden und -instrumente zu verwenden sind und welcher Wertebereich akzeptabel ist.
Zum Beispiel könnte eine Spezifikation einen Lochdurchmesser von 10 mm vorschreiben. Die Akzeptanzkriterien würden festlegen, dass der gemessene Durchmesser zwischen 9,95 mm und 10,05 mm, liegen muss, gemessen mit einem Bolzenlehre oder Koordinatenmessgerät (KMG), bei einer definierten Prüfhäufigkeit.
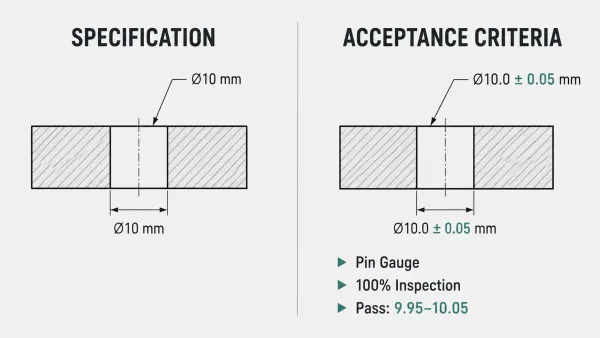
Ein technisches Vergleichsdiagramm, das den Unterschied zwischen einer Spezifikation (“Lochdurchmesser 10 mm”) und den zugehörigen Akzeptanzkriterien (“10,0 ± 0,05 mm, Bolzenlehre, 100%-Prüfung”) veranschaulicht und zeigt, wie jedes auf einer Zeichnung dokumentiert wird.
Diese Unterscheidung ist wichtig, weil Spezifikationen ohne Akzeptanzkriterien Raum für Interpretation lassen. Wenn ein Käufer und ein Hersteller uneinig darüber sind, ob ein Teil akzeptabel ist, liegt die Ursache fast immer in einer Lücke zwischen dem, was spezifiziert wurde, und dem, was tatsächlich als bestehbar definiert wurde.
Attributkriterien vs. variable Kriterien
Akzeptanzkriterien in der Fertigung fallen in zwei Kategorien, und der gewählte Typ beeinflusst, wie Teile geprüft werden und welches statistische Vertrauen erforderlich ist.
Attributkriterien erzeugen ein binäres Ergebnis — konform oder nicht konform, bestanden oder nicht bestanden. Sie gelten für Merkmale, die nicht sinnvoll auf einer kontinuierlichen Skala gemessen werden können. Beispiele sind die Oberflächenbeschaffenheitsklassifizierung (glatt vs. strukturiert), das Vorhandensein von Etiketten oder ob eine Schweißnaht durchgehend oder unterbrochen ist. Ein Prüfer klassifiziert jede Einheit anhand eines definierten Standards, ohne einen numerischen Wert zu erfassen.
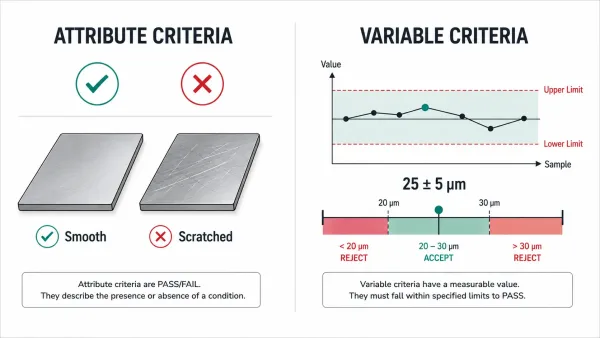
Ein technisches Vergleichsdiagramm, das Attributkriterien (binäre Pass/Fail-Entscheidung) auf der linken Seite und variable Kriterien (numerische Messung gegen einen Toleranzbereich) auf der rechten Seite zeigt, mit repräsentativen Beispielen für jeden Typ.
Variable Kriterien erzeugen eine gemessene Zahl, die mit einem Spezifikationsbereich verglichen wird. Dimensionale Toleranzen (±0,1 mm), Härtewerte (HRC 58–62) und Beschichtungsdicke (25 ± 5 μm) sind alles variable Kriterien. Da variable Daten statistisch analysiert werden können, ermöglichen sie die Verwendung von Prozessfähigkeitsindizes (Cpk) und Stichprobenplänen, die die Prüfkosten senken und gleichzeitig das Vertrauen in die Losqualität aufrechterhalten.
Die meisten Blechteile erfordern eine Mischung aus beiden Typen. Lochdurchmesser und Biegewinkel werden typischerweise durch variable Kriterien kontrolliert, während visuelle Defekte (Kratzer, Dellen, Verfärbungen) nach Attributkriterien beurteilt werden.
Woher Akzeptanzkriterien stammen
Akzeptanzkriterien entstehen nicht aus dem Nichts. Sie stammen aus drei Quellen, und eine gut vorbereitete Zeichnung wird alle zutreffenden referenzieren.
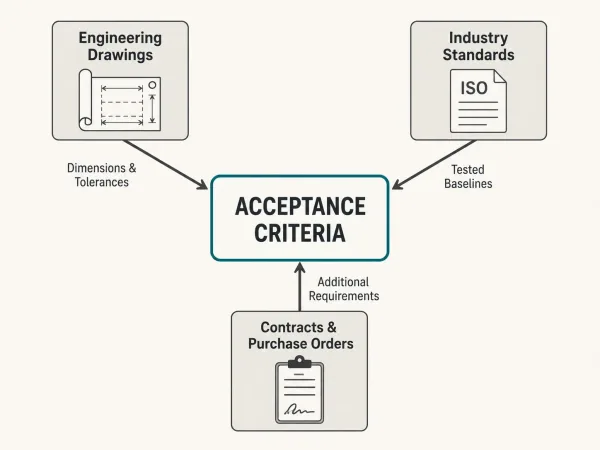
Ein strukturiertes Diagramm, das die drei Ursprünge von Akzeptanzkriterien in der Fertigung veranschaulicht — technische Zeichnungen, Industrienormen und Verträge/Bestellungen — jeweils verbunden mit einem zentralen “Akzeptanzkriterien”-Block.
Technische Zeichnungen sind die primäre Quelle. Wenn ein Ingenieur eine Abmessung mit einer Toleranz spezifiziert — sagen wir, 50,0 ± 0,2 mm — ist diese Toleranz ein Akzeptanzkriterium. Der Schriftkopf der Zeichnung definiert oft Standardtoleranzen für Abmessungen ohne explizite Werte, und Hinweise können spezifische Prüfmethoden oder Normen referenzieren.
Industrienormen bieten getestete Grundlagen, auf die sich sowohl Käufer als auch Hersteller beziehen können. Gängige Normen sind ISO 2768 für allgemeine Toleranzen, ASTM A36 für mechanische Eigenschaften von Kohlenstoffstahl, ISO 5817 für Schweißqualitätsstufen und ASTM B117 für Salzsprühnebel-Korrosionstests. Das Referenzieren einer Norm auf der Zeichnung beseitigt Mehrdeutigkeit — beide Parteien wissen genau, was “akzeptabel” bedeutet.
Verträge und Bestellungen fügen manchmal Anforderungen hinzu, die über das hinausgehen, was die Zeichnung spezifiziert. Ein Käufer könnte einen Erstmusterprüfbericht (FAI), spezifische Verpackungsmethoden oder eine engere Toleranz als die Norm erlaubt verlangen. Diese vertraglichen Anforderungen werden Teil der Akzeptanzkriterien und sollten zusammen mit der Zeichnung dokumentiert werden, um Verwirrung während der Produktion zu vermeiden.
Was Akzeptanzkriterien bei Blechteilen abdecken
Für Käufer und Ingenieure, die kundenspezifische Blechfertigung, beschaffen, erstrecken sich Akzeptanzkriterien typischerweise über fünf Dimensionen. Understanding what each covers helps ensure nothing critical is left undefined on the drawing.
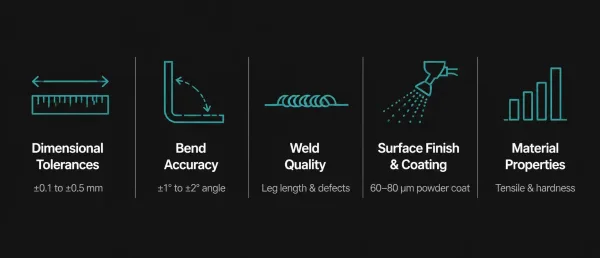
A structured infographic presenting the five key dimensions of acceptance criteria for fabricated sheet metal parts, each with a representative icon and brief descriptor.
Dimensional tolerances control linear dimensions (length, width, height), hole positions and diameters, and cutout profiles. For sheet metal parts made by laser cutting or punching, dimensional tolerances of ±0.1 mm to ±0.5 mm are common, depending on the process and material thickness.
Bend accuracy includes bend angle (typically ±1° to ±2°), bend radius, and the resulting flange length. Bending tolerances are influenced by material type, thickness, and the bending method (air bending, bottoming, or coining). A bend that is even slightly off can cause assembly interference or weaken the part.
Weld quality is defined by weld size (leg length, throat thickness), appearance (uniformity, spatter), and allowable defects (porosity, undercut, incomplete fusion). Standards such as AWS D1.1 (structural steel) or ISO 5817 (fusion welding) classify weld quality into levels — and the drawing should specify which level applies.
Surface finish and coating requirements cover coating type and thickness (e.g., powder coating at 60–80 μm), adhesion (measured by cross-hatch test per ASTM D3359), color matching, and corrosion resistance (often validated by salt spray testing per ASTM B117). For parts that require specific surface roughness, Ra values (e.g., Ra 0.8 μm) should be called out on the drawing.
Material properties include chemical composition and mechanical properties such as tensile strength, yield strength, and hardness. These are typically verified through mill test certificates provided by the material supplier, and the drawing should reference the applicable material standard (e.g., ASTM A240 for stainless steel, EN 10025 for structural steel).
Wenn Akzeptanzkriterien fehlen oder unklar sind
The most expensive problems in custom part procurement rarely come from poor manufacturing — they come from unclear expectations. When a drawing does not define acceptance criteria, the manufacturer must fall back on industry norms or internal manufacturing quality requirements. These defaults are often reasonable, but they are not guaranteed to match what the buyer has in mind.
The consequences are predictable. Parts are produced, shipped, and then rejected during incoming inspection because the buyer expected a tighter tolerance, a different surface finish, or a specific inspection method that was never communicated. The result is a cycle of rework requests, delivery delays, and cost overruns that could have been avoided with a few lines on the drawing.
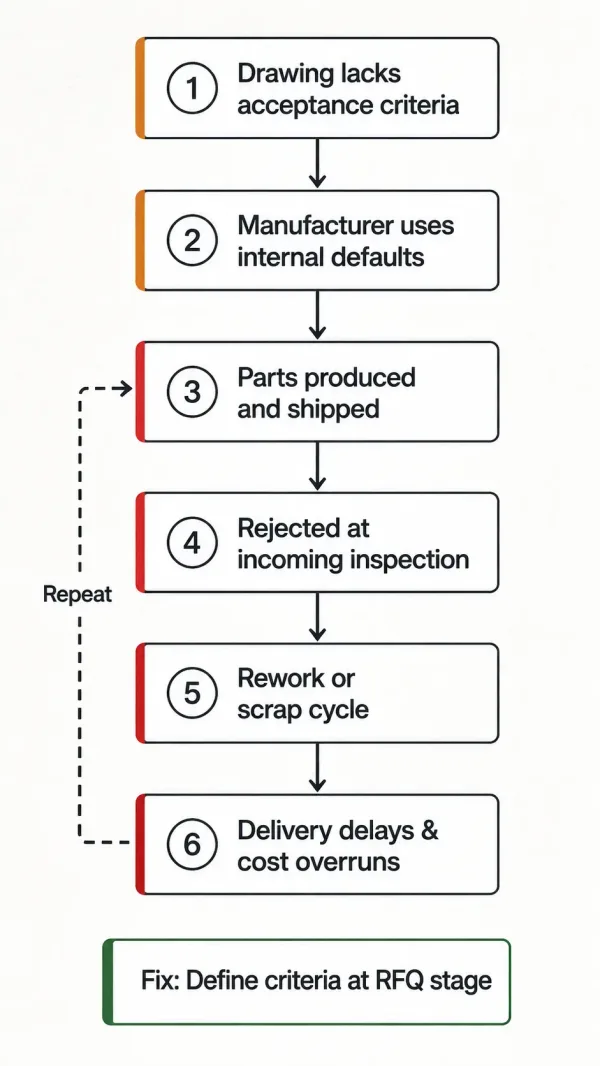
A flowchart illustrating the negative cycle that occurs when acceptance criteria are undefined on a drawing, from unclear specifications through manufacturing defaults, shipment, incoming inspection rejection, rework, and delivery delays.
This is especially true for low-volume or prototype sheet metal projects, where the cost of a single reworked batch can exceed the original order value. Investing time in defining acceptance criteria before the RFQ stage — not after the parts arrive — is one of the most effective ways to reduce procurement risk.
Wie man Akzeptanzkriterien auf seinen Zeichnungen spezifiziert
If your drawing currently relies on general notes like “parts must meet quality standards,” it is not providing enough information. Here are five steps to make your acceptance criteria actionable.
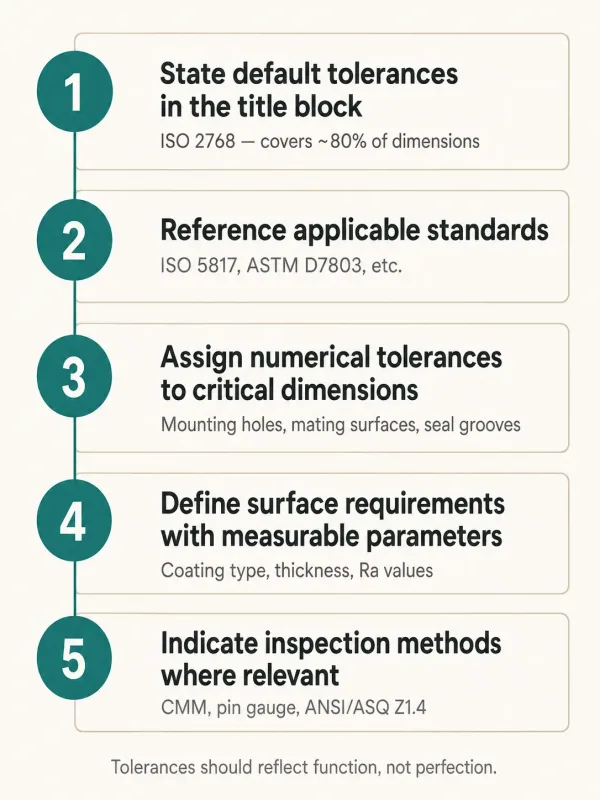
A five-step visual guide illustrating how to specify acceptance criteria on engineering drawings, from defining title block tolerances to indicating inspection methods.
State default tolerances in the title block. Define the tolerance band for dimensions that do not carry individual annotations. Common choices follow ISO 2768 (fine or medium class) or a company-specific standard. This single step eliminates ambiguity for roughly 80% of dimensions on a typical sheet metal drawing.
Reference applicable standards. If a part must meet a specific material grade, weld quality level, or coating specification, cite the standard number and edition directly on the drawing. For example: “Weld quality per ISO 5817, Class B” or “Powder coat per ASTM D7803, 60–80 μm.”
Assign numerical tolerances to critical dimensions. For features that directly affect fit, function, or safety — such as mounting hole positions, mating surfaces, or seal grooves — specify explicit tolerances rather than relying on the title block default. Tighter tolerances cost more to produce, so apply them only where function demands it.
Define surface requirements with measurable parameters. Instead of writing “good surface finish,” specify coating type, thickness range, adhesion method, and any environmental testing (salt spray hours, UV exposure). For bare metal surfaces, call out the Ra value and measurement method.
Indicate inspection methods where relevant. If a dimension must be verified with a specific instrument (CMM, pin gauge, optical comparator) or at a specific frequency (100% inspection vs. sampling per ANSI/ASQ Z1.4), state it on the drawing. This ensures the manufacturer’s inspection process matches your expectations.
A final note: acceptance criteria should reflect function, not perfection. If a dimension is cosmetic and has no effect on assembly, a wider tolerance reduces cost without sacrificing quality. Reserve tight tolerances for features that genuinely matter.
FAQs
If your current drawings lack defined acceptance criteria — or if you are unsure whether your existing specifications are sufficient — our engineering team can review your parts before quoting. A quick DFM review at the RFQ stage often prevents weeks of back-and-forth later in production.