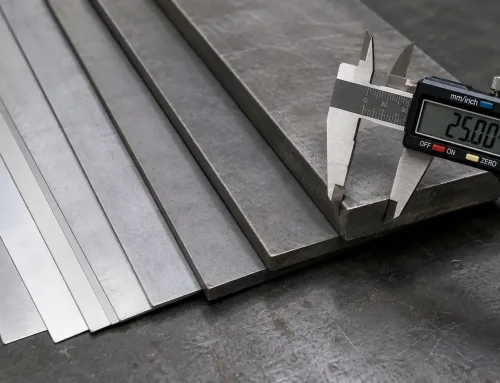
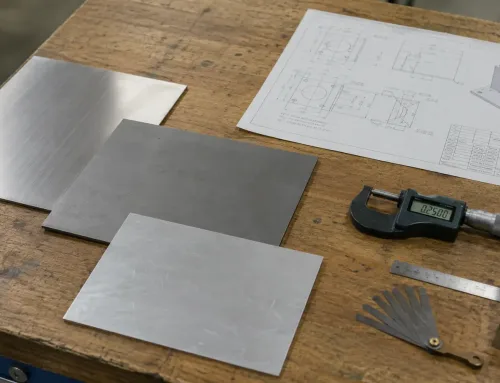
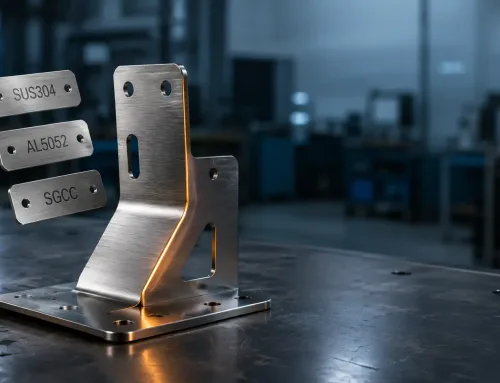
EJedes Blech, das Sie bestellen, hat eine Nenndicke — 1,0 mm, 2,0 mm, 3,0 mm und so weiter. Aber die tatsächliche Dicke des Blechs, das Sie erhalten, wird nicht genau diese Zahl sein. Sie wird leicht darüber oder leicht darunter liegen, und diese zulässige Abweichung nennen Ingenieure Dickentoleranz.
Das Verständnis davon, Blechdicke im Design ist wichtig, weil sie beeinflusst, wie Teile zusammenpassen, wie Schweißnähte halten und ob Ihr Lieferant Material liefert, das Sie tatsächlich verwenden können. Dieser Leitfaden erklärt, woher die Dickentoleranz kommt, was die gängigen Normen sagen und wie man sie korrekt in seinen Zeichnungen spezifiziert.
Woher die Dickentoleranz kommt
Die Dickentoleranz ist keine willkürliche Zahl, die ein Walzwerk wählt. Sie ist eine direkte Folge davon, wie flachgewalztes Metall hergestellt wird.
Variablen des Walzprozesses
Beim Warm- oder Kaltwalzen durchläuft das Metall eine Reihe von Walzen, die seine Dicke auf das Zieldickenmaß reduzieren. Mehrere Variablen machen es physikalisch unmöglich, über jeden Punkt jeder Coil eine exakte Dicke einzuhalten:
- Präzision des Walzspalts — der Abstand zwischen den Walzen schwankt leicht aufgrund von Wärmeausdehnung und mechanischem Verschleiß.
- Variation der eingehenden Bramme — die Ausgangsdicke der gegossenen Bramme oder des Warmbands ist nie vollkommen gleichmäßig.
- Materialrückfederung — nach dem Durchlaufen der Walzen erholt sich das Metall elastisch um einen kleinen Betrag, und diese Erholung variiert über die Breite und Länge des Blechs.
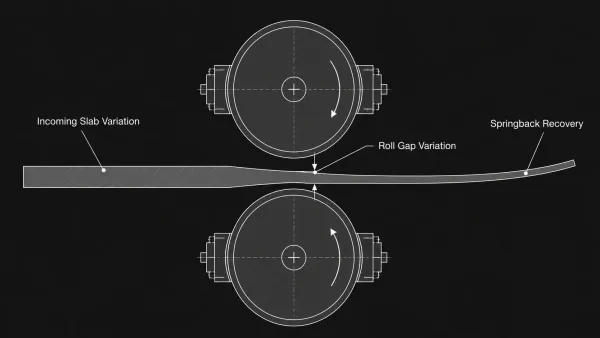
Drei inhärente Variablen im Walzprozess — Walzspalt, Variation der eingehenden Bramme und Rückfederung — machen eine exakte Dickenkontrolle physikalisch unmöglich.
Diese Variablen sind dem Walzprozess inhärent. Eine engere Toleranz ist erreichbar, erfordert jedoch mehr Durchgänge, langsamere Linengeschwindigkeiten und häufigere Dickenmessungen — all dies erhöht die Kosten.
Warum dickeres Material eine weitere Toleranz hat
Mit zunehmender Blechdicken Nenndicke, vergrößert sich auch das absolute Toleranzband. Ein 0,5-mm-Blech könnte eine Toleranz von ±0,03 mm aufweisen, während ein 6,0-mm-Blech ±0,20 mm oder mehr aufweisen könnte.
Dies liegt daran, dass die zum Verformen von dickerem Material erforderliche Walzkraft größer ist und kleine Kraftschwankungen größere absolute Abweichungen erzeugen. Das Verhältnis von Toleranz zu Nenndicke bleibt tatsächlich relativ konstant, aber der absolute Wert wächst.
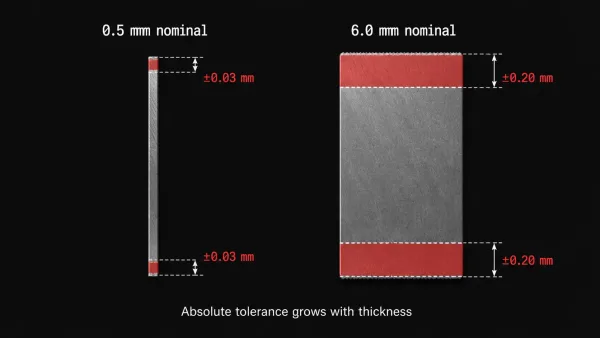
Mit zunehmender Nenndicke verbreitert sich das absolute Toleranzband — ein 0,5-mm-Blech kann ±0,03 mm einhalten, während ein 6,0-mm-Blech ±0,20 mm zulassen kann.
Gängige Normen für Dickentoleranz
Wenn Sie eine Materialgüte und Dicke Dickentoleranz, in einer Zeichnung spezifizieren, hängt die anwendbare Toleranz davon ab, welche Norm dieses Material regelt. Verschiedene Normungsorganisationen veröffentlichen ihre eigenen Toleranztabellen, und die Werte sind nicht immer identisch.
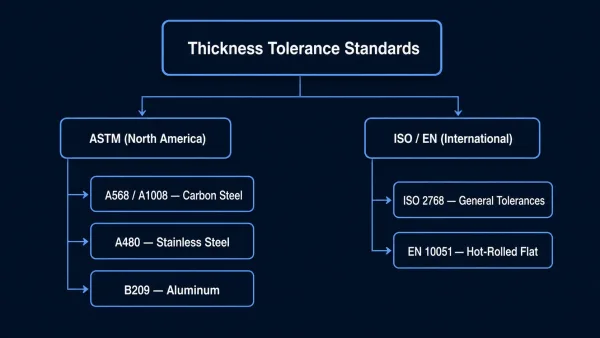
Die wichtigsten Dickentoleranznormen sind nach Region und Materialtyp gegliedert — ASTM-Normen dominieren die nordamerikanische Praxis, während ISO- und EN-Normen international verwendet werden.
ASTM-Normen für Stahlblech und -platte
In Nordamerika sind die am häufigsten referenzierten Normen:
- ASTM A568 / A1008 — deckt warmgewalztes und kaltgewalztes Kohlenstoffstahlblech ab. Die Toleranzwerte hängen vom Dickenbereich, der Breite und davon ab, ob das Blech besäumt oder walzkantig ist.
- ASTM A480 — deckt Edelstahlblech, -band und -platte ab. Die Toleranzen werden separat für warmgewalzte und kaltgewalzte Produkte spezifiziert.
Typische Dickentoleranzen nach ASTM A480 für kaltgewalztes Edelstahlblech (Breite < 1250 mm) reichen von ±0,01 mm für Material unter 0,20 mm Dicke bis zu ±0,07 mm für Material mit 2,50–3,00 mm Dicke.
ISO- und EN-Normen für allgemeine Toleranzen
- ISO 2768-1 — definiert allgemeine Toleranzen für Längen- und Winkelmaße, einschließlich der Dicke, wenn keine spezifische Toleranz in der Zeichnung angegeben ist. Es werden vier Toleranzklassen definiert: f (fein), m (mittel), c (grob) und v (sehr grob).
- EN 10051 — legt Dickentoleranzen für warmgewalzte, unbeschichtete Flachstahlerzeugnisse fest.
ISO 2768 wird häufig als Standardvorgabe in technischen Zeichnungen verwendet. Wenn Sie einen Schriftkopf mit dem Verweis “ISO 2768-m” sehen,” beträgt die Dickentoleranz für Maße bis 30 mm in der Regel ±0,2 mm in der mittleren Klasse.
So lesen Sie eine Toleranztabelle in einer Werkstoffspezifikation
Toleranztabellen in Werkstoffnormen sind nach Dickenbereich und häufig auch nach Blechbreite gegliedert. Breitere Bleche weisen in der Regel etwas größere Toleranzen auf, da der Walzprozess weniger Kontrolle über die Dickenabweichung von Kante zu Kante ermöglicht.
Bei der Suche nach einem Wert, suchen Sie die Zeile, die Ihrer Nenndicke entspricht, und die Spalte, die Ihrer Blechbreite entspricht — der Schnittpunkt ergibt die anwendbare ± Toleranz.
Dickentoleranz nach Werkstoff
Verschiedene Metalle verhalten sich beim Walzen unterschiedlich, daher variieren ihre Dickentoleranzen. Die folgenden Tabellen fassen typische Bereiche für gängige Blechwerkstoffe zusammen.
Kohlenstoffstahl
Kaltgewalztes Kohlenstoffstahlblech (ASTM A1008) weist in der Regel engere Toleranzen auf als warmgewalztes (ASTM A1011), da der Kaltwalzprozess eine feinere Dickenkontrolle ermöglicht.
Für ein 1,0 mm kaltgewalztes Blech unter 1000 mm Breite, beträgt die typische Toleranz ±0,05 mm. Dieselbe Nenndicke in warmgewalzter Form könnte ±0,10 mm oder mehr betragen.
Edelstahl
Edelstahl ist härter als Kohlenstoffstahl, was das Walzen auf präzise Dicke erschwert. Die strengeren Qualitätsanforderungen vieler Edelstahlanwendungen bedeuten jedoch, dass Walzwerke oft engere Toleranzen einhalten.
Für austenitische Güten (304, 316) im Bereich von 1,0–1,5 mm, sind gemäß ASTM A480 ±0,035 bis ±0,040 mm zu erwarten.
Aluminium
Aluminium ist weicher und formbarer als Stahl, was im Allgemeinen eine engere Dickenkontrolle ermöglicht.
Für 6061- oder 5052-Legierungsblech im Bereich von 1,0–1,2 mm, liegen die typischen Toleranzen bei ±0,04 bis ±0,08 mm, abhängig von Breite und Zustand. The applicable standard is ASTM B209.
| Material | Dickenbereich | Typische Toleranz (Breite < 1250 mm) |
|---|---|---|
| Kaltgewalzter Kohlenstoffstahl | 0,5–2,0 mm | ±0,05 bis ±0,10 mm |
| Warmgewalzter Kohlenstoffstahl | 1,5–6,0 mm | ±0,10 bis ±0,30 mm |
| Edelstahl (kaltgewalzt) | 0,2–3,0 mm | ±0,01 bis ±0,07 mm |
| Aluminium (5052/6061) | 0,5–6,0 mm | ±0,03 bis ±0,20 mm |
Die Werte sind repräsentative Bereiche. Überprüfen Sie stets anhand der spezifischen Werkstoffnorm und des Walzwerkszeugnisses.
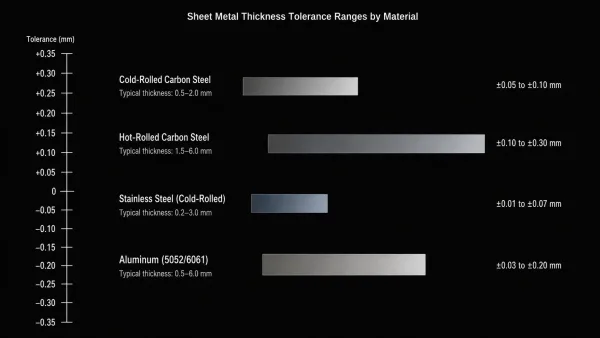
Typische Dickentoleranzbereiche variieren erheblich je nach Werkstoff — kaltgewalzter Kohlenstoffstahl und Aluminium weisen engere Toleranzen auf, während warmgewalzter Stahl größere Abweichungen zulässt.
Wie man die Dickentoleranz in Zeichnungen spezifiziert
Eine der häufigsten Ursachen für Missverständnisse zwischen Käufern und Herstellern ist die Art und Weise, wie Anforderungen in Blechzeichnungen die Dickentoleranz definieren.
Wenn Ihre Zeichnung keine explizite Dickentoleranz angibt, verwendet der Hersteller den Standardwert aus der Werkstoffnorm — der möglicherweise nicht Ihren Anforderungen entspricht.
Standardtoleranzen im Schriftfeld
Die meisten technischen Zeichnungen enthalten einen allgemeinen Toleranzblock, der für alle Maße ohne spezifische Angaben gilt.
Ein typischer Eintrag könnte lauten: “Längenmaße: ±0,2 mm (ISO 2768-m).”
Dies deckt die Dicke zusammen mit allen anderen Längenmaßen ab. Wenn die Standardtoleranz für Ihre Anwendung akzeptabel ist, ist keine zusätzliche Bemaßung erforderlich.
Wann die Dickentoleranz explizit angegeben werden muss
Eine explizite Dickenangabe ist erforderlich, wenn:
- Das Teil mit einer anderen Komponente zusammengefügt werden muss, bei der die Dicke direkt den Sitz beeinflusst (z. B. eine Nut oder Rille).
- Das Material einer Oberflächenbehandlung unterzogen wird (Eloxieren, Galvanisieren, Pulverbeschichten), bei der Dickenabweichungen den endgültigen Schichtaufbau beeinflussen.
- Das Teil in einer Schweißbaugruppe verwendet wird, bei der Dickenunterschiede zwischen den Fügeteilen zu Schweißfehlern führen.
- Ihr Lieferant eine andere Werkstoffnorm verwendet als die, von der Sie ausgegangen sind.
Beispiele für Zeichnungsangaben
Eine klare Dickenangabe auf einer Zeichnung könnte folgendermaßen aussehen:
Werkstoff: ASTM A1008 CS Type B, 1,5 mm ±0,05 mm
Dies teilt dem Lieferanten den Werkstoff, die Nenndicke und die zulässige Toleranz in einer einzigen Zeile mit.
Without the ±0.05 mm callout, the supplier might apply the standard tolerance for that material and width, which could be ±0.08 mm or more.
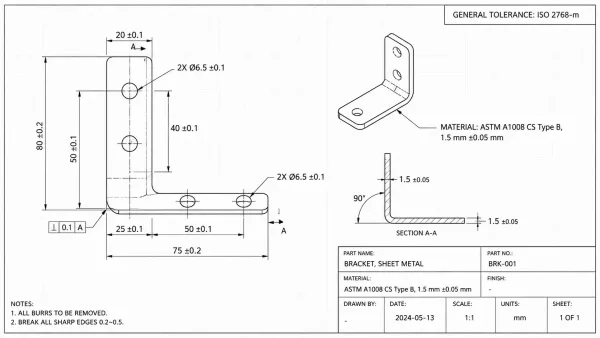
Eine klare Zeichnungsangabe spezifiziert die Werkstoffnorm, die Nenndicke und die zulässige Toleranz in einer einzigen Zeile — und beseitigt Unklarheiten für den Hersteller.
Was passiert, wenn die Dicke außerhalb der Toleranz liegt
Die Dickentoleranz ist nicht nur eine Zahl auf einem Datenblatt. Wenn die tatsächliche Materialdicke außerhalb des spezifizierten Bereichs liegt, folgen reale Fertigungs- und Montageprobleme.
Montage- und Passungsprobleme
Wenn ein 2,0-mm-Blech mit 2,15 mm ankommt — noch innerhalb einiger Standardtoleranzen, aber außerhalb Ihrer Designannahme — passen Teile, die für das Einführen in einen 2,0-mm-Schlitz ausgelegt waren, nicht mehr.
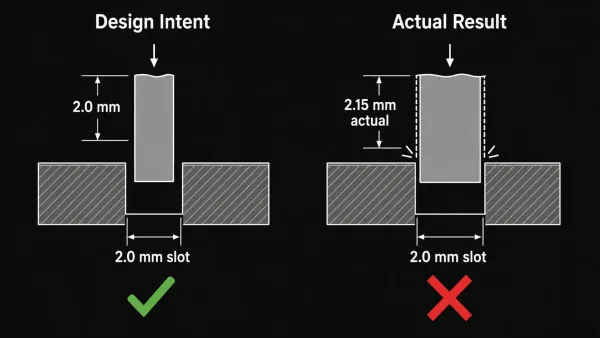
Wenn die tatsächliche Blechdicke die Designannahme auch nur um 0,15 mm überschreitet, lassen sich Teile, die für eine präzise Passung ausgelegt wurden, nicht mehr korrekt montieren.
In Baugruppen mit mehreren gestapelten Komponenten summiert sich selbst ein kleiner Dickenfehler pro Teil über den Stapel hinweg und erzeugt Maßabweichungen, die nach der Fertigung schwer zu korrigieren sind.
Schweiß- und Fügeprobleme
Wenn zwei Bleche unterschiedlicher tatsächlicher Dicke stumpfgeschweißt werden, entsteht durch die Fehlpaarung eine ungleichmäßige Verbindung. Die dünnere Seite durchdringt leichter, während bei der dickeren Seite möglicherweise keine vollständige Durchschmelzung erfolgt.
Bei Überlappungsverbindungen verändert die Dickenvariation die Kontaktfläche der Überlappung, was die Schweißfestigkeit und -konsistenz beeinflusst.
Biege- und Umformabweichungen
Das Biegen von Blech stützt sich auf die tatsächliche Dicke des Materials, um Biegezugabe und K-Faktor zu berechnen.
Wenn das eingehende Material dicker oder dünner als spezifiziert ist, weichen der Biegewinkel und die Schenkellänge von der Designvorgabe ab. Bei mehreren Biegungen in einem einzigen Teil summieren sich diese Abweichungen.
Prüfung der Dicke des eingehenden Materials
Wenn Ihre Teile von einer bestimmten Dicke abhängen, reicht es nicht immer aus, sich allein auf das Werkszeugnis zu verlassen.
Eine praktische Überprüfung bei der Wareneingangsprüfung hilft, Material zu erkennen, das technisch innerhalb der Lieferantentoleranz, aber außerhalb Ihrer Designtoleranz liegt.
Measurement tools:
- A micrometer (resolution 0.001 mm) is the standard tool for sheet thickness measurement. Measure at least three points: near each edge and at the center.
- Eine ultrasonic thickness gauge is useful for coated or painted material where direct contact measurement would damage the surface.
Measurement locations:
Material thickness is rarely perfectly uniform across the sheet. Measure at multiple points — at least 25 mm from the edges and at the center — to capture the range.
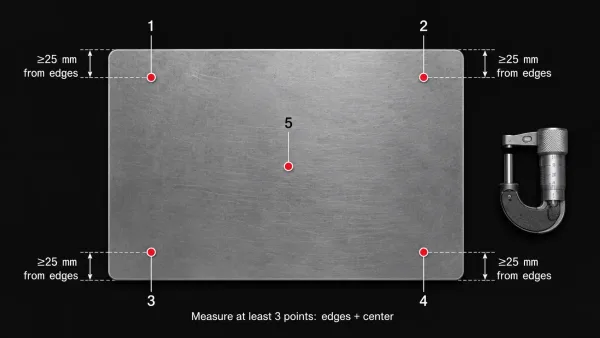
Measure thickness at multiple points across the sheet — at least 25 mm from each edge and at the center — to capture the full gauge variation range.
The thinnest and thickest readings within a single sheet define the gauge variation, which should stay within the specified tolerance band.
When to check every sheet versus sampling:
For critical applications (aerospace, medical, precision enclosures), measure every incoming sheet.
For general fabrication, a sampling plan — such as checking every fifth sheet or every coil — is usually sufficient. Document your sampling frequency in your incoming inspection procedure.
FAQs
The information in this article is intended for general engineering reference. Thickness tolerance values vary by material standard, mill capability, and order conditions. Always verify applicable tolerances against the specific material standard and your supplier’s certifications before finalizing design decisions.