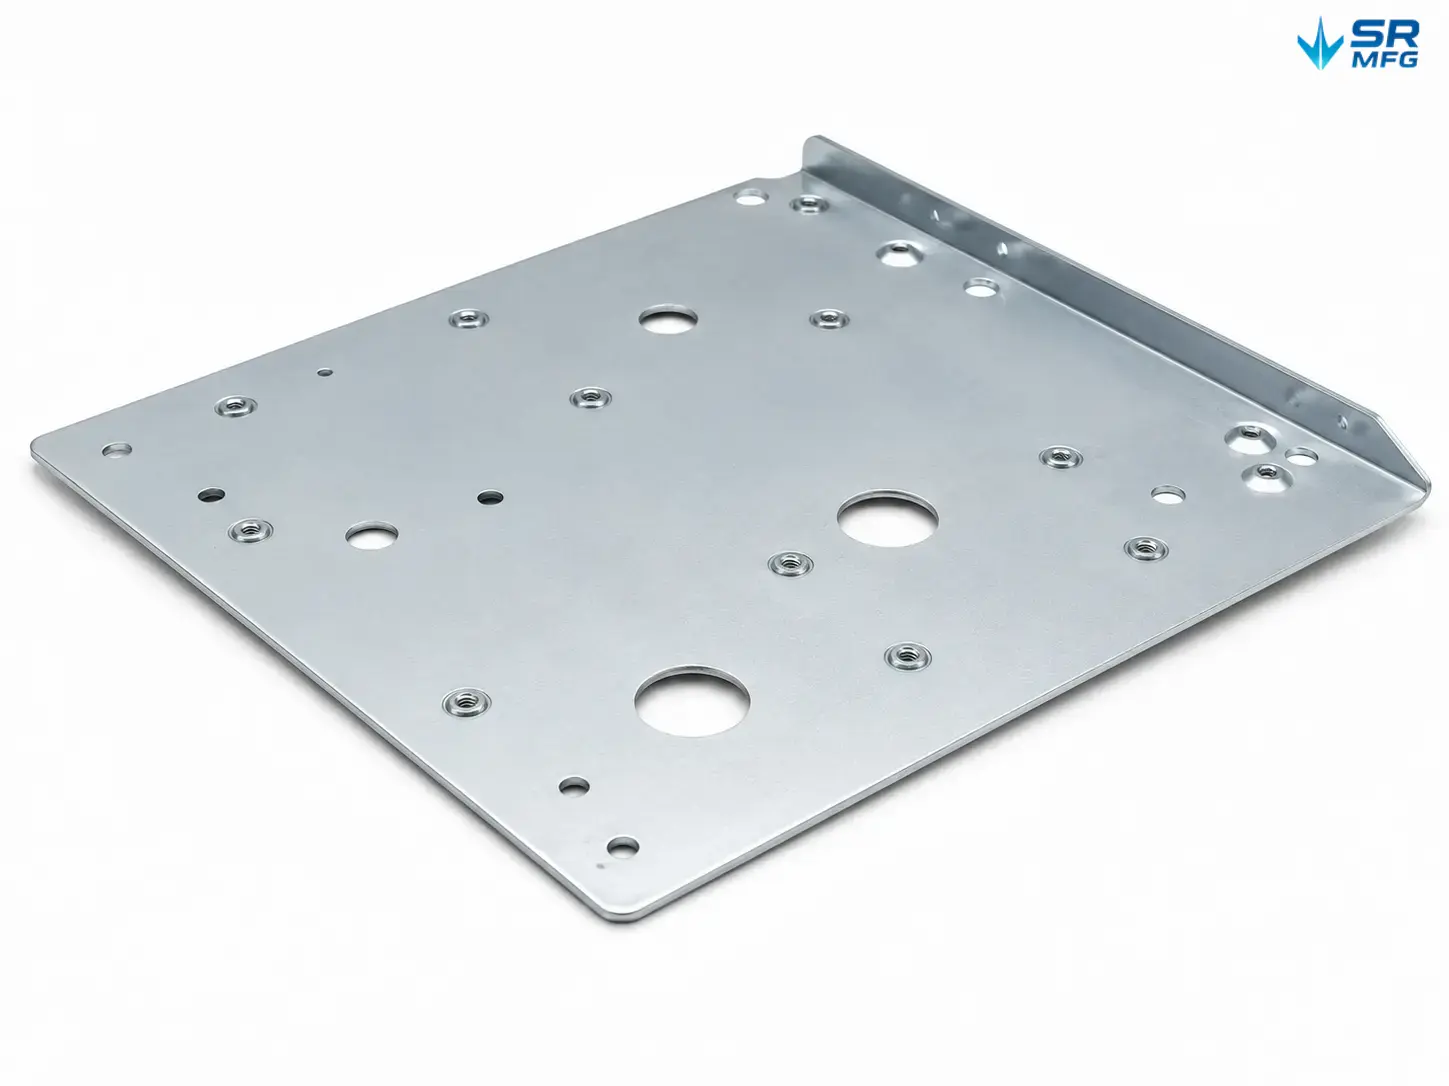
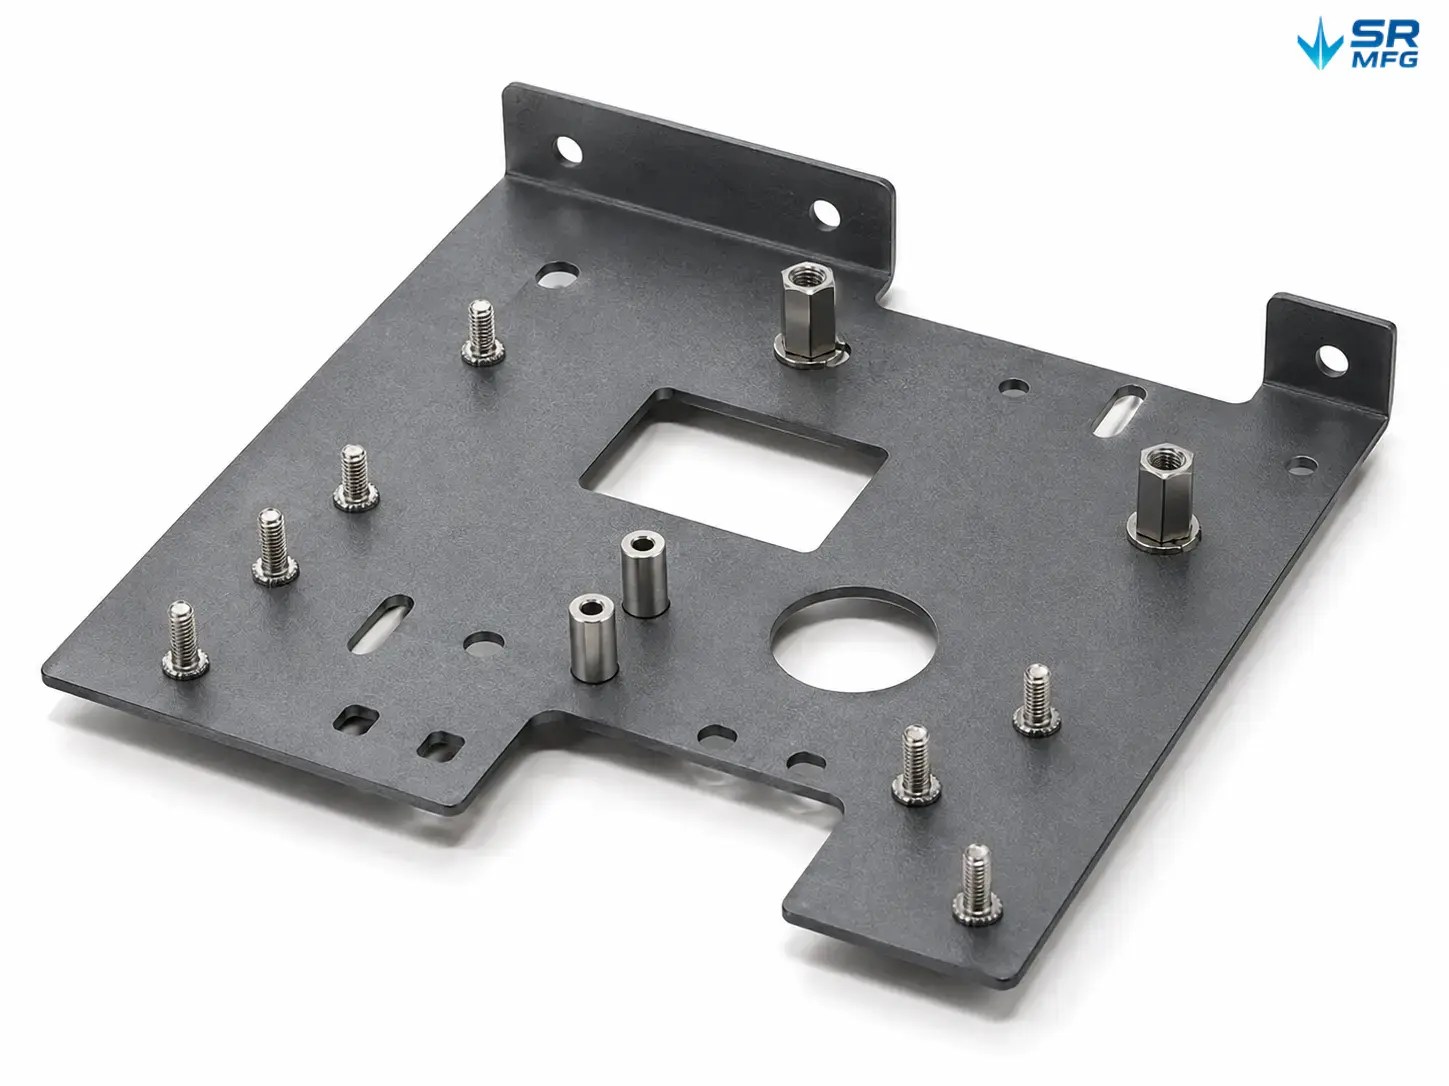
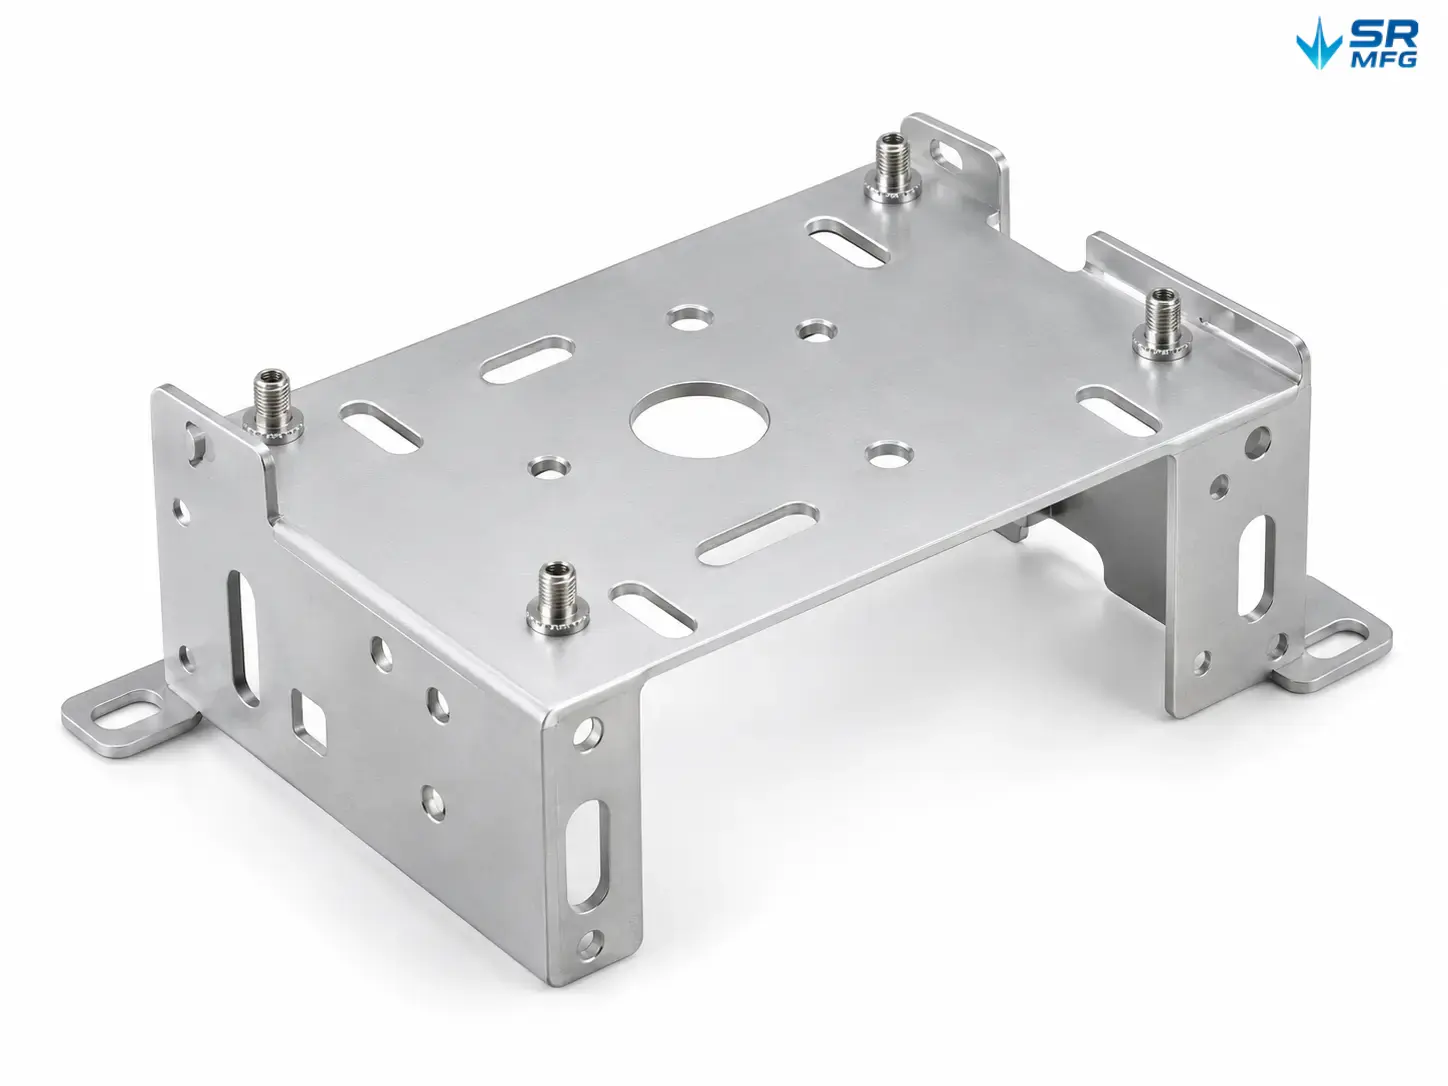
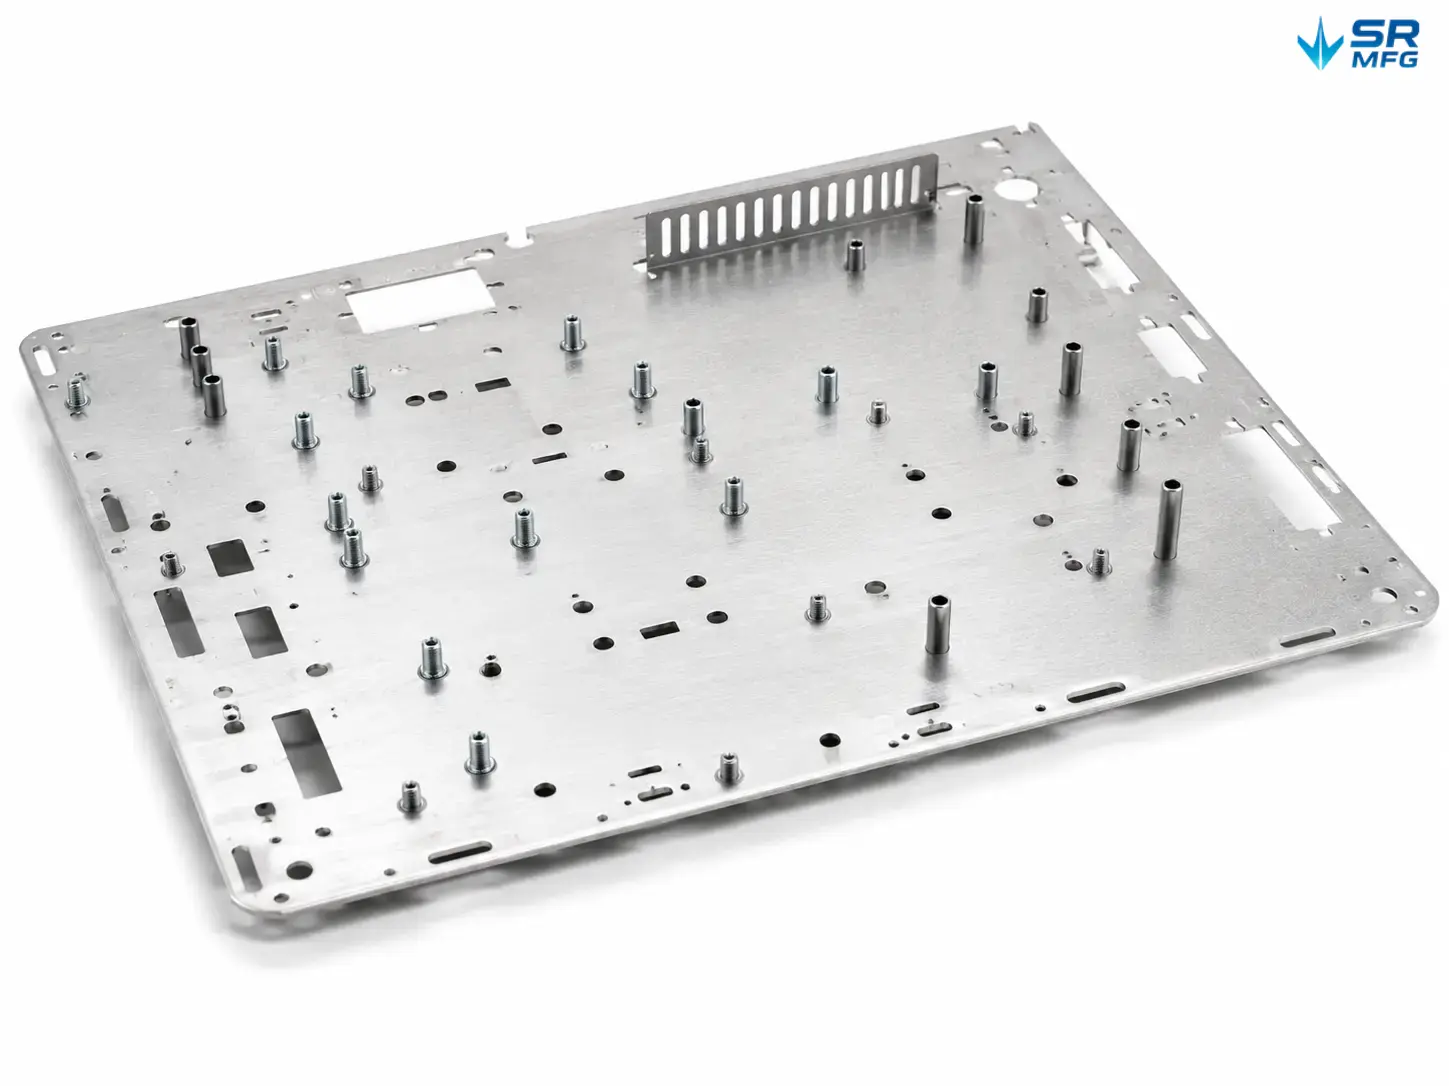
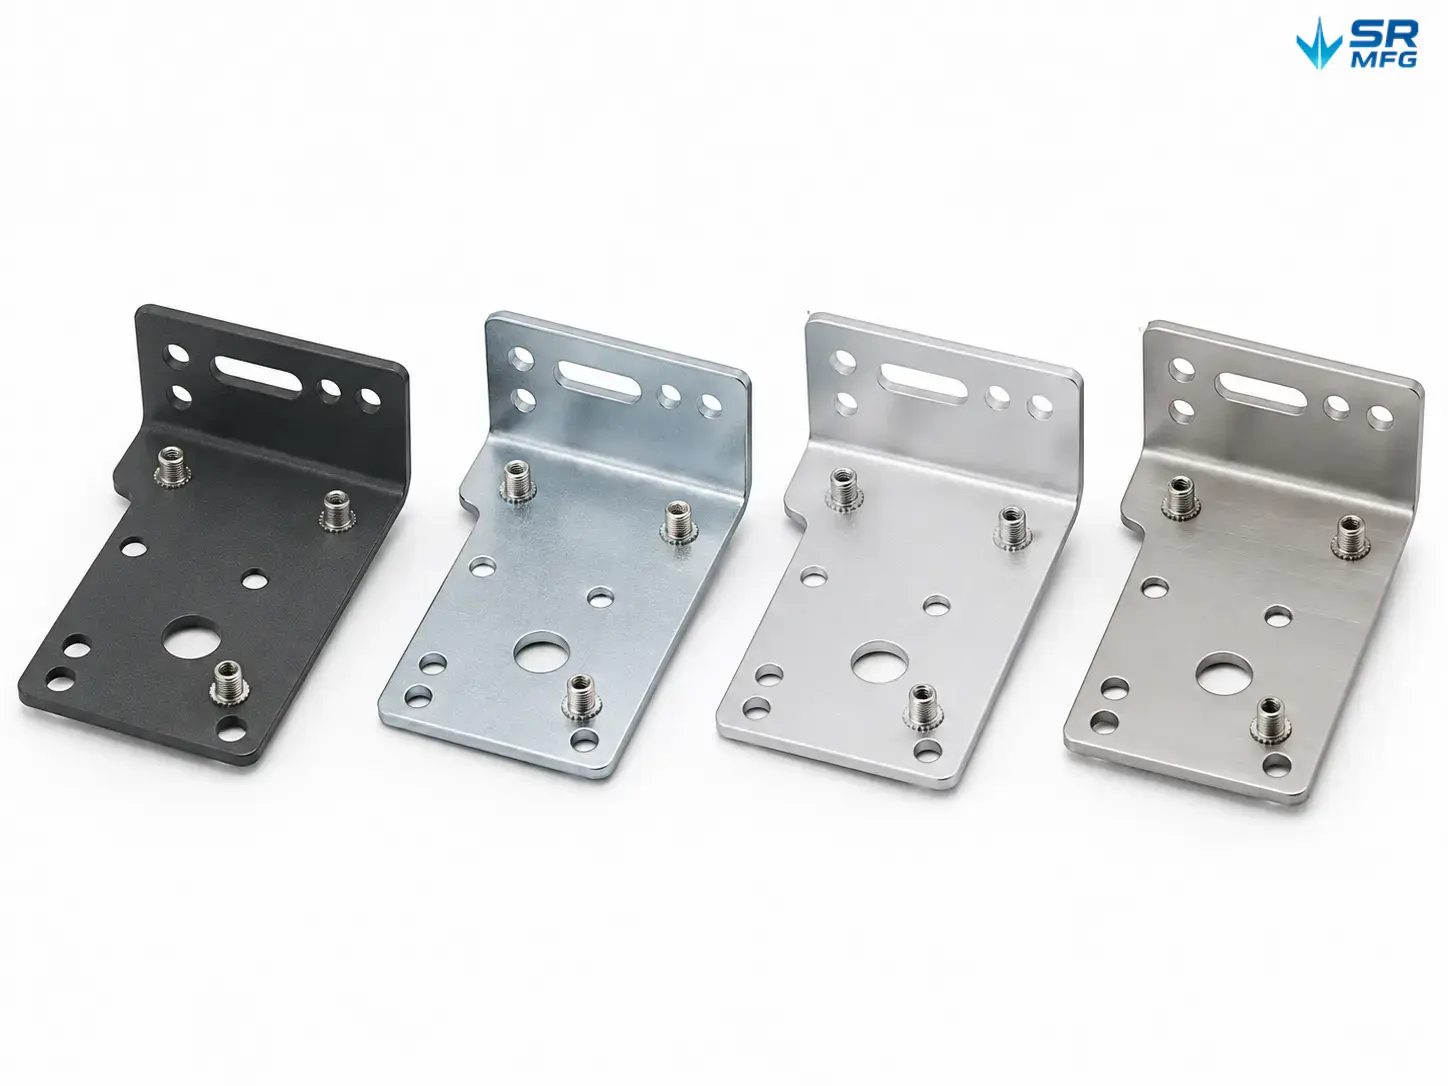
Blechteile mit PEM-Bolzen
Kundenspezifische Blechteile mit selbststanzenden PEM-Bolzen — gefertigt nach Ihren Zeichnungen, mit allen Verbindungselementen in eigener Fertigung installiert und montagefertig geliefert.
- Grundwerkstoffe: Kohlenstoffstahl, Edelstahl (304/316), Aluminium (5052/6061), Kupfer
- Blechdicke: 0,5 mm–6,0 mm
- Bolzentypen: Gewindebolzen, gewindelose Abstandsbolzen, schwimmende Abstandsbolzen (UNC / UNF / Metrisch)
- Toleranz: Standard ±0,1 mm; engere Toleranzen auf Anfrage erhältlich
Reichen Sie Ihre Zeichnungen ein für eine kostenlose DFM-Prüfung und erhalten Sie ein Angebot innerhalb von 24 Stunden.
Produkt Details
Spezifikationen der Grundwerkstoffe
| Parameter | Optionen / Bereich |
|---|---|
| Werkstofftypen | Kaltgewalzter Stahl (SPCC/DC01), warmgewalzter Stahl (SPHC), Edelstahl (SUS 304, SUS 316), Aluminium (5052-H32, 6061-T6), Kupfer (C110) |
| Blechdicke | 0,5 mm–6,0 mm, je nach Werkstoff |
| Werkstoffauswahlrichtlinien | Kohlenstoffstahl für kostensensitive Strukturteile; Edelstahl für korrosionsbeständige Anwendungen; Aluminium für Leichtbaukonstruktionen; Kupfer für Teile mit Anforderungen an elektrische Leitfähigkeit |
PEM-Bolzenspezifikationen
| Parameter | Details |
|---|---|
| Bolzentypen | Selbststanzende Gewindebolzen, selbststanzende gewindelose Abstandsbolzen, selbststanzende schwimmende Abstandsbolzen |
| Metrische Gewindegrößen | M2,5, M3, M4, M5, M6, M8, M10 |
| Zöllige Gewindegrößen | #4-40, #6-32, #8-32, #10-32, 1/4″-20, 5/16″-18, 3/8″-16 |
| Bolzenwerkstoffe | Kohlenstoffstahl verzinkt, Edelstahl der 300er-Serie, Messing |
| Minimale Blechdicke | Variiert je nach Verbindungselementgröße — M3/M4 erfordern typischerweise ≥0,040″ (1,0 mm); M6 und größer erfordern typischerweise ≥0,060″ (1,5 mm) |
| Empfohlene LochToleranz | Gemäß den vom Hersteller angegebenen Montageloch-Anforderungen für jedes PEM-Verbindungselement |
Leistungsfähigkeit selbststanzender Verbindungselemente
| Parameter | Beschreibung |
|---|---|
| Auspressfestigkeit | Geprüft gemäß den geltenden PEM-/IFI-Normen; tatsächliche Werte hängen von Verbindungselementgröße, Verbindungselementwerkstoff, Blechwerkstoff und Blechdicke ab |
| Verdrehwiderstand | Geprüft gemäß den geltenden PEM-/IFI-Normen; besonders wichtig bei Anwendungen mit rotierender Belastung |
| Überwachung der Einpresskraft | Kalibrierte selbststanzende Pressen mit Kraftrückmeldung werden zur Überprüfung der Installation eingesetzt |
| Leistungsdokumentation | Auf Anfrage erhältlich für Qualifizierungs- und Validierungsanforderungen |
Maß- und Fertigungstoleranzen
| Parameter | Norm | Erreichbar |
|---|---|---|
| Lineare Abmessungen | ±0,1 mm | ±0,05 mm auf Anfrage |
| Lochposition | ±0,1 mm | ±0,05 mm für kritische Montagelöcher |
| Biegewinkel | ±1° | ±0,5° beim Präzisionsbiegen |
| Ebenheit | ≤0,2 mm / 100 mm | Engere Toleranzen auf Anfrage möglich |
| Gratbildung | ≤0,1 mm nach dem Entgraten | Kantenbearbeitung verfügbar |
Oberflächenbehandlungsoptionen
| Oberflächenbehandlung | Typische Anwendungen |
|---|---|
| Pulverbeschichtung | Allgemeiner Korrosionsschutz und dekorative Oberflächenbehandlung; RAL-/Pantone-Farbabstimmung verfügbar |
| Verzinkung | Kosteneffizienter Korrosionsschutz für Bauteile aus Kohlenstoffstahl |
| Eloxieren (Typ II / Typ III) | Für Aluminiumteile; verfügbar für dekorative Oberflächen oder harteloxierte Oberflächen |
| Passivierung | Für Edelstahl; entfernt freies Eisen und verbessert die Korrosionsbeständigkeit |
| Nasslackierung | Individuelle Farben und Texturen; geeignet für größere Bauteile |
| Vernickelung | Verbessert die Verschleißfestigkeit und bietet mäßigen Korrosionsschutz mit dekorativer Oberfläche |
Qualitätskontrolle
| Prüfphase | Inspektionsmethode |
|---|---|
| Wareneingangsprüfung | Werkstoffzeugnisse werden geprüft; Blechabmessungen werden stichprobenartig kontrolliert |
| Zwischenprüfung — Schneiden und Umformen | Erstmusterprüfung, gefolgt von planmäßigen Maßkontrollen während der Produktion |
| Installation von Einpressbolzen | Die Einpresskraft wird überwacht; jeder Bolzen wird auf korrekten Sitz, sichere Montage und Positionsgenauigkeit geprüft |
| Endprüfung | Maßprüfung mit Koordinatenmessgeräten / Messschiebern, Gewindeprüfung, stichprobenartige Prüfung der Befestigungsretention, Oberflächenprüfung und Sichtprüfung |
| Dokumentation | Prüfberichte auf Anfrage erhältlich; Konformitätsbescheinigungen (COC) können mit der Lieferung bereitgestellt werden |
Bestellinformationen
| Parameter | Details |
|---|---|
| Zeichnungsformate | PDF, DWG, DXF, STEP, IGES, SolidWorks (SLDPRT / SLDDRW) |
| Mindestbestellmenge | Keine strikte Mindestbestellmenge — Prototypen und Produktionsmengen werden unterstützt |
| Prototypen-Vorlaufzeit | 3–5 Werktage |
| Produktions-Vorlaufzeit | 7–15 Werktage, je nach Komplexität, Menge und Oberflächenbehandlung |
| Versand | Weltweiter Versand; Verpackung nach Kundenanforderungen |
| Zahlungsbedingungen | Verhandelbar basierend auf Bestellvolumen und Geschäftsbeziehung |
Was wir fertigen können
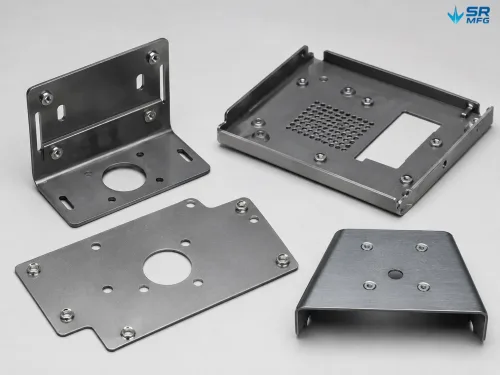
Wir fertigen kundenspezifische Blechbauteile mit selbstklemmenden PEM-Bolzen, vollständig nach Ihren technischen Anforderungen.
Ob Sie eine einzelne Prototyp-Halterung oder eine Produktionsserie von 000 Gehäusen, benötigen — jedes Teil beginnt mit Ihrer Zeichnung und wird als fertiges, montagebereites Bauteil geliefert.
Da die Installation selbstklemmender Befestigungselemente im Haus erfolgt, erhalten Sie eine echte Komplettlösung aus einer Hand.
Es ist nicht erforderlich, die Befestigungsmontage auszulagern, mehrere Lieferanten zu koordinieren oder Qualitätsprobleme zu bewältigen, die durch die Trennung von Blechfertigung und Hardware-Montage entstehen.
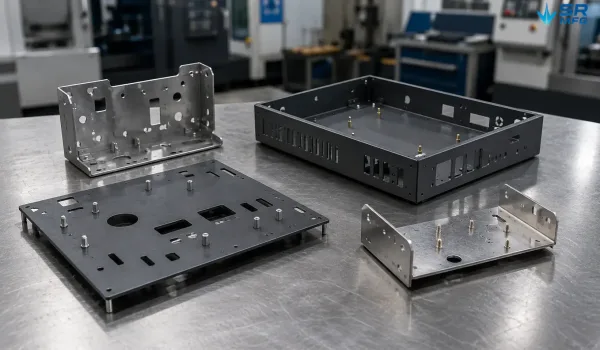
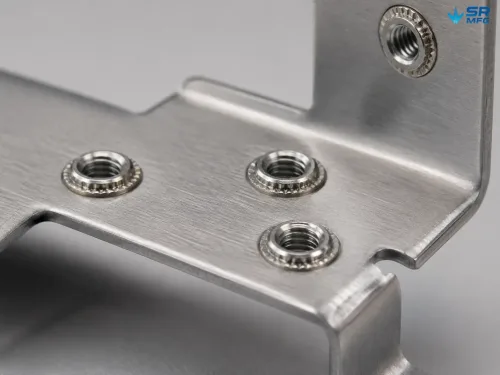
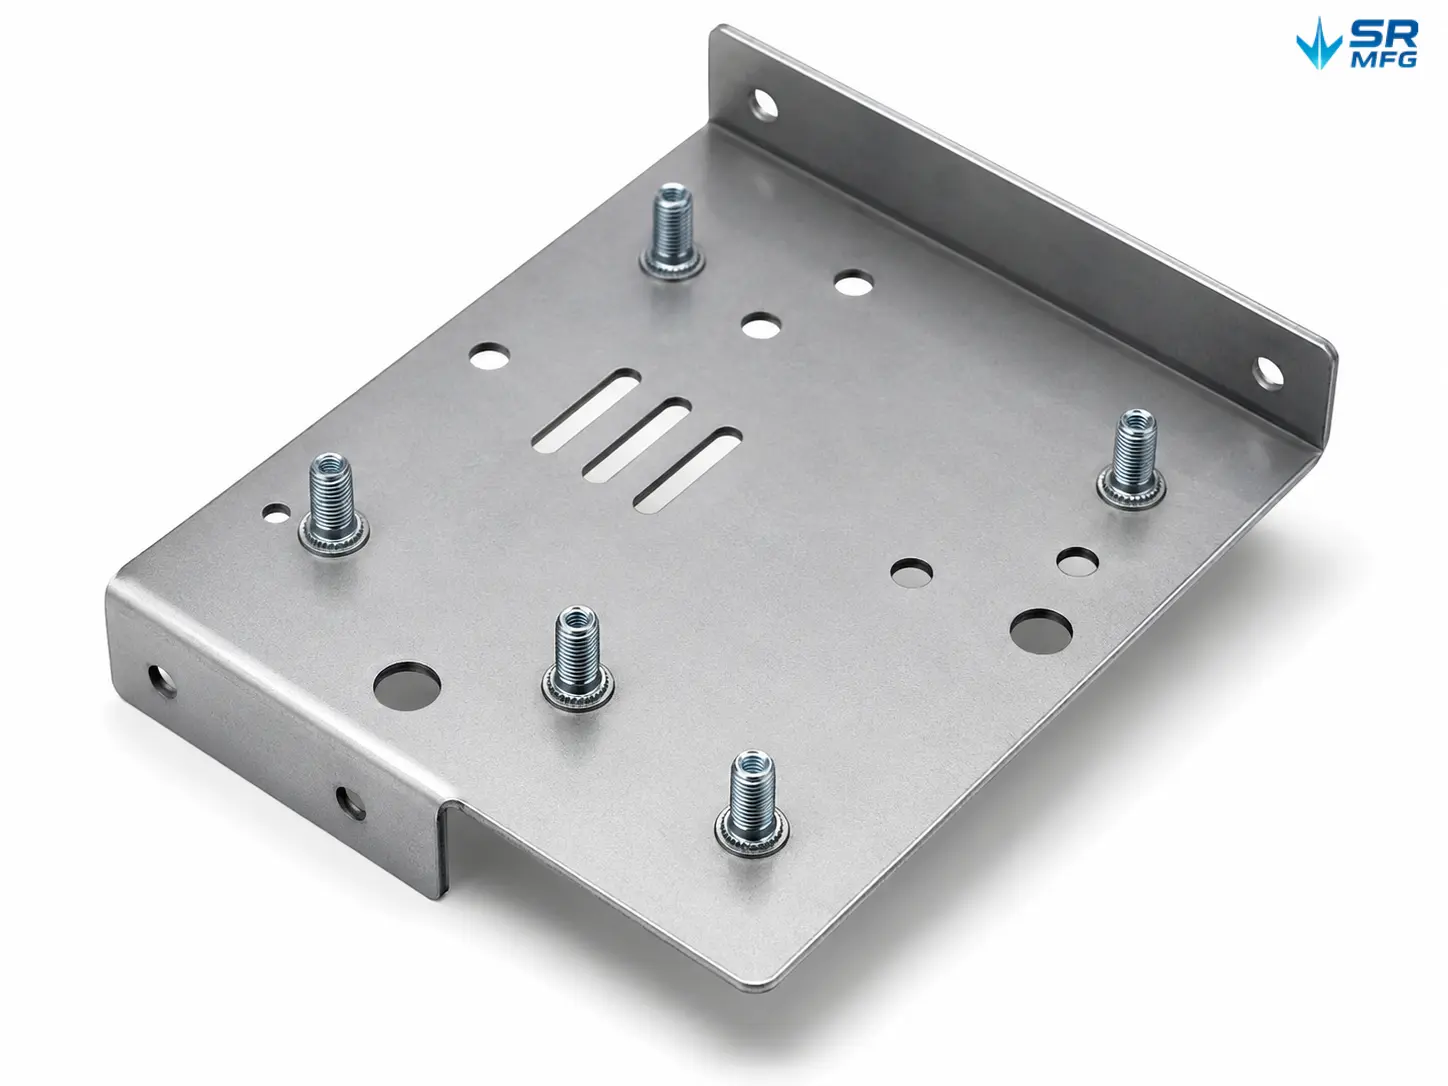
Kundenspezifische Halterungen, Montageplatten und Gehäusekomponenten, geliefert mit bereits installierten selbstklemmenden Bolzen und Abstandshaltern.
So funktionieren selbstklemmende Bolzen
Selbstklemmende Bolzen werden durch Einpressen in präzise vorbereitete Montagelöcher im Blech installiert.
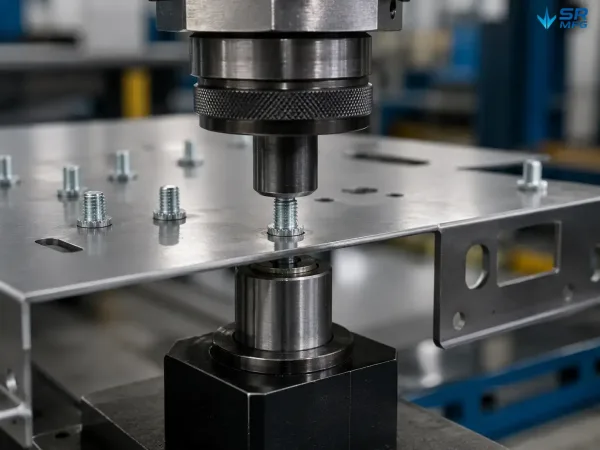
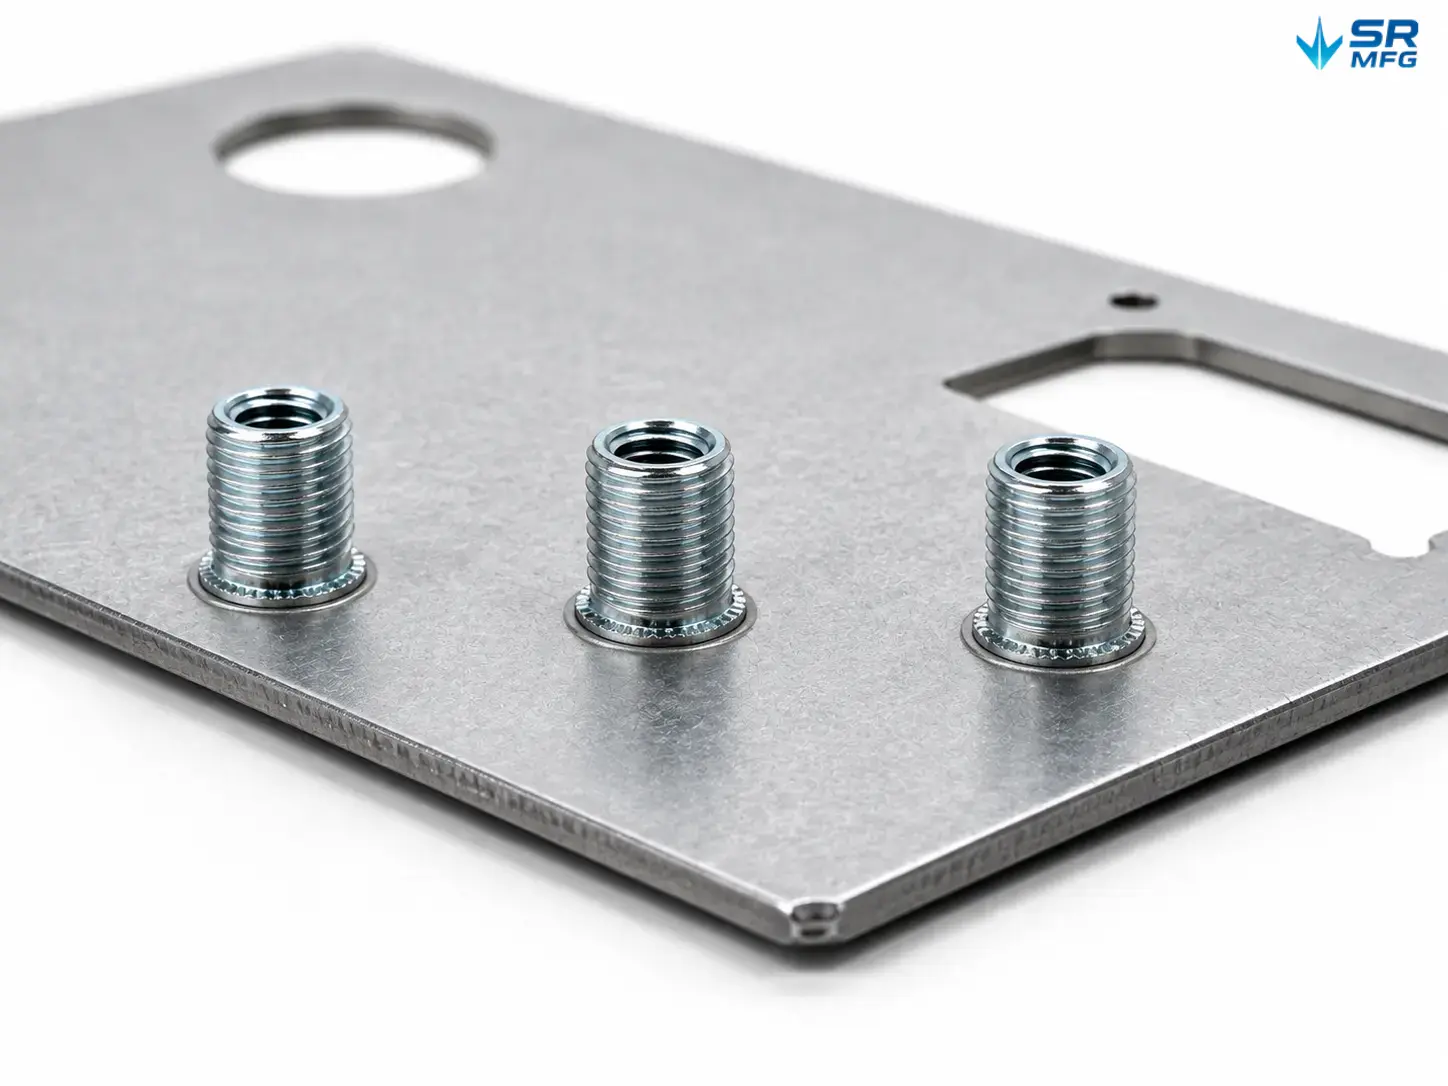
Eine kontrollierte Presse setzt den selbstklemmenden Bolzen in ein präzise vorbereitetes Montageloch ein.
Während der Installation verdrängt und bettet sich der gerändelte oder gezahnte Klemmabschnitt des Befestigungselements in das umgebende Blechmaterial ein und erzeugt eine dauerhafte mechanische Verbindung.
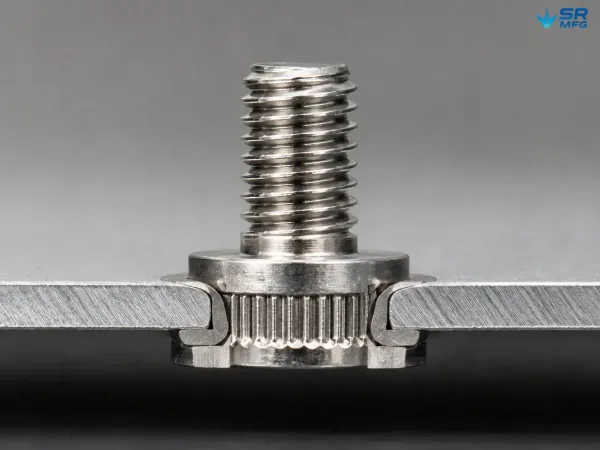
Der Klemmabschnitt des Bolzens verdrängt das umgebende Blechmaterial, um eine dauerhafte mechanische Verbindung zu erzeugen.
Der gesamte Prozess erfordert:
Kein Schweißen, keine Wärmeeinflusszone und keine Wärmeverformung im umgebenden Blech.
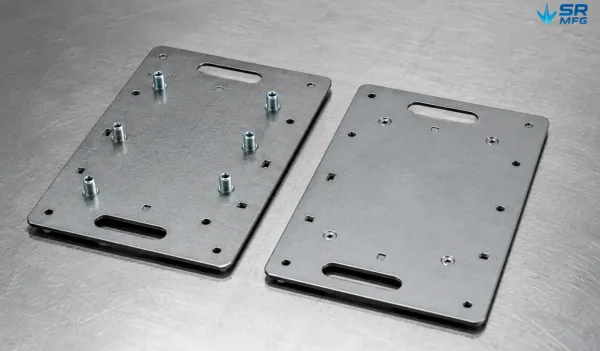
Der Bolzen wird sicher installiert, während die Rückseite des Blechs flach und frei von Schweißverformungen bleibt.
Dies bietet drei wesentliche Vorteile:
- Eine bündige Rückseite. Die gegenüberliegende Seite der Platte bleibt im Wesentlichen bündig, was besonders wichtig für Gehäuse, Racks und Montageplatten ist, die flach an Wänden, Schienen oder anderen Komponenten anliegen müssen.
- Gleichmäßigere mechanische Festigkeit. Einpressbolzen bieten eine stabile und reproduzierbare Auspress- und Verdrehfestigkeit in der Serienfertigung, ohne die bedienerabhängigen Schwankungen, die häufig bei geschweißten Bolzen auftreten.
- Keine Nachbearbeitung nach dem Schweißen. Es gibt keine Schweißspritzer zum Schleifen, keine Wärmeverfärbung zum Entfernen und kein Richten von durch das Schweißen verformtem Blech.
Für Anwendungen, die Gewindebefestigungspunkte in dünnem Blech erfordern — wie Server-Racks, Schaltschränke, Telekommunikationsgehäuse und Rahmen von Medizingeräten — sind Einpressverbindungselemente eine weit verbreitete und hocheffektive Lösung.
Typische Anwendungen
- Server-Racks und Datenbankschränke — Gewindebolzen zur Montage von Schienen, Kabelmanagementkomponenten und Geräteeinschüben
- Elektrische Gehäuse und Schalttafeln — Befestigungspunkte für DIN-Schienen, Klemmenblöcke und interne Komponenten
- Telekommunikationsgehäuse — Hochdichte Einpressverbindungselement-Layouts für PCB-Halterung und Erdungs-/Abschirmungsverbindungen
- Rahmen von Medizingeräten — Geeignet für Präzisionsbaugruppen, die wiederholtes Demontieren und Wiederzusammenbauen erfordern
- LED-Beleuchtungsbaugruppen — Montagepunkte für Treiber und Kühlkörper in Dünnblechgehäusen
- Industrielle Automatisierungsgeräte — Halterungen und Montageplatten mit unverlierbaren Befestigungselementen für Sensoren, Aktoren und andere Komponenten
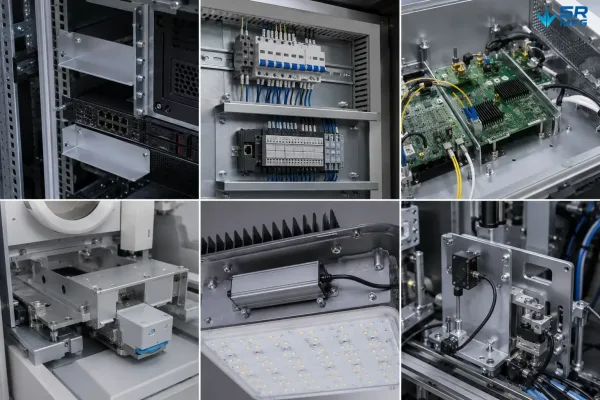
Einpressverbindungselemente bieten dauerhafte Montagepunkte in Server-, Elektro-, Telekommunikations-, Medizin-, Beleuchtungs- und Automatisierungsgeräten.
Warum uns wählen
- Komplettlösung für Blechfertigung. Laserschneiden, Biegen, Einpressverbindungselement-Montage, Oberflächenveredelung und Montage werden über einen Lieferanten koordiniert.
- PEM-Bolzen-Montage im eigenen Haus. Kalibrierte Einpressgeräte werden verwendet, um die Montagekraft gemäß den Befestigungselementspezifikationen zu steuern, wobei die Auspress- und Verdrehfestigkeit nach Bedarf verifiziert wird.
- DFM an erster Stelle. Wir prüfen Ihre Zeichnungen vor der Angebotserstellung, um Designprobleme zu identifizieren, die Fertigungsprobleme oder unnötige Kosten verursachen könnten.
- Flexible Bestellmengen. Vom Einzelprototyp bis zu Produktionsläufen von 000 Teilen, unterstützen wir sowohl Kleinserien- als auch Großserienanforderungen ohne starre Mindestbestellmengen.
- Reaktionsschnelle technische Unterstützung. Fragen zur Bolzenauswahl, Materialkompatibilität, Montageanforderungen oder strukturellen Optimierung werden in der Regel von unserem Technikteam innerhalb von einem Werktag.
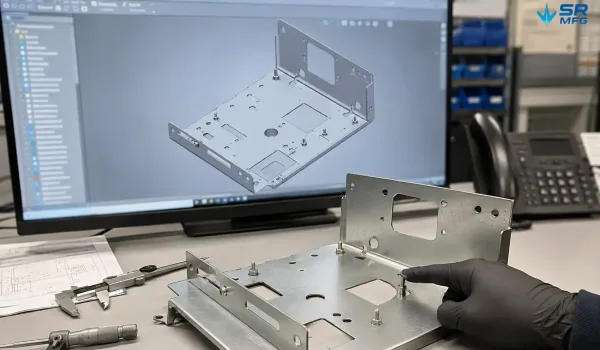
beantwortet. Die Positionen der Befestigungselemente werden vor der Produktion auf ausreichenden Abstand zu Biegungen, Kanten und benachbarten Merkmalen geprüft.