Partner mit Shuangrui, um die Fertigungskosten zu senken um 30% und die Effizienz zu steigern.

Metallpassivierungsdienste2026-08-28T06:20:04+00:00

Metallpassivierungsdienste

SR MFG bietet kontrollierte Passivierung für Edelstahl und Präzisions-Edelstahlteile, um freies Eisen, Bearbeitungsrückstände und Oberflächenverunreinigungen zu entfernen. Der Prozess hilft, eine stabile Passivschicht wiederherzustellen, verbessert die Korrosionsbeständigkeit und reduziert das Risiko von Rostflecken, Lochfraß oder Oberflächenverfärbungen.

Für Projekte, die ASTM A967 oder AMS 2700, erfordern, können wir den Passivierungsweg, die Prüfprotokolle und die Verifizierungstests auf Ihre Zeichnung, Werkstoffsorte, Oberflächenbeschaffenheit und Ihr Korrosionsschutzziel abstimmen.
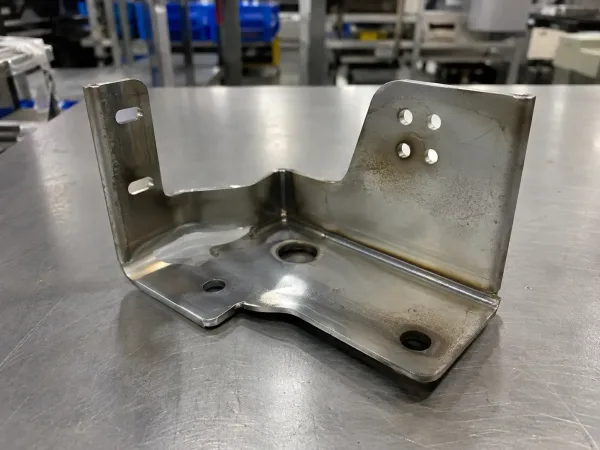
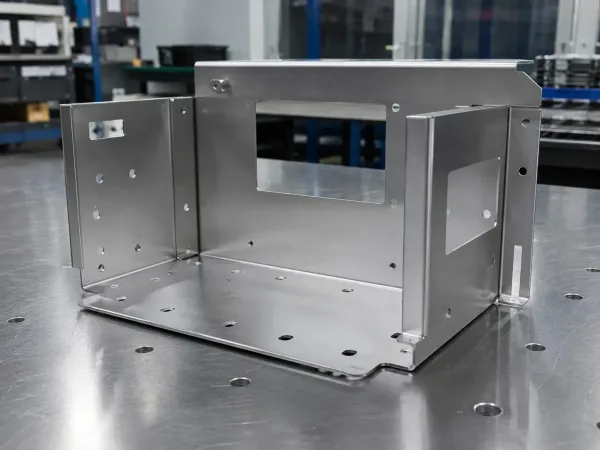
Edelstahl-Passivierung
Entfernung von freiem Eisen
ASTM A967 / AMS 2700
Korrosionsbeständigkeit
Edelstahlteile
Chargenrückverfolgbarkeit

Erhalten Sie ein individuelles Angebot in 24 Stunden

Laden Sie Ihre Zeichnungen für die technische Prüfung hoch.

Leeres Formular (#4)

Was ist Passivierung, und warum benötigen Sie sie?

Was die Passivierung bewirkt

Entfernt freies Eisen, Werkstattverunreinigungen und Bearbeitungsrückstände von Edelstahl und anderen korrosionsbeständigen Legierungen und hilft, eine stabilere passive Oberfläche wiederherzustellen.

Warum Teile sie dennoch benötigen

Fertigungsschritte wie Schneiden, Schleifen, Handhabung und Schweißen können Eisenverunreinigungen einbringen oder den natürlichen Passivfilm stören – was zu inkonsistenter Korrosionsleistung führt.

Was sie nicht leistet

Passivierung ist keine Beschichtung und ersetzt nicht die Entfernung starker Zunder, das Beizen, Polieren oder größere Oberflächenkorrekturen.

Before stainless steel passivation with free iron contamination and surface residuesAfter stainless steel passivation with clean and stable corrosion-resistant surface

Vorteile und Einschränkungen

Vorteile

Verbessert die Korrosionsbeständigkeit und hilft, Rostflecken zu reduzieren.

Entfernt freies Eisen und Werkstattverunreinigungen von der Oberfläche.

Hat minimale Auswirkung auf die Abmessungen, ideal für Präzisions-Metallteile.

Unterstützt eine gleichmäßigere Leistung für Edelstahlkomponenten.

Einschränkungen

Kein Ersatz für starken Zunder, Schweißoxide oder schwere Oberflächendefekte.

Chemie und Parameter müssen auf die Legierungssorte und den Zustand abgestimmt sein.

Die Qualität der Reinigung und Vorbehandlung beeinflusst die Endergebnisse stark.

Kritische Anwendungen können eine Validierung oder Korrosionstests erfordern.

Technischer Hinweis: Die Passivierung wirkt am besten nach ordnungsgemäßer Reinigung und, wenn erforderlich, nach Oxidentfernung oder Beizen. Die endgültige Prozessauswahl sollte gemäß Legierungssorte, Einsatzumgebung und Validierungsanforderungen bestätigt werden.

Technische Prüfung empfohlen

Passivierung vs. Beizen / Entzundern

Diese Prozesse lösen unterschiedliche Probleme und werden häufig in verschiedenen Phasen der Edelstahl-Oberflächenvorbereitung eingesetzt.

Beizen / Entzundern

Am besten geeignet für:

Rostprodukte, Oxidzunder und Schweißanlauffarben

Was es bewirkt:

Entfernt die betroffene Oberflächenschicht mit stärkerer chemischer Wirkung

Oberflächenauswirkung:

Deutlichere Oberflächenveränderung; kann das Grundmetall leicht anätzen

Typische Anwendung:

Vor der Passivierung, wenn starker Zunder oder Schweißverfärbungen vorhanden sind

Aggressiverer Prozess
Nicht
austauschbar

Passivierung

Am besten geeignet für:

Entfernung von freiem Eisen, Entfernung von Oberflächenverunreinigungen und Wiederherstellung des Passivfilms

Was es bewirkt:

Reinigt die Oberfläche und hilft, einen stabilen chromreichen Passivfilm wiederherzustellen

Oberflächenauswirkung:

Normalerweise minimale Auswirkung auf Abmessungen und Aussehen

Typische Anwendung:

Nach ordnungsgemäßer Reinigung oder nach dem Beizen, wenn erforderlich

Weniger aggressiver Prozess

Technischer Hinweis: Entfetten / Reinigen ist normalerweise vor beiden Prozessen erforderlich. Der endgültige Weg hängt von Legierungssorte, Schweißzustand, Oxidniveau, Aussehensziel und Korrosionsschutzanforderungen ab.

Technische Prüfung empfohlen

Wie wir den richtigen Passivierungsweg auswählen

Unterschiedliche Oberflächenzustände erfordern unterschiedliche Prozessrouten. Die richtige Option hängt von Legierungsgüte, Oxidniveau, Sauberkeitsziel und Verifikationsanforderungen ab.

Chemische Passivierung

Minimale Oberflächenveränderung
  • Am besten für saubere Edelstahlteile nach Bearbeitung, Umformung oder leichter Fertigung
  • Entfernt freies Eisen und Oberflächenverunreinigungen
  • Hilft, eine stabile passive Oberfläche mit minimaler optischer Veränderung wiederherzustellen

Typische Anwendung: Allgemeine Verbesserung der Korrosionsbeständigkeit

Beizen / Entzundern + Passivierung

Für geschweißte / oxidierte Teile
  • Am besten für Teile mit Schweißanlauf, Zunderschicht oder sichtbarer Verfärbung
  • Beizen entfernt die beeinträchtigte Oberflächenschicht vor der Passivierung
  • Wird eingesetzt, wenn eine stärkere Oxidentfernung vor der Wiederherstellung der Korrosionsbeständigkeit erforderlich ist

Typische Anwendung: Geschweißte Edelstahlteile

Elektropolieren + Passivierung

Höhere Sauberkeitsanforderung
  • Am besten für anspruchsvolle Sauberkeit, Glattheit oder optische Gleichmäßigkeit
  • Verfeinert die Mikrooberfläche vor optionaler Passivierung
  • Geeignet für hochspezifizierte medizinische, lebensmittelkontaktierende oder optisch kritische Teile

Typische Anwendung: Reinigbarkeit und optische Aufwertung

Die endgültige Routenauswahl hängt von Legierungsgüte, Oberflächenzustand, Schweißanlauf, Oxidniveau, Sauberkeitsziel, Erscheinungsziel und geltenden Verifikationsanforderungen ab.

Technische Prüfung empfohlen

Welche Materialien sind für die Passivierung geeignet?

Edelstahl

Beste Eignung
  • Kernmaterial für die Passivierung
  • Entfernt freies Eisen und Werkstattverunreinigungen
  • Hilft, stabile Korrosionsbeständigkeit wiederherzustellen

Titan & Titanlegierungen

Projektspezifisch
  • Wird für Hochleistungsanwendungen eingesetzt
  • Behandlung hängt von Legierung und Umgebung ab
  • Validierung wird für kritische Teile empfohlen

Nickel & Nickellegierungen

Geeignet mit Bewertung
  • Wird in chemischen und Hochtemperaturanwendungen eingesetzt
  • Prozess hängt von der Legierungsgüte ab
  • Oberflächenkonditionierung kann erforderlich sein

Aluminiumlegierungen

Spezielle Chemie erforderlich
  • Erfordert in der Regel eine dedizierte Konversionsbehandlung
  • Oxidzustand beeinflusst die Prozessauswahl
  • Mustervalidierung wird empfohlen
Zn

Zink / Verzinkte Oberflächen

Konversionsbehandlung
  • Wird häufig mit zinkkompatiblen Systemen behandelt
  • Hilft, den Korrosionsschutz zu verbessern
  • Üblich für verzinktes Blech und Beschläge

Kupfer & Kupferlegierungen

Antioxydationsanwendung
  • Hilft, das Risiko von Anlaufen zu verringern
  • Wird häufig für optisch empfindliche Teile geprüft
  • Prozess hängt vom Oberflächenzustand ab

Die endgültige Materialverträglichkeit sollte anhand von Legierungsgüte, Oberflächenzustand, Korrosionsziel, Erscheinungsanforderung und geltender Norm bestätigt werden.

SR MFG Materialbibliothek erkunden

Kontrollierter Passivierungsprozessablauf

Ein typischer Ablauf für Edelstahl und andere korrosionsbeständige Legierungen

Metallpassivierungsprozess (Video-Walkthrough)

1

Eingangsprüfung

  • Legierungsgüte, Zeichnung und Oberflächenzustand bestätigen
  • Sauberkeits- und Abnahmeanforderungen festlegen
2

Reinigung & Entfettung

  • Öl, Werkstattverschmutzung, Fingerabdrücke und Rückstände entfernen
  • Die Oberfläche für eine stabile chemische Behandlung vorbereiten
3

Entzundern / Beizen bei Bedarf

  • Wird eingesetzt, wenn Schweißanlauf, Zunderschicht oder beeinträchtigte Schichten vorhanden sind
  • Nicht für jedes Teil erforderlich
4

Passivierungsbehandlung

  • Die ausgewählte Chemie auftragen, um freies Eisen zu entfernen
  • Die passive Oberfläche wiederherstellen und stabilisieren
5

Mehrstufiges Spülen & Trocknen

  • Gründlich spülen, um Chemikalienverschleppung zu verhindern
  • Teile vor Handhabung oder Endprüfung trocknen
6

Endprüfung & Schutzverpackung

  • Sichtzustand und erforderliche Aufzeichnungen prüfen
  • Verpacken, um Rekontamination während des Versands zu reduzieren

Technischer Hinweis: Der tatsächliche Prozessablauf hängt von Legierungsgüte, Oberflächenzustand, Schweißanlauf, Sauberkeitsziel, geltender Norm und Validierungsanforderungen ab.

Prozesskontrolle
Qualitätsprüfung
Rückverfolgbarkeit

Bereit, Ihre Passivierungsanforderungen zu prüfen?

Nicht sicher, welcher Passivierungsweg für Ihre Teile geeignet ist? Senden Sie uns Ihre Zeichnungen, Legierungsgüte, Oberflächenzustand, Schweißanlauf oder Oxidzustand, geltende Norm, Sauberkeitsanforderungen und Validierungskriterien. Unser Engineering-Team wird die Anwendung prüfen und einen geeigneten Passivierungsprozess empfehlen.

Branchen & Passivierungsanwendungen

SR MFG bietet Passivierungsdienstleistungen für Edelstahl-Blechbauteile an, die in Industrieanlagen, elektrischen Systemen, Outdoor-Produkten, medizinischen Geräten, lebensmittelnahen Komponenten und Präzisionsbaugruppen eingesetzt werden. Die Passivierung hilft, Oberflächenverunreinigungen wie freies Eisen zu entfernen, und verbessert die Korrosionsbeständigkeit von Edelstahlteilen, ohne die Teileabmessungen wesentlich zu verändern.

Wir unterstützen sowohl die Prototypenvalidierung als auch die stabile Serienproduktion für passivierte Metallkomponenten in verschiedenen Anwendungsbereichen.
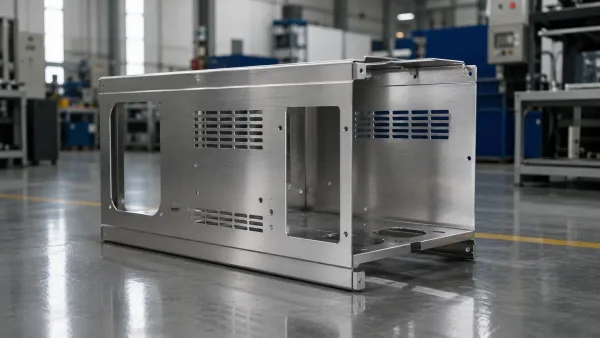
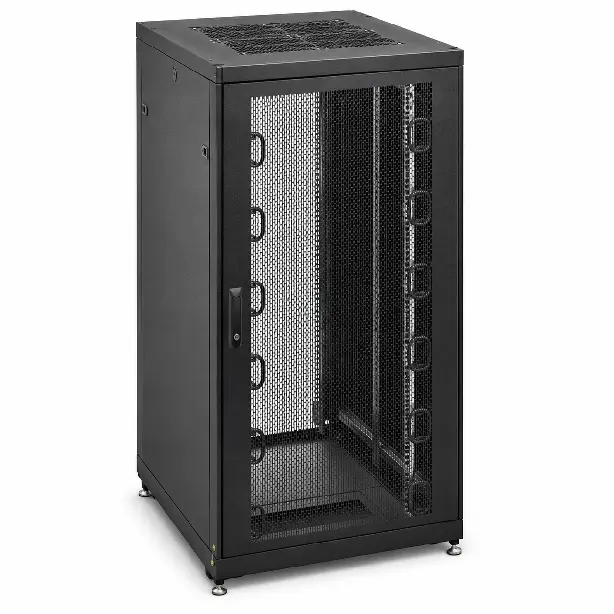
Rechenzentren & IT-Ausrüstung

Passivierte Edelstahlteile für Rechenzentren, Netzwerkinfrastruktur und IT-Hardware, bei denen Korrosionsbeständigkeit, saubere Oberflächen und stabile Leistung erforderlich sind.

  • Server-Rack-Rahmen & -Schienen
  • Kabelmanagementwannen
  • Schaltschrankpanele & -türen
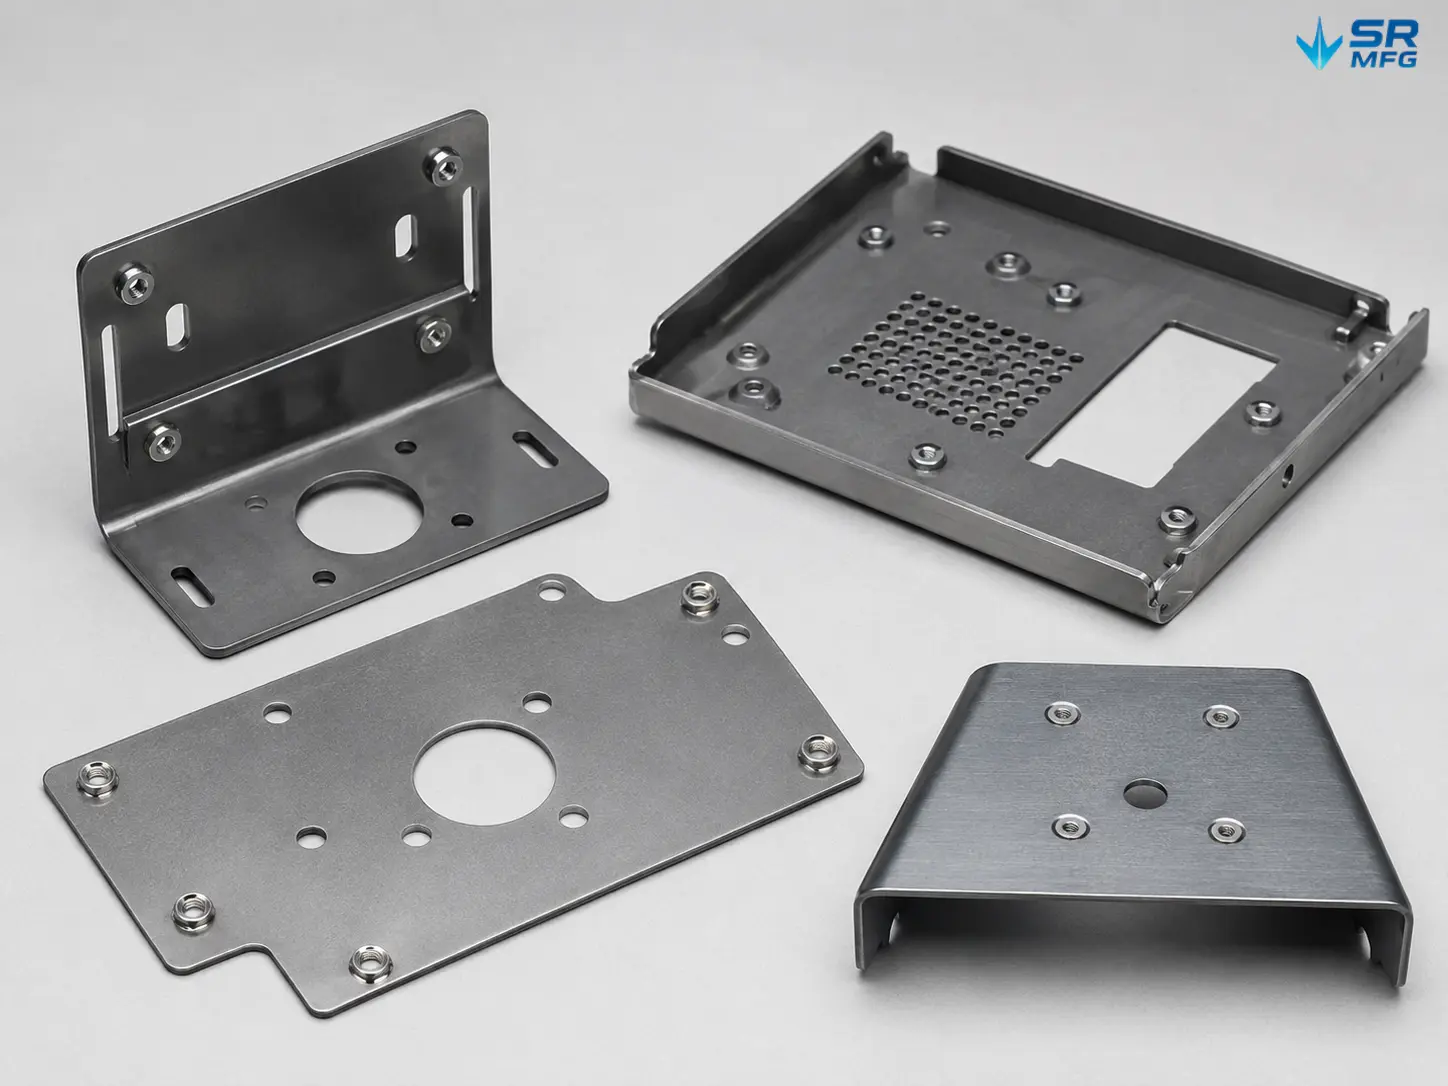
  • Montagehalterungen & -platten
  • Edelstahl-Stützkomponenten

Unterhaltungselektronik

Passivierung für Edelstahlkomponenten, die in Gehäusen von Unterhaltungselektronik, internen Halterungen, Displaystrukturen und Präzisions-Blechbaugruppen eingesetzt werden.

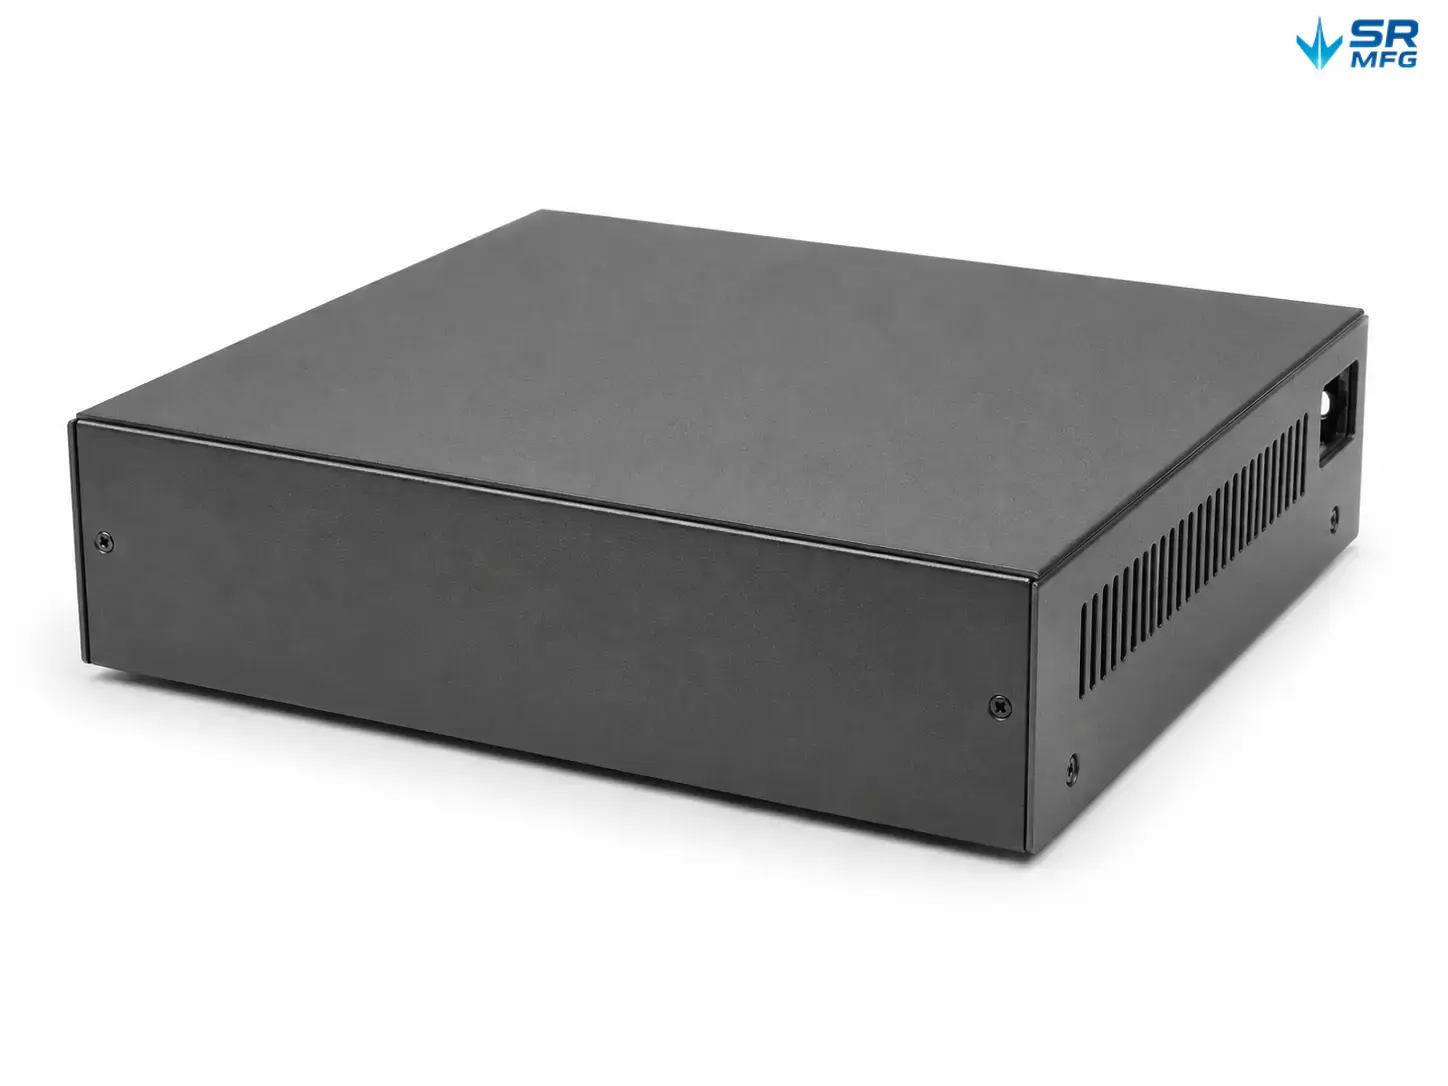
  • Gerätegehäuse & -abdeckungen
  • Interne Stützhalterungen
  • Display-Montagestrukturen
  • Metallteile für Lautsprecher & Audio
  • Kleine Präzisions-Edelstahlteile

Elektrische Ausrüstung

Passivierte Edelstahlkomponenten für elektrische Gehäuse, Schaltschränke, Stromverteilungseinheiten und industrielle elektrische Systeme, die Feuchtigkeit oder anspruchsvollen Umgebungen ausgesetzt sind.

  • Elektroschrankgehäuse
  • Steuerboxpaneele
  • Klemmenmontageplatten
  • DIN-Schienenhalterungen
  • Lüftungs- und Zugangsplatten

Industrielle Ausrüstung

Passivierungslösungen für Edelstahlteile, die in Maschinen, Automatisierungssystemen, Produktionsanlagen und strukturellen Maschinenbaugruppen eingesetzt werden.

  • Maschinenabdeckungen & -schutzbleche
  • Ausrüstungsrahmen
  • Förderbandhalterungen
  • Sensormontageplatten
  • Schutzpaneele & -abschirmungen

Neue Energiesysteme

Passivierte Edelstahlteile für EV-Ladegeräte, Batteriesysteme, Energiespeicherschränke und Stromumwandlungseinheiten, bei denen Korrosionsbeständigkeit und Oberflächensauberkeit wichtig sind.

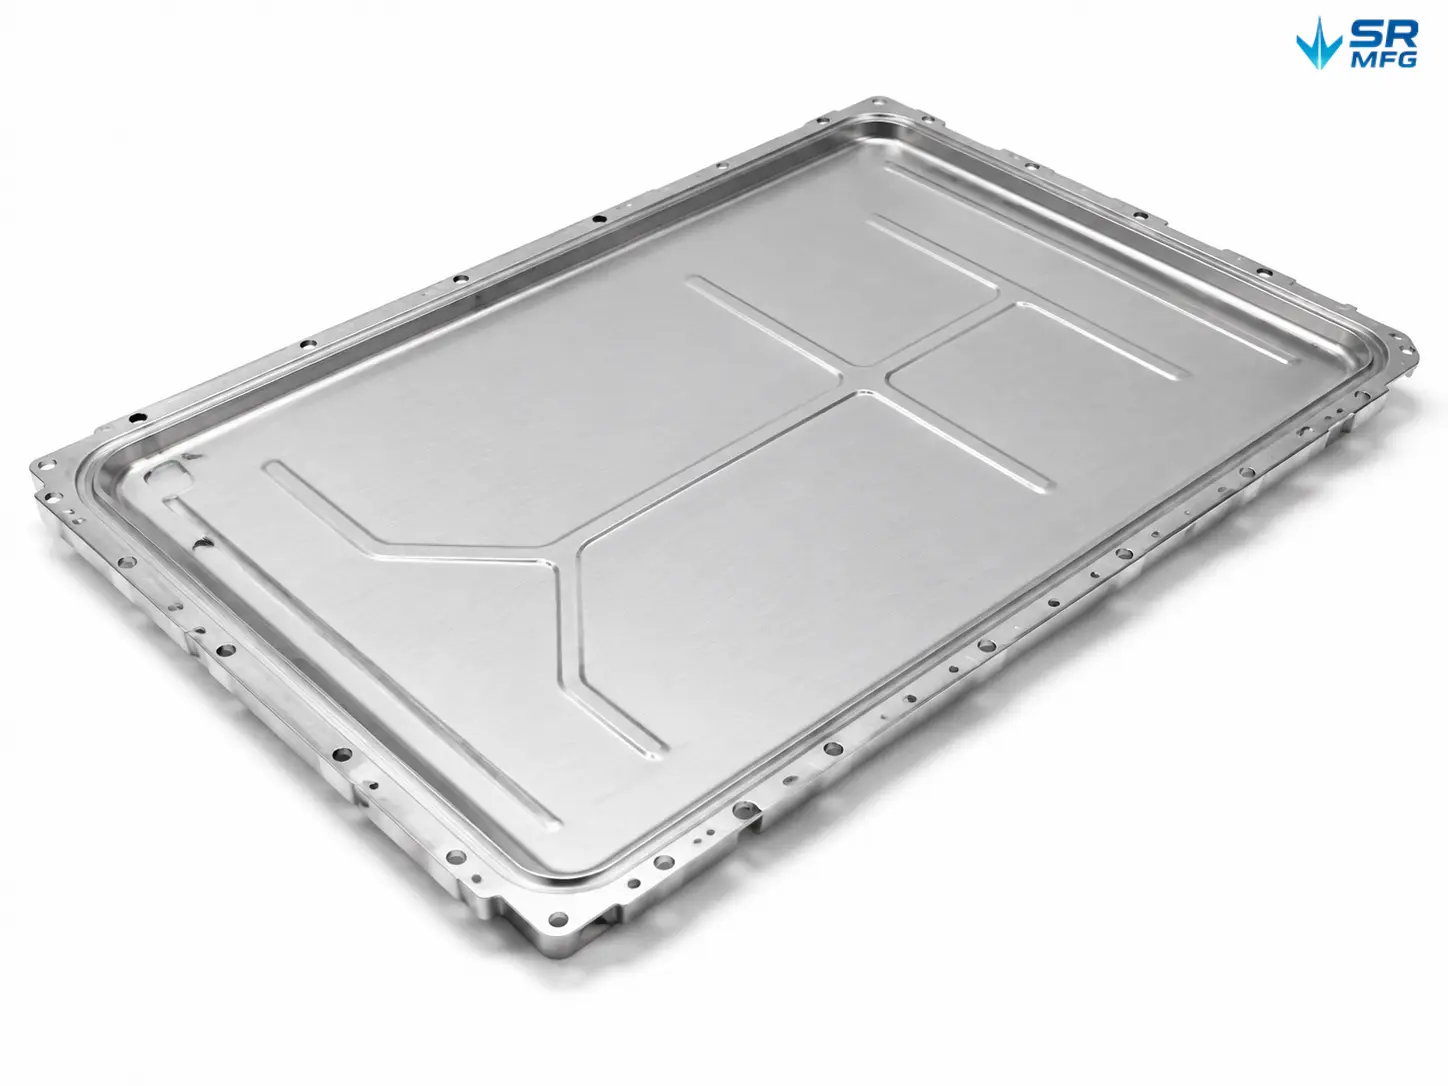
  • Batteriegehäuseteile
  • Ladestationsschränke
  • Energiespeicherschrankpaneele
  • Stromschienen-Stützhalterungen
  • Leistungsmodulgehäuse

Außenausrüstung

Passivierte Edelstahlkomponenten für Außengehäuse, Geräteabdeckungen, Grillgeräte, Beleuchtungssysteme und strukturelle Befestigungen, die Feuchtigkeit oder Wetterwechseln ausgesetzt sind.

  • Außenausrüstungsgehäuse
  • Grillblechkörper
  • Schutzabdeckungen & Paneele
  • Montagehalterungen
  • Witterungsbeständige Strukturteile

Für Ihre Anwendung entwickelt

Ob Sie einen einzelnen Prototyp oder eine stabile Serienproduktion benötigen – SR MFG unterstützt die kontrollierte Passivierung von Edelstahl-Blechbauteilen, um Korrosionsbeständigkeit, Oberflächensauberkeit und langfristige Zuverlässigkeit zu verbessern.

Metallpassivierung FAQs​​​​

Die Passivierung ist am besten geeignet, um rostähnliche Flecken zu verhindern, die durch freies Eisen oder Eisenverunreinigungen auf Edelstahl entstehen – wie Bearbeitungsspäne, Kohlenstoffstahlstaub, Drahtbürsten, Vorrichtungskontakt oder Kreuzkontamination während der Handhabung. ASTM A967 macht deutlich, dass die Absicht seiner Anforderungen und Prüfungen darin besteht, die Passivierungswirksamkeit zu verifizieren, insbesondere die Entfernung von freiem Eisen und anderen Fremdstoffen. Wenn die Flecken jedoch verursacht werden durch Schweißanlaufschichten/Zunderschichten, starke Korrosionsprodukte oder bereits ausgebildete Lochfraßstellen, benötigen Sie in der Regel zunächst eine Entzunderung/Beizbehandlung oder mechanische Bearbeitung. Eine alleinige Passivierung kann diese sichtbaren Defekte möglicherweise nicht entfernen.

Beizen (Entzundern): Verwendet ein aggressiveres chemisches Verfahren, um Zunderschichten, Schweißanlaufschichten und beeinträchtigte Oberflächenschichten zu entfernen – im Wesentlichen wird die geschädigte Schicht “abgetragen”.
Passivierung: Behandelt eine bereits chemisch saubere Edelstahloberfläche, um freies Eisen/Verunreinigungen zu entfernen und einen stabilen Passivfilm wiederherzustellen, wodurch die Konsistenz der Korrosionsbeständigkeit verbessert wird.

Typische Fälle, in denen zuerst gebeizt werden sollte:

  • Ausgeprägte Schweißanlaufschichten

  • Zunderschichten oder Brandspuren

  • Hartnäckige Oxide oder eingebettete Verunreinigungen

  • Wenn die Kundenspezifikation ausdrücklich Entzunderung/Beizen vorschreibt

Ja, nach Anforderung. ASTM A967 deckt mehrere Passivierungsverfahren ab und bietet chargenbasierte Verifizierungsprüfungsoptionen. AMS 2700, das üblicherweise für die Luft- und Raumfahrt und andere Programme mit hohen Anforderungen verwendet wird, schreibt ebenfalls Verifizierungsprüfungen wie Hochfeuchtigkeitsauslagerung, Immersion, Kupfersulfat und Salzsprühnebel vor.

Verfügbare Lieferdokumente (je nach Kundenanforderung):

  • CoC (Konformitätsbescheinigung): befolgte Norm/Spezifikation, Legierung/Werkstoffgüte, Chargennummer, Menge, Verarbeitungsdatum

  • Prozessaufzeichnungen: Prozessroute, Schlüsselparameterfenster, Prüfaufzeichnungen (nach Anforderung)

  • Prüfberichte: Hochfeuchtigkeit, Immersion, Kupfersulfat, Salzsprühnebel, Freieisenprüfung usw. (gemäß ASTM A967 / AMS 2700)

Schweißanlaufschichten sind eine Oxidschicht, daher ist in der Regel eine Entzunderung/Beizbehandlung (oder lokales Beizen, Elektropolieren oder mechanische Bearbeitung) vor der Passivierung erforderlich, um die Konsistenz der Korrosionsbeständigkeit wiederherzustellen. Vom Erscheinungsbild her hinterlässt Beizen/Entzundern oft eine mattere oder gleichmäßigere, behandelte Fläche, die sich von einer gebürsteten oder polierten Oberfläche unterscheiden kann. Deshalb ist es am besten, eine Erscheinungsklasse, akzeptable Farbabweichung und ob Graufärbung akzeptabel ist während der Angebotsanfrage (RFQ) festzulegen.

Beginnen Sie mit Ihrer vorgegebenen Norm; wenn keine vorgegeben ist, wählen Sie die Verifizierungsmethode, die am besten zu Risiko und Kosten passt.

ASTM A967 listet gängige Verifizierungsprüfungen auf, darunter Immersion, Hochfeuchtigkeit, Salzsprühnebel und Kupfersulfat (und deckt auch Ferroxyl-/Freieisenprüfung ab). AMS 2700 verwendet einen ähnlichen Satz (Immersion, Hochfeuchtigkeit, Salzsprühnebel, Kupfersulfat).

Praktische Auswahlhinweise:

  • Besorgt über Rost durch Eisenverunreinigung → Kupfersulfat- und/oder Freieisenprüfungen sind am direktesten

  • Besorgt über Feuchtlagerung/Transportbelastung → Hochfeuchtigkeit oder Immersion kommt dem realen Szenario näher

  • Definierter Korrosionsreferenzwert oder nachgeschalteter Vergleich erforderlich → salt spray (confirm applicability by alloy and the governing standard)

Note: Many references on AMS 2700 also point out that these tests are primarily qualitative verification of cleanliness and a continuous passive condition—not a guarantee of unlimited corrosion life.

Focus on three essentials: fully dry the parts, avoid any contact with carbon steel/iron dust, and prevent re-contamination from skin oils and fingerprints. ASTM A380 also emphasizes process design to prevent solution entrapment, ensure effective cleaning and drainage, and require appropriate pre-cleaning.

Metal Passivation Technical Resources

Schmelznummer

September 2026|

When a sheet metal order arrives with material test reports, procurement teams often see a field labeled "heat [...]

Nach oben