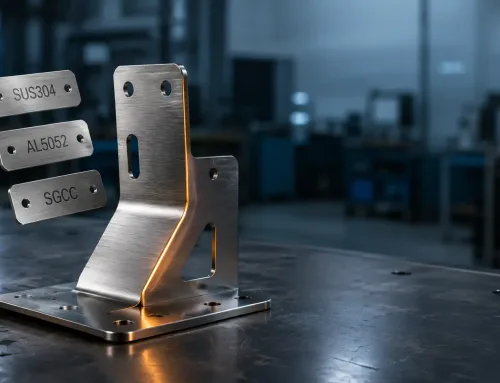
AFragen Sie einen Fertiger nach “16 Gauge”, und die tatsächliche Dicke variiert je nachdem, ob das Material Stahl, Aluminium oder Edelstahl ist.
Diese eine Tatsache erklärt das Hauptproblem mit dem Gauge-System: Es wurde nie für Präzision ausgelegt. Die Verwendung einer Gauge-Nummer ohne tatsächliche Dickenangabe ist eine der einfachsten Möglichkeiten, Fehler in ein Projekt einzubringen.
Die Blechdicke ist eine der ersten Bemaßungen, die auf einer Blechzeichnung angegeben werden, und doch eine der letzten, die hinterfragt werden. Sie beeinflusst nahezu jede nachgelagerte Entscheidung, von der Werkzeugauswahl und Bearbeitung bis hin zu den Endkosten des Bauteils.
Was die Blechdicke in der Fertigung tatsächlich bedeutet
In der Blechfertigung ist die Dicke der Abstand zwischen den beiden flachen Oberflächen eines Metallblechs, gemessen unter einer standardisierten statischen Last.
Sie ist nicht unbedingt identisch mit dem Nennwert auf einer Bestellung. Reale Bleche haben einen Toleranzbereich, sodass die gemessene Dicke leicht über oder unter dem auf der Zeichnung angegebenen Wert liegen kann.
Blech vs. Platte vs. Folie
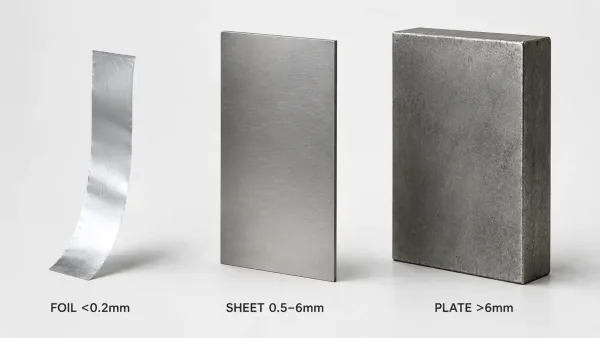
Drei Metallstücke, die die informellen Dickenkategorien der Branche repräsentieren — Folie, Blech und Platte — jeweils aufrecht stehend, um ihre relative Dicke und Steifigkeit zu zeigen.
Die Branche verwendet informelle, auf der Dicke basierende Kategorien:
- Folie: Dünner als 0,2 mm (0,008 in.) und nicht in der Lage, ohne Unterstützung ihre Form zu halten.
- Blech: Typischerweise 0,5–6,0 mm (0,020–0,236 in.) und üblicherweise verwendet für Laserschneiden, Biegen und Stanzen.
- Platte: Dicker als 6,0 mm und üblicherweise mit anderen Geräten bearbeitet.
Die meisten Fertigungsarbeiten fallen in den Blechbereich, obwohl die genauen Grenzen je nach Region und Material variieren.
Ein Betrieb bezeichnet 6 mm Stahl möglicherweise als “schweres Blech”, während ein anderer ihn als Platte behandelt. Die Klassifizierung ist weniger wichtig als die Angabe der tatsächlichen Dicke in Millimetern oder Zoll.
Das Gauge-System: Warum kleinere Zahlen dickeres Metall bedeuten
Das Gauge-System funktioniert umgekehrt:
Je niedriger die Gauge-Nummer, desto dicker das Metall.
Zum Beispiel, 10-Gauge-Stahl ist etwa 3,42 mm dick, während 16-Gauge-Stahl etwa 1,52 mm dick ist.
Wie die Gauge-Nummern abgeleitet wurden
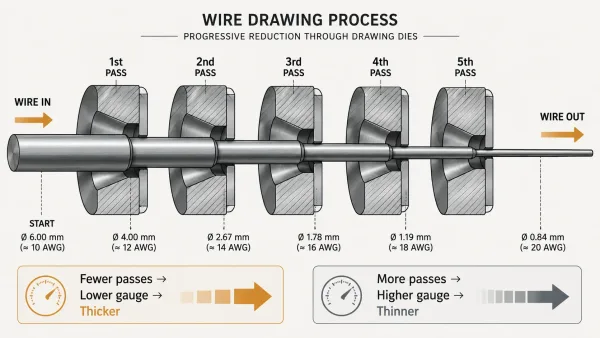
Ein Diagramm, das veranschaulicht, wie das Gauge-Nummerierungssystem aus dem Drahtziehen entstand, bei dem mehr Durchgänge durch kleinere Ziehsteine dünneren Draht mit einer höheren Gauge-Nummer erzeugten.
Die Gauge-Skala entstand in der Drahtziehindustrie. Draht wurde durch zunehmend kleinere Ziehsteine gezogen, wobei jeder Durchgang seinen Durchmesser verringerte.
Mehr Durchgänge erzeugten dünneren Draht und eine höhere Gauge-Nummer. Dieselbe Nummerierungskonvention wurde später auf Flachblech angewendet, obwohl Bleche gewalzt und nicht gezogen werden.
Das System wurde nie vereinheitlicht über Blechwerkstoffe. Stahl, Edelstahl, Aluminium und verzinkter Stahl verwenden unterschiedliche Gauge-zu-Dicke-Tabellen.
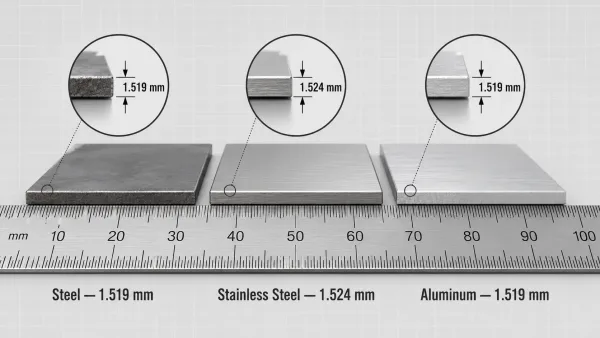
Drei Querschnittsansichten von 16-Gauge-Metallstreifen in Stahl, Edelstahl und Aluminium, mit vergrößerten Callouts, die die kleinen, aber realen Dickenunterschiede zwischen Materialien bei derselben Gauge-Nummer zeigen.
Zum Beispiel:
- 16-Gauge-Stahl: 1,519 mm
- 16-Gauge-Aluminium: 1,519 mm
- 16-Gauge-Edelstahl: 1,524 mm
Die Unterschiede sind gering, aber sie existieren und können sich in Baugruppen mit mehreren Materialien summieren.
Gauge-zu-mm-Schnellreferenz
| Lehre | Stahl (mm) | Edelstahl (mm) | Aluminium (mm) |
|---|---|---|---|
| 10 | 3.416 | 3.571 | 3.416 |
| 12 | 2.657 | 2.642 | 2.657 |
| 14 | 1.897 | 1.893 | 1.897 |
| 16 | 1.519 | 1.524 | 1.519 |
| 18 | 1.214 | 1.219 | 1.214 |
| 20 | 0.914 | 0.914 | 0.914 |
| 22 | 0.762 | 0.762 | 0.762 |
| 24 | 0.610 | 0.610 | 0.610 |
Für eine vollständige Umrechnungstabelle verwenden Sie Xometrys Gauge-Konverter oder ein ähnliches Online-Tool. Die obige Tabelle deckt die in der B2B-Fertigung am häufigsten vorkommenden Gauges ab.
Eine Zeichnung, die nur “16 GA” ohne eine vollständige Blech-Werkstoffspezifikation ist unvollständig. Der Fertiger muss raten, welche Umrechnungstabelle gilt, und Raten kann zu fehlerhaften Teilen führen.
Wie sich die Dicke auf die Fertigung auswirkt
Dicke ist mehr als ein Zeichnungswert. Sie ist eine Einschränkung, die jede Fertigungsstufe beeinflusst.
Konstrukteure, die diese Auswirkungen verstehen, treffen bessere Entscheidungen. Diejenigen, die dies nicht tun, müssen möglicherweise das Design nach dem ersten Musterlauf überarbeiten.
Biegen: Radius, Kraft und Rückfederung
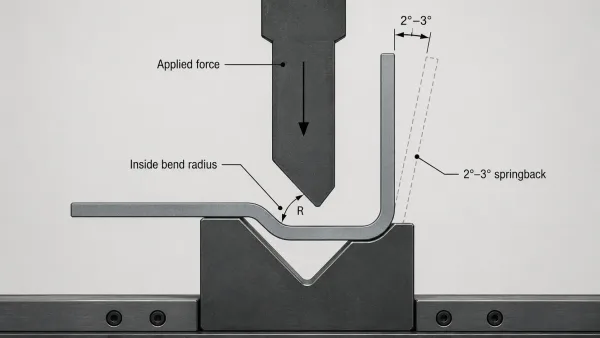
Ein annotierter Querschnitt eines Gesenkbiegevorgangs, der den inneren Biegeradius, die aufgebrachte Kraft und den Rückfedereffekt hervorhebt, der dazu führt, dass sich das Material nach Druckentlastung teilweise zurückbiegt.
In Blechbiegen, dickere Bleche erfordern mehr Biegekraft.
Eine Gesenkbiegepresse, die 1 mm Aluminium problemlos biegt, kann bei 3 mm Stahl mit demselben Werkzeug an ihre Grenzen stoßen.
Der minimal erreichbare innere Biegeradius nimmt ebenfalls mit der Dicke zu. Eine gängige Faustregel lautet:
- Stahl: Innenradius von mindestens 1× Materialdicke
- Aluminium: Innenradius von mindestens 1,5× Materialdicke um Rissbildung zu vermeiden
Die Rückfederung nimmt mit Materialdicke und -festigkeit zu.
Dünner Baustahl erfordert möglicherweise nur geringes Überbiegen, während dicker Edelstahl zurückfedern kann 2°–3° und eine Kompensation im Programm der Gesenkbiegepresse erfordert.
Laserschneiden: Geschwindigkeit, Kantenqualität und Gasdruck
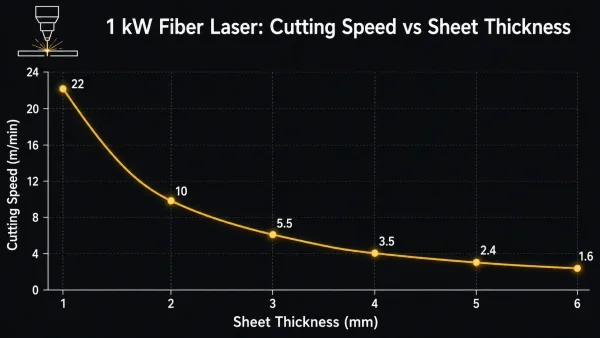
Ein Diagramm, das den drastischen Rückgang der Laserschneidgeschwindigkeit mit zunehmender Materialdicke veranschaulicht, basierend auf einem 1-kW-Faserlaser beim Schneiden von Stahl — von über 20 m/min bei 1 mm auf unter 2 m/min bei 6 mm.
Die Schneidgeschwindigkeit sinkt stark mit zunehmender Dicke.
Ein 1-kW-Faserlaser kann 1 mm Stahl mit mehr als 20 m/min, schneiden, verlangsamt sich jedoch auf weniger als 2 m/min beim Schneiden von 6 mm desselben Materials.
Der Hilfsgasdruck — typischerweise Sauerstoff oder Stickstoff — muss erhöht werden, um geschmolzenes Material aus der Schnittfuge zu entfernen. Die Kantenqualität, einschließlich Oberflächenrauheit und Gratbildung, wird ebenfalls schwieriger zu kontrollieren.
Nahe der Obergrenze der Dickenkapazität eines Lasers, steigen die Kosten pro Schnittmeter schneller als es die Dicke allein vermuten lässt. Dies ist ein Grund, warum manche Werkstätten ab bestimmten Schwellenwerten auf Plasma- oder Wasserstrahlschneiden umsteigen.
Schweißen: Wärmeeinbringung und Verzug
Dickeres Material erfordert mehr Wärmeeinbringung für vollständige Durchdringung, und mehr Wärme erhöht das Verzugsrisiko.
Eine 1 mm Gehäuseplatte benötigt möglicherweise nur Punkt- oder kurze Heftschweißnähte. Ein 4 mm Strukturhalter kann durchgehende Schweißnähte und eine sorgfältig geplante Schweißfolge erfordern, um Verformung zu vermeiden.
Die Nahtvorbereitung ändert sich ebenfalls mit der Dicke. Bleche über etwa 3 mm erfordern oft eine Fasen- oder V-Naht-Vorbereitung, um Wurzeleinbrand zu gewährleisten, was Zeit und Kosten erhöht.
Dickentoleranz: Was die Zeichnung Ihnen nicht verrät
Ein Nennmaß von 2 mm Blech ist nicht überall genau 2,000 mm.
Stahlwerke liefern Blech gemäß definierten Blechdickentoleranz Toleranzbereichen nach den geltenden Werkstoffnormen. Diese Bereiche können breiter sein, als Konstrukteure erwarten.
Walztoleranz vs. Fertigungstoleranz
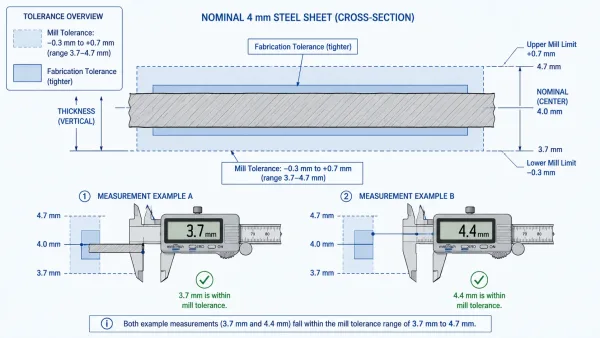
Eine Querschnittsansicht eines 4 mm Nenn-Stahlblechs, die den breiten Walztoleranzbereich (3,7–4,7 mm) im Vergleich zur engeren Fertigungstoleranz zeigt, mit tatsächlichen gemessenen Dickenpunkten, die veranschaulichen, wie reale Bleche innerhalb der Spezifikation variieren.
Zwei Arten von Toleranz sind beteiligt:
- Walztoleranz: Die zulässige Abweichung der Rohblechdicke, kontrolliert vom Walzwerk. Für kaltgewalzten Stahl mit einer Nenndicke zwischen 3 mm und 5 mm kann der zulässige Bereich −0,3 mm bis +0,7 mm. betragen. Ein Blech mit Nennmaß 4 mm könnte daher 3,7 mm messen und noch innerhalb der Spezifikation liegen.
- Fertigungstoleranz: Die Maßgenauigkeit, die beim Schneiden, Biegen und Stanzen erreicht wird. Diese wird von der Fertigungswerkstatt kontrolliert und ist üblicherweise enger als die Walztoleranz.
Diese Unterscheidung ist wichtig, weil Biegewinkel, Flanschlänge und Ebenheit von der tatsächlichen Materialdicke an der Biegestelle abhängen.
Ein Blech am unteren Ende der Walztoleranz kann eine etwas offenere Biegung erzeugen. Ein Blech am oberen Ende kann verhindern, dass das Teil in die vorgesehene Baugruppe passt.
ISO 16162 / EN 10029 Dickentoleranzbereiche
| Nenndicke (mm) | Toleranz (mm) |
|---|---|
| 0.5–1.0 | ±0,07 |
| 1.0–2.0 | ±0,09 |
| 2.0–3.0 | ±0,11 |
| 3.0–5.0 | −0,3 / +0,7 |
| 5.0–8.0 | −0,3 / +0,8 |
Diese Werte gelten für kaltgewalzten Stahl nach EN 10131. Warmgewalzter Stahl und andere Werkstoffe haben andere Toleranzbereiche.
Fragen Sie im Zweifelsfall den Fertiger, welche Toleranzen er üblicherweise von seinen Materiallieferanten erhält. Die tatsächliche Abweichung hängt vom Walzwerk und der Region ab.
Wie Sie die Dicke auf Zeichnungen spezifizieren
Die korrekte Angabe der Blechdicke ist unkompliziert, aber mehrere häufige Fehler verursachen echte Produktionsprobleme.
Millimeter oder Zoll angeben, nicht nur Gauge
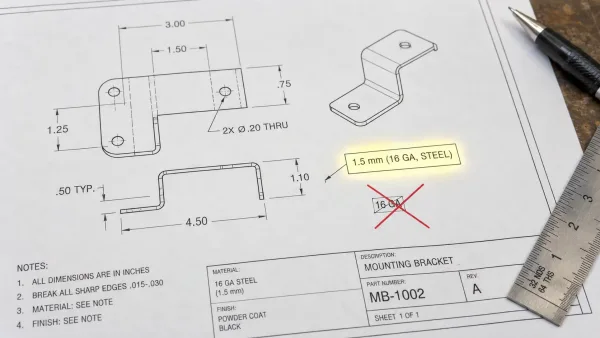
A detail from an engineering drawing comparing a proper thickness callout (“1.5 mm (16 GA, STEEL)”) with an incomplete callout (“16 GA” only), illustrating the best practice of always specifying actual thickness alongside gauge number.
Geben Sie stets die tatsächliche Dicke in Millimetern oder Zoll an.
Eine nur mit “16 GA” gekennzeichnete Angabe zwingt die Werkstatt, die Umrechnung herauszusuchen. Wenn der Werkstoff nicht angegeben ist, könnte die falsche Tabelle verwendet werden.
Verwenden Sie eine eindeutige Angabe wie:
1,5 mm (16 GA, Stahl)
Enge Toleranzen nur dort anwenden, wo erforderlich
Geben Sie eine Dickentoleranz nur an, wenn die Anwendung sie erfordert.
Die meisten Fertigungsarbeiten sind unter Standard-Walztoleranz ausreichend. ±0,05 mm für einen Halter mit 1 mm Spiel anzugeben bedeutet, für Präzision zu bezahlen, die das Teil nicht benötigt.
Eine engere Toleranz kann gerechtfertigt sein, wo Passflächen eng zusammenpassen müssen, einschließlich:
- Gasket grooves
- Sliding rails
- Press-fit pockets
In these cases, explicitly stating the tolerance prevents the shop from relying only on the mill specification.
Expect Higher Costs for Non-Standard Thicknesses
Non-standard thicknesses usually increase lead time and cost.
Common stock thicknesses include:
- 0,8 mm
- 1,0 mm
- 1.2 mm
- 1,5 mm
- 2,0 mm
- 2.5 mm
- 3,0 mm
These sizes are normally available from steel service centers.
A drawing specifying 1.8 mm may require the supplier to source a specialty run or order material directly from a mill. Either option adds time and cost.
Consult the Fabricator Before Finalizing the Drawing
If you are unsure which thickness to use, confirm it with the fabricator during the sheet metal design stage before releasing the drawing.
A brief discussion at this stage avoids later substitutions, deviation approvals, and repeated revisions.